厚片吸塑船舶运动与休闲设备外壳
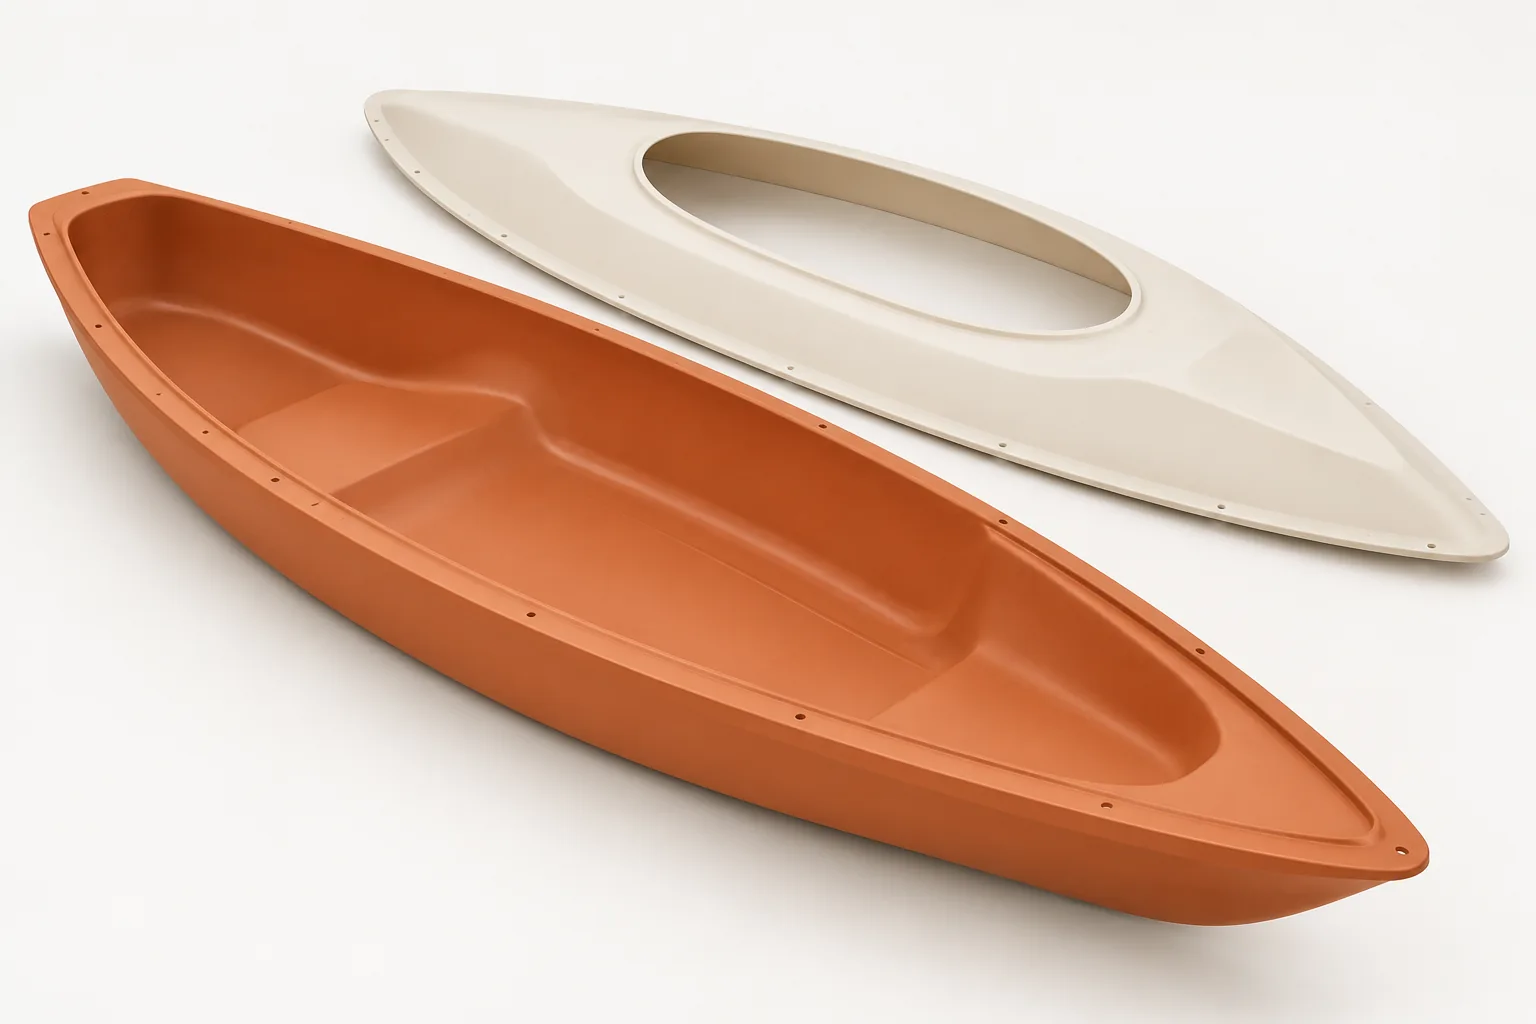
游乐设施、休闲装备的大外壳,一次成型,少拼缝。
厚片吸塑船舶运动与休闲设备外壳由加热板材成型;方宇单件最大2600×1600×600毫米,板材最厚15毫米,外壳常用8—10毫米。模具约1—3周,费用低于同类注塑模的1/10。
- 最大成型尺寸
- 2600×1600×600mm长 × 宽 × 高,单件一次成型
- 最厚板材
- 15mm设备外壳常用 8–10 mm
- 模具周期
- 1–3周同尺寸注塑模约 6–10 周
- 模具投入
- <1/10约为同尺寸注塑模的十分之一以内
- 01大曲面
- 深 600 mm 以内一体成型
- 02少拼缝
- 一体件减少接缝
- 03小批量
- 模具约 1–3 周
船艇、体育与休闲装备的厚片吸塑部件
从游乐设施外壳,
到船艇配件。
休闲与运动装备上适合厚壁吸塑的部件:
- 游乐设施
- 运动与健身器材
- 船艇配件
- 休闲设备
- 01
游乐与娱乐设备外壳
大曲面造型件一体成型,颜色按样板确认。
- 02
运动与健身器材罩壳
罩壳、护板和面板,开孔按配件图纸加工。
- 03
船艇配件与座舱件
座舱面板、储物盖、配件外壳;水密和载人要求由整机负责。
- 04
休闲设备主体件
上下壳分体成型、拼接,拼接边和定位在开模前定好。
这个行业常用的产品系列
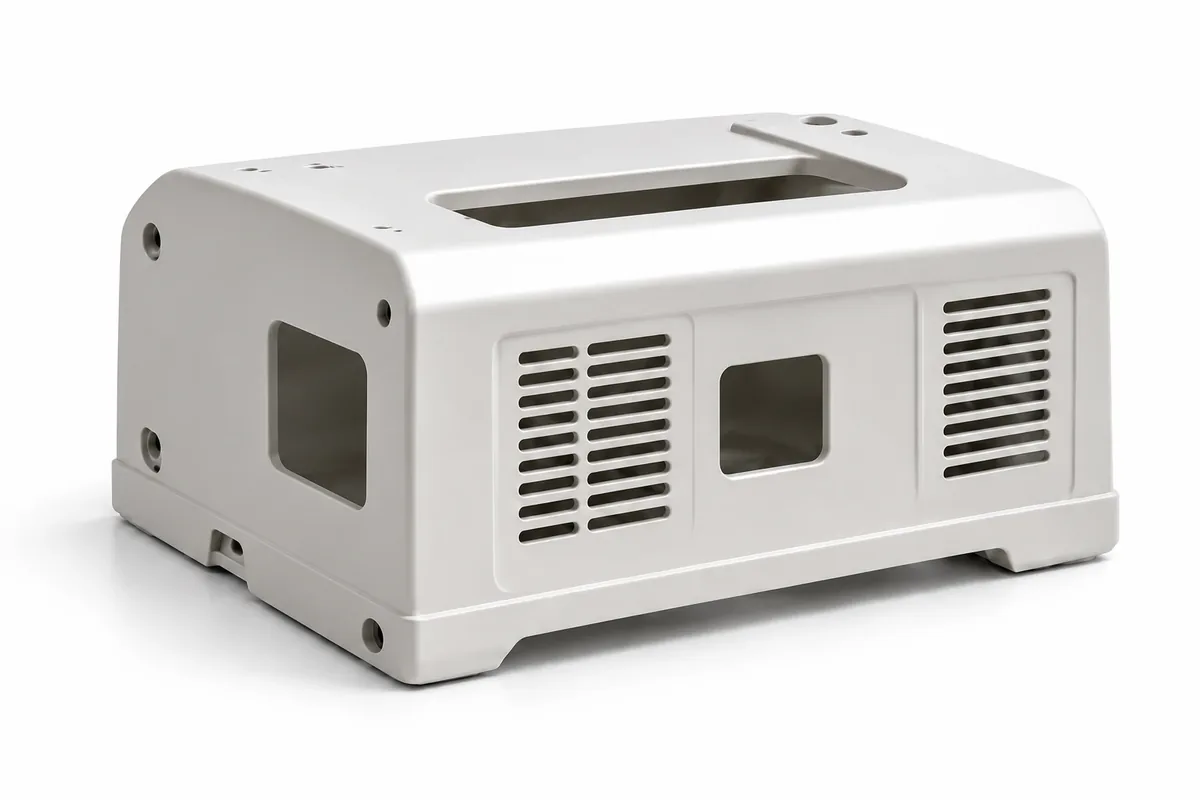
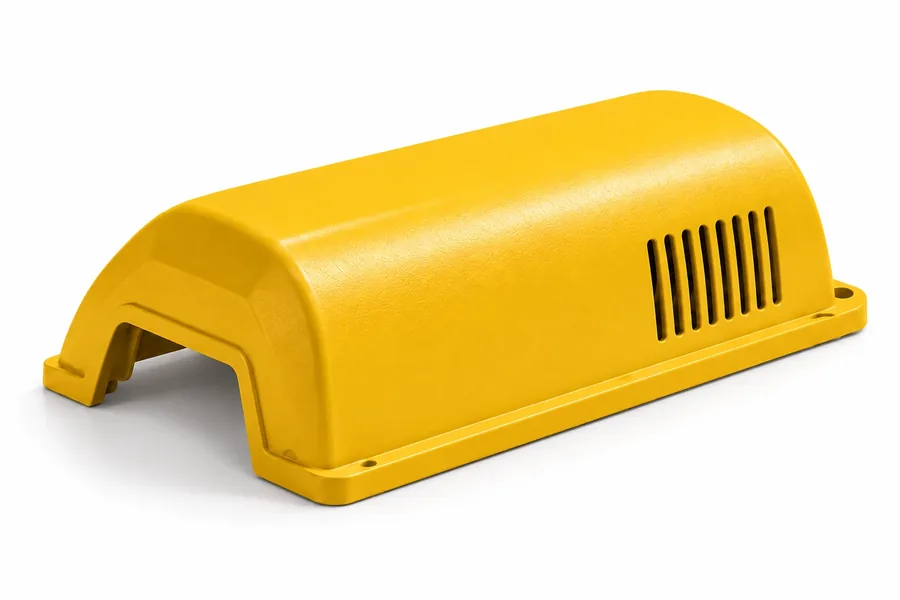
透明船 
游乐设施外壳 
缆车轿厢 
太空舱定制外壳 
头盔及防护面罩 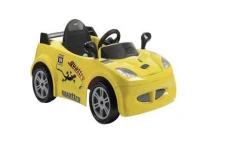
童车外壳
图片取自方宇企业简介;部分为整机照片,吸塑件为图注所示部位。
| 事项 | 方宇负责 | 整机负责 |
|---|---|---|
| 成型轮廓与修边开孔 | 按图纸成型、CNC 加工 | 提供图纸与基准 |
| 支撑与受力 | 配合骨架安装接口 | 结构设计与试验 |
| 接缝与水密 | 拼接边和密封面按图纸加工 | 密封工艺与整机验证 |
| 载人、浮力、使用安全 | 提供材料资料与样件 | 整机设计与认证 |
单件壳体不能代替完整产品的验证。
装配、检修与接口设计
脚踩在哪里,
支撑就要从那里看。
把人会接触的位置画出来,再对照外壳、内部支撑和接合结构:
踩踏与坐靠
标出会被踩、被坐、被扶的位置,下面要有支撑,外壳负责外形。
需要:人员接触位置
内部支撑
外壳与骨架的安装点、支撑间距在开模前定好。
确认:骨架与安装接口
接合与边缘
上下壳的拼接边、密封面和修边轮廓按图纸加工,在样件上试合。
确认:拼接样件
| 户外日晒 | 耐候牌号或表面处理,按项目采购并在样件上确认。 |
|---|---|
| 透明件 | PC 或 PETG,透明且耐冲击。 |
| 耐冲击 | PC、PE,或 ABS 加厚并增加加强轮廓。 |
| 一般外壳 | ABS 最常用,颜色可按色板调整。 |
具体材料、成型路线和接合方案对应使用条件,整机性能按约定验证。
成型工厂、CNC修边与检验
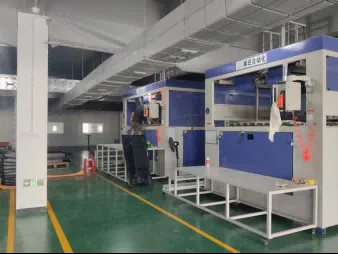
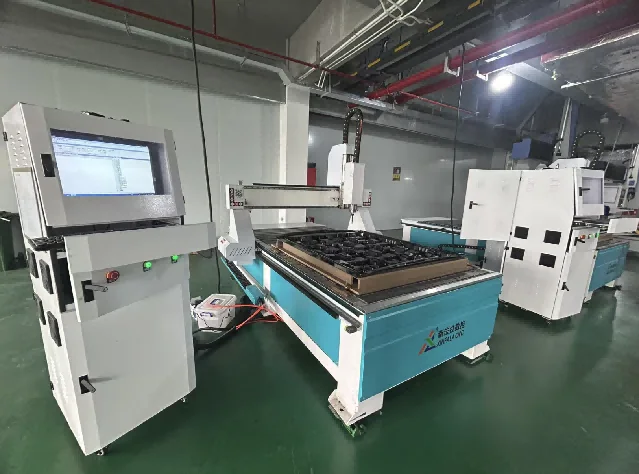
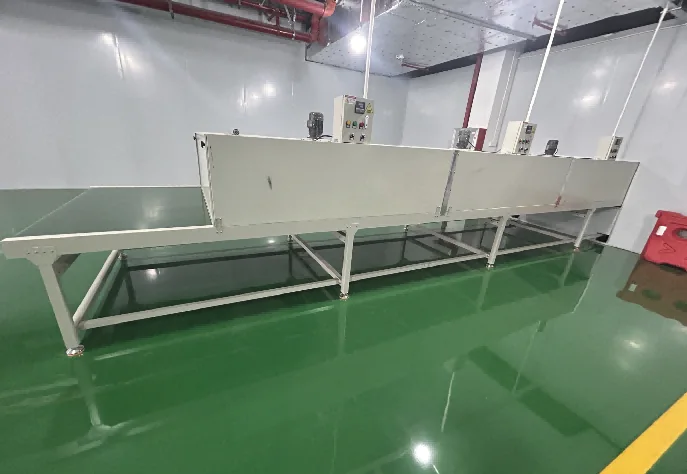
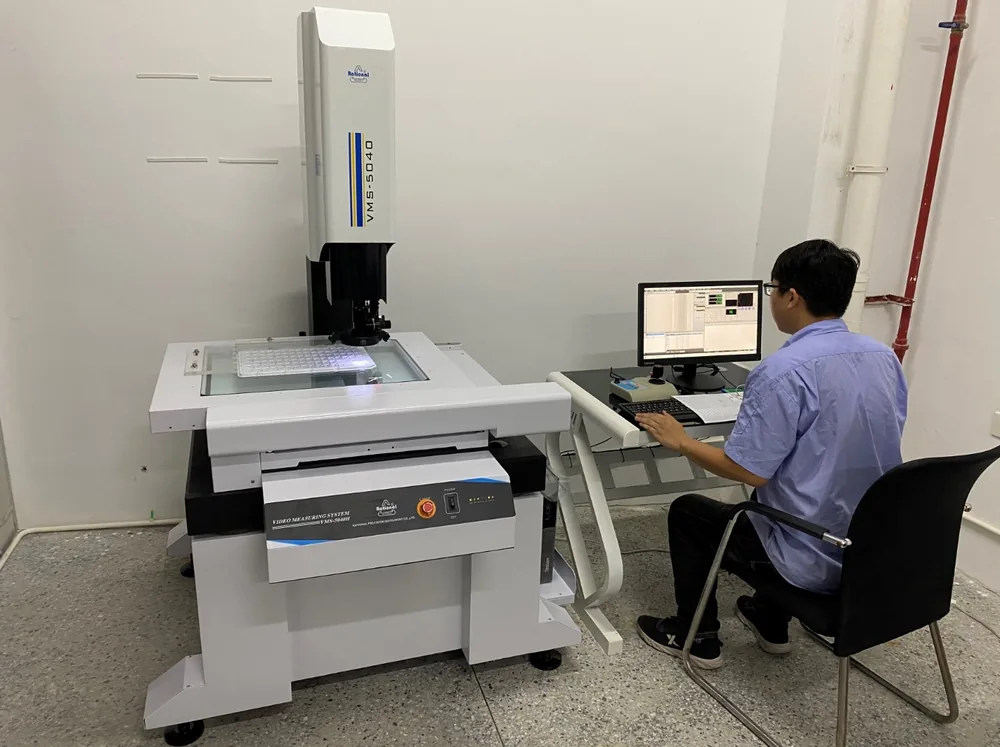
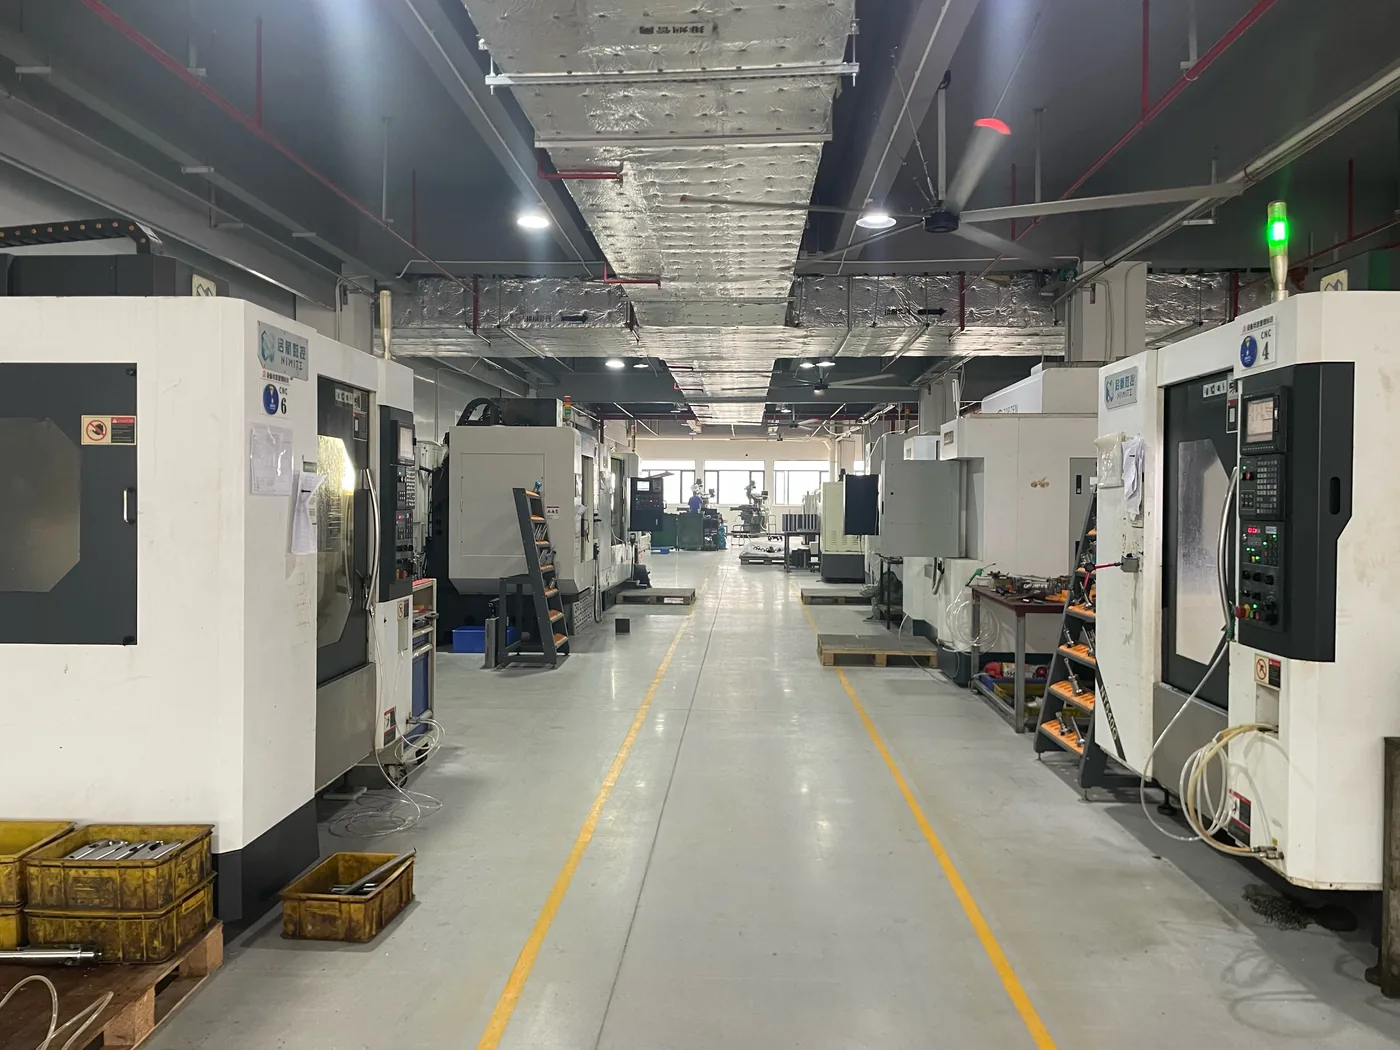
成型、修边、检测,都在珠海同一个厂区。
方宇 2004 年从精密机加工起步,2013 年开始做吸塑。厚片成型、CNC 修边开孔和尺寸检测都在斗门厂区内完成;吸塑模具用自有设备加工,改版不必外发等待。
可以核实的事实
- 2004
- 公司成立,20 余年精密机加工
- 2005
- 成为格力一级合作供应商
- ISO 9001 · 14001
- 质量与环境管理体系认证
- 2024
- 获评高新技术企业
- ABS · PET/PS
- 自建吸塑片材生产基地
- 4 小时
- 响应客户设计需求
长期合作的部分客户
合作涵盖精密吸塑托盘、CNC 零件等业务,排名不分先后。
- 4 小时内
响应
收到图纸或照片后,工程师联系你确认用途、尺寸和数量。
- 2 个工作日
评估与报价
答复是否适合厚壁吸塑,并给出注塑与厚壁吸塑的对比报价。
- 约 1–3 周
模具
结构评审后,用自有 CNC 加工吸塑模具。
- 按结构排期
样件
成型、修边、开孔后,装到你的骨架或配合件上确认。
- 按订单
量产交付
按批准样件检验尺寸与外观,包装出货。
船艇、体育与休闲装备吸塑采购常见问题
带上轮廓,
也带上里面的支撑。
壳体模型、上下件布局或支撑草图都可以作为起点。说明怎么使用、怎么接合。
常见问题
船艇、体育与休闲装备年需求300—3,000件适合厚片吸塑吗?
300—3,000件可作为项目评估数量,不能单凭年量决定工艺。结合尺寸、装配、板材及模具与单件成本进行对比报价。
船艇、体育与休闲装备吸塑部件最大尺寸和板厚是多少?
单件最大2600×1600×600毫米,板材最厚15毫米,外壳常用8—10毫米;成品尺寸按结构与修边余量评估。
船艇、体育与休闲装备吸塑件应说明哪些板材要求?
可成型ABS、PC、PVC、PETG、PP;透明部件可评估PC或PETG。PE、耐候、阻燃、防静电牌号按项目采购并打样。
船艇、体育与休闲装备厚片吸塑模具要几周,费用如何对比?
模具费低于同类注塑模的1/10,制作约1—3周;同类注塑模约6—10周,具体按图纸与材料报价。
船艇、体育与休闲装备项目如何在2个工作日内获得评估?
提供图纸或照片、尺寸、年量与首批量、装配接口及使用环境。4小时响应,2个工作日提供适用性评估和对比报价。
更新日期:
网站设计与GEO优化:RUXO工作室