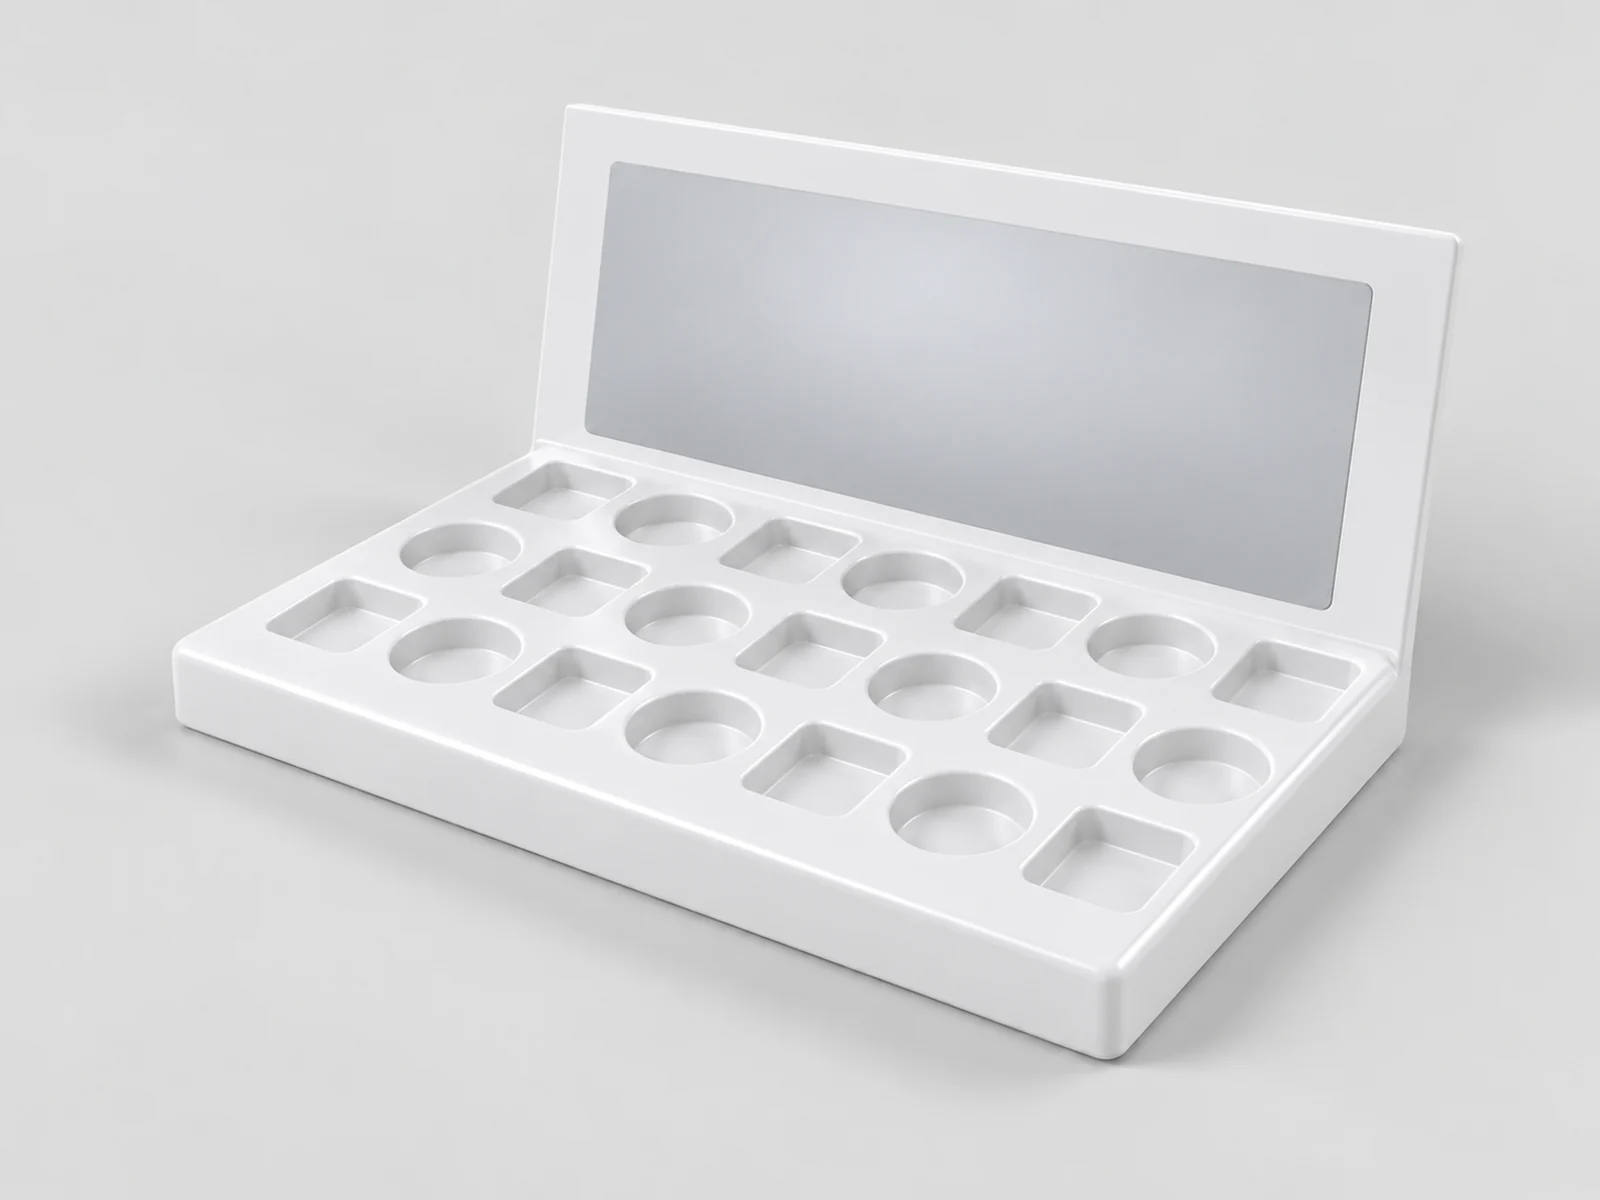
 示意
01
化妆品柜台
吸塑内托按陈列位置安排孔位,配合厚片架体。
把展示构想成型为塑料部件。
吸塑展示架、灯箱面罩一体成型,最大2600×1600×600mm,模具约1–3周。
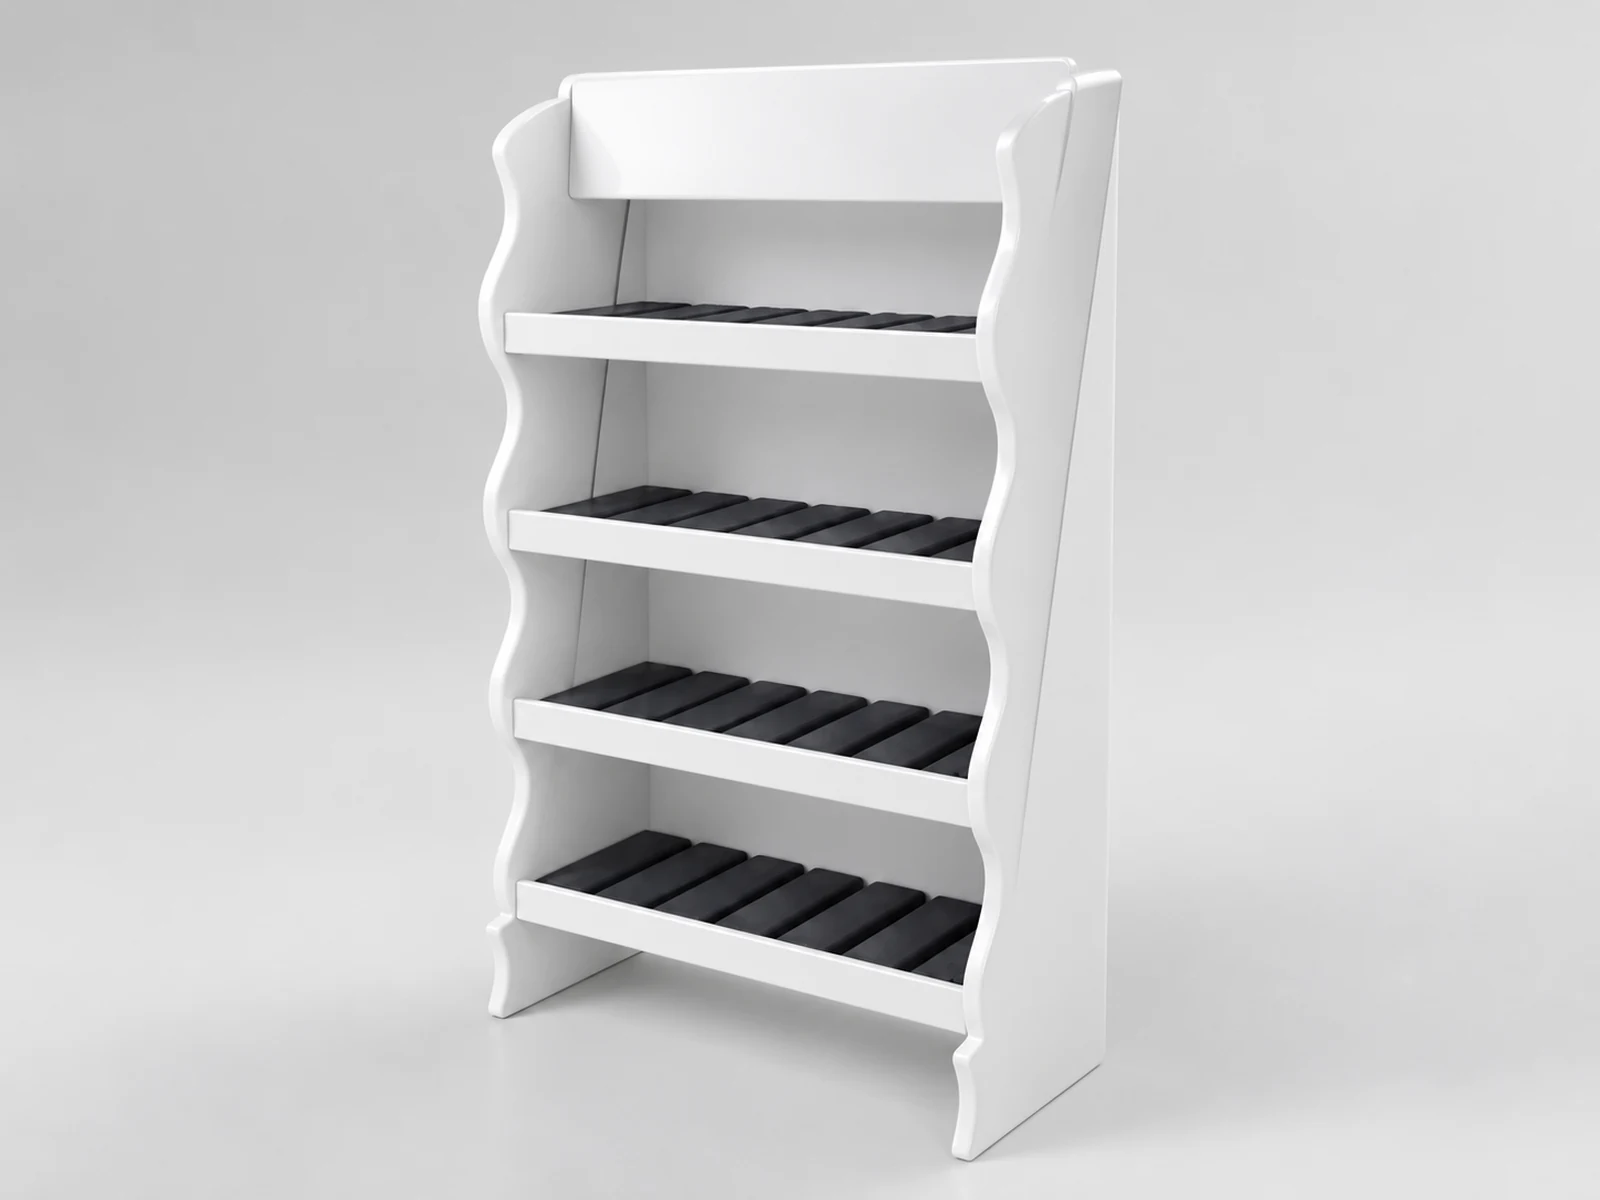 示意
从落地架体
到灯箱面罩。
架体 · 浅盘 · 顶盖
曲面架体以厚片吸塑成型,成型后用CNC修边。
厚片架体 + 薄片内托
厚片成型架体,薄片成型陈列内托,按部件图纸配合。
层板 · 侧板 · 挡边
厚片成型层板与曲面侧板,安装孔和槽用CNC加工。
曲面面罩 · 安装边
面罩与外壳以板材成型,周边修边和安装孔用CNC加工。
造型图为示意;供货范围以部件图纸为依据。
架体与层板用厚片吸塑,陈列内托可由薄片吸塑车间配套。
 示意示意示意
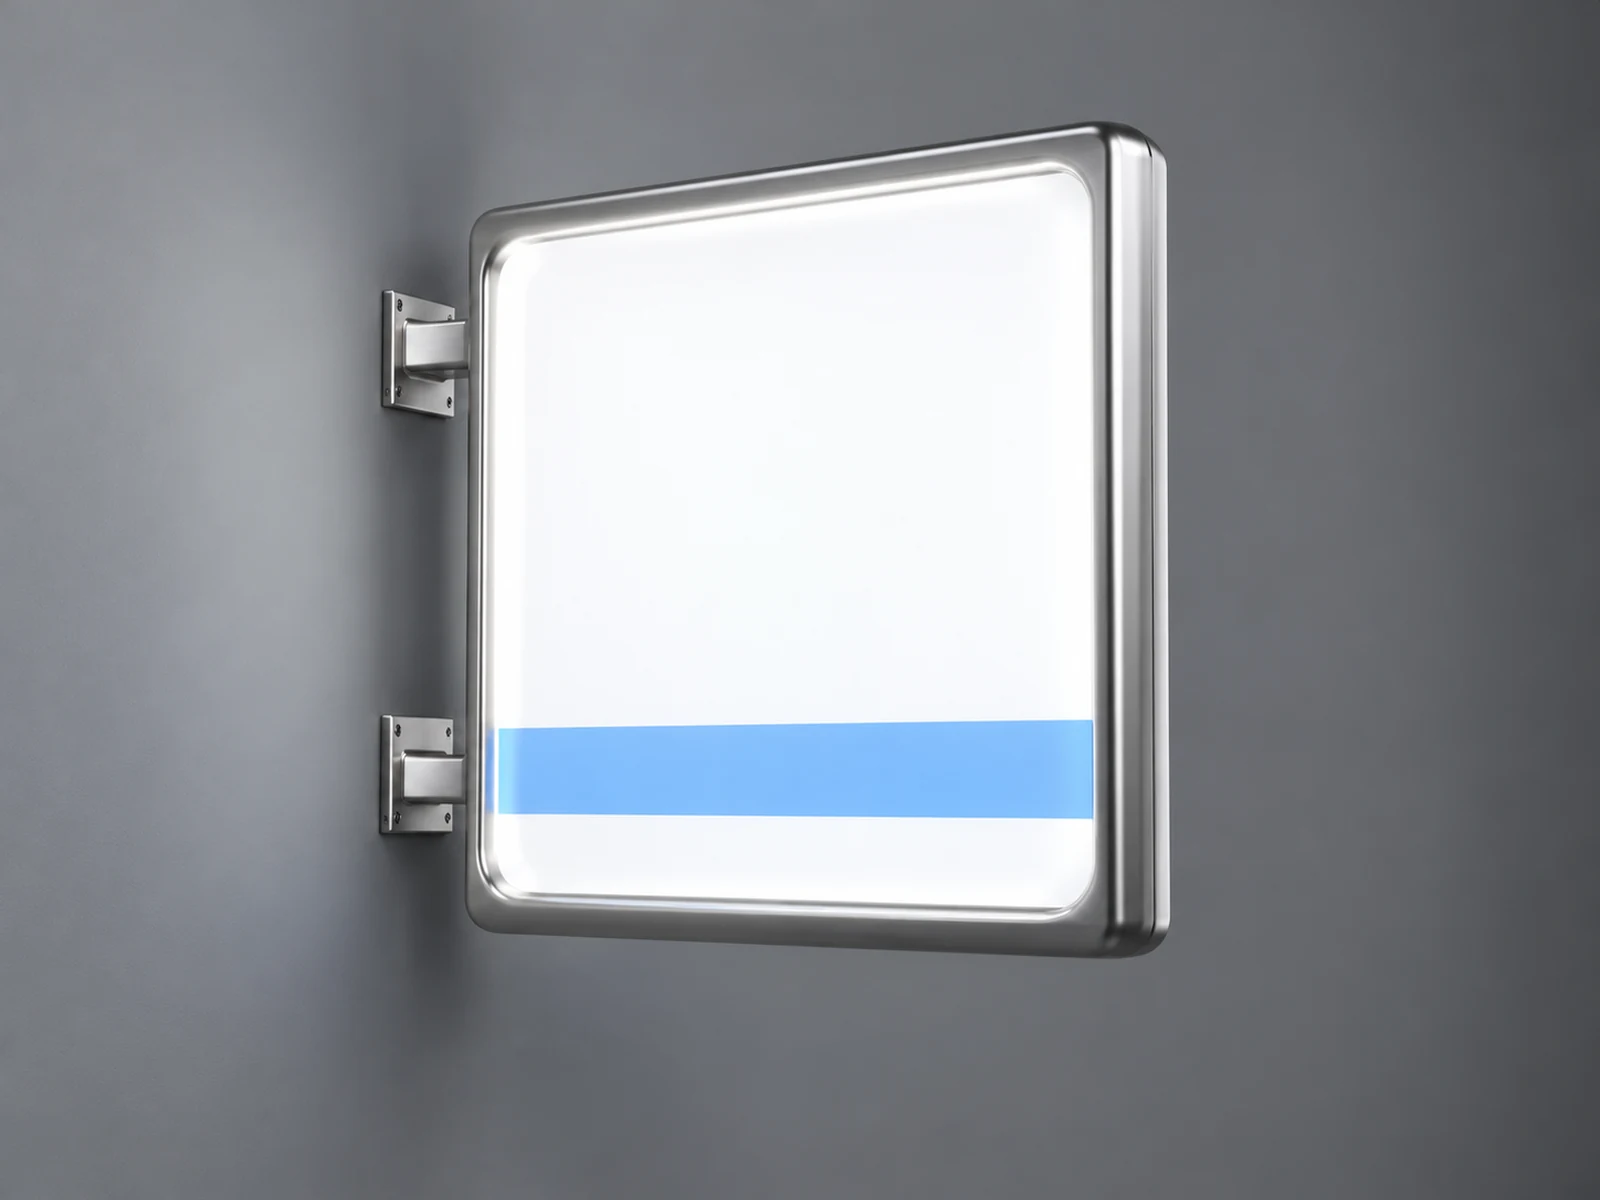 示意
造型图为示意;供货范围以部件图纸为依据。
按陈列位置
安排塑料部件。
以下场景展示部件用途,结构图均为示意。
示意吸塑内托按陈列位置安排孔位,配合厚片架体。
示意厚片层板与曲面侧板组成陈列部件。
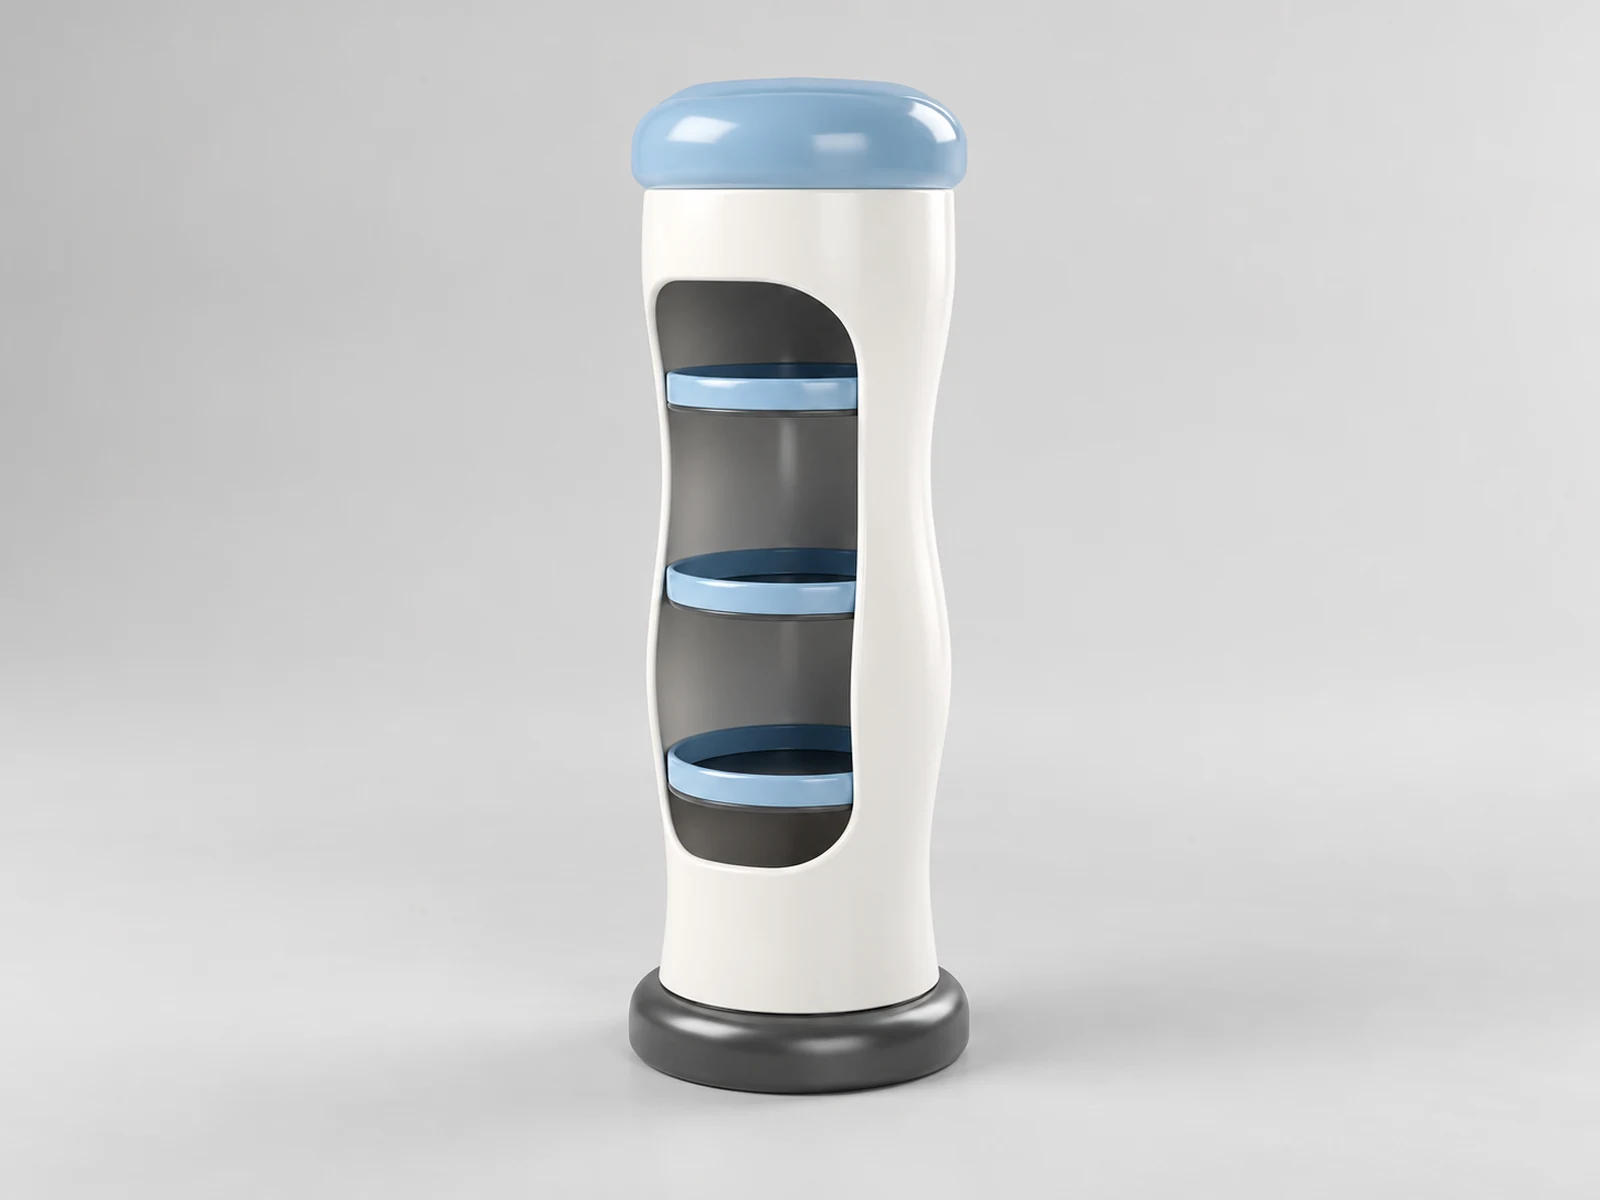 示意
曲面架体与托盘分别成型,CNC加工安装孔。
示意成型面罩保留安装边,CNC完成周边修整。
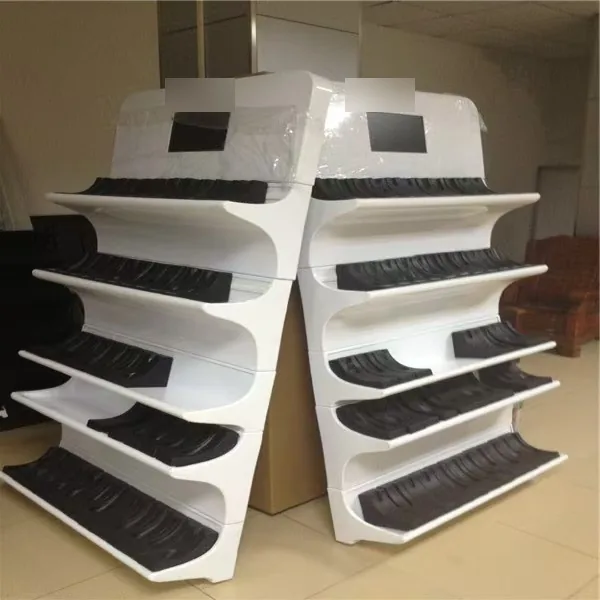 参考
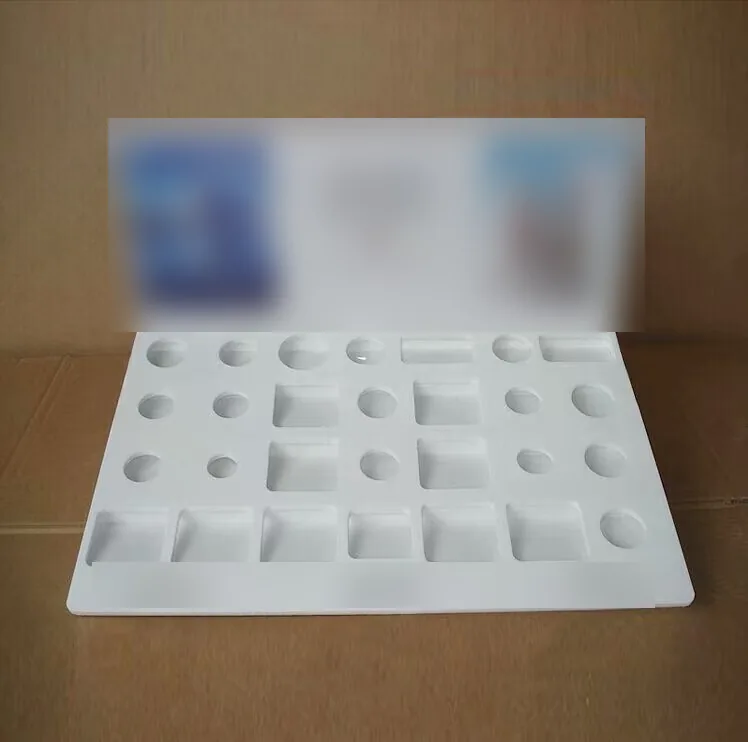 参考
标“参考”的照片为同类产品实拍,用来说明部件形态,不代表方宇的交付案例。
| 项目 | 厚片吸塑 | 同类注塑 |
|---|---|---|
| 模具费用 | 低于同类注塑模的1/10 | 比较基准 |
| 模具周期 | 约1–3周 | 约6–10周 |
按相同部件范围比较,评估时结合图纸与板材。
曲面成型
接口留给CNC。
架体、内托与安装边分别落实到部件图纸。
以板材形成连续曲面,边缘再按图纸修整。
厚片吸塑承担架体,薄片吸塑车间配套陈列内托。
成型后用CNC加工图纸中的走线开口、屏幕位和安装孔。
在面罩周边保留安装边,再完成CNC修边和孔位加工。
线稿为结构示意,具体开口与安装边按图纸评估。
| 板材 | 本页选型范围 |
|---|---|
| ABS | 厚片吸塑选材范围;自有片材生产基地。 |
| PC | 按展示部件图纸评估成型与CNC加工。 |
| PVC | 按展示部件图纸评估成型与CNC加工。 |
| PETG | 按面罩与陈列部件图纸评估。 |
| PP | 按架体或内托部件图纸评估。 |
自有片材另含PET/PS;板材与部件范围在评估时确定。
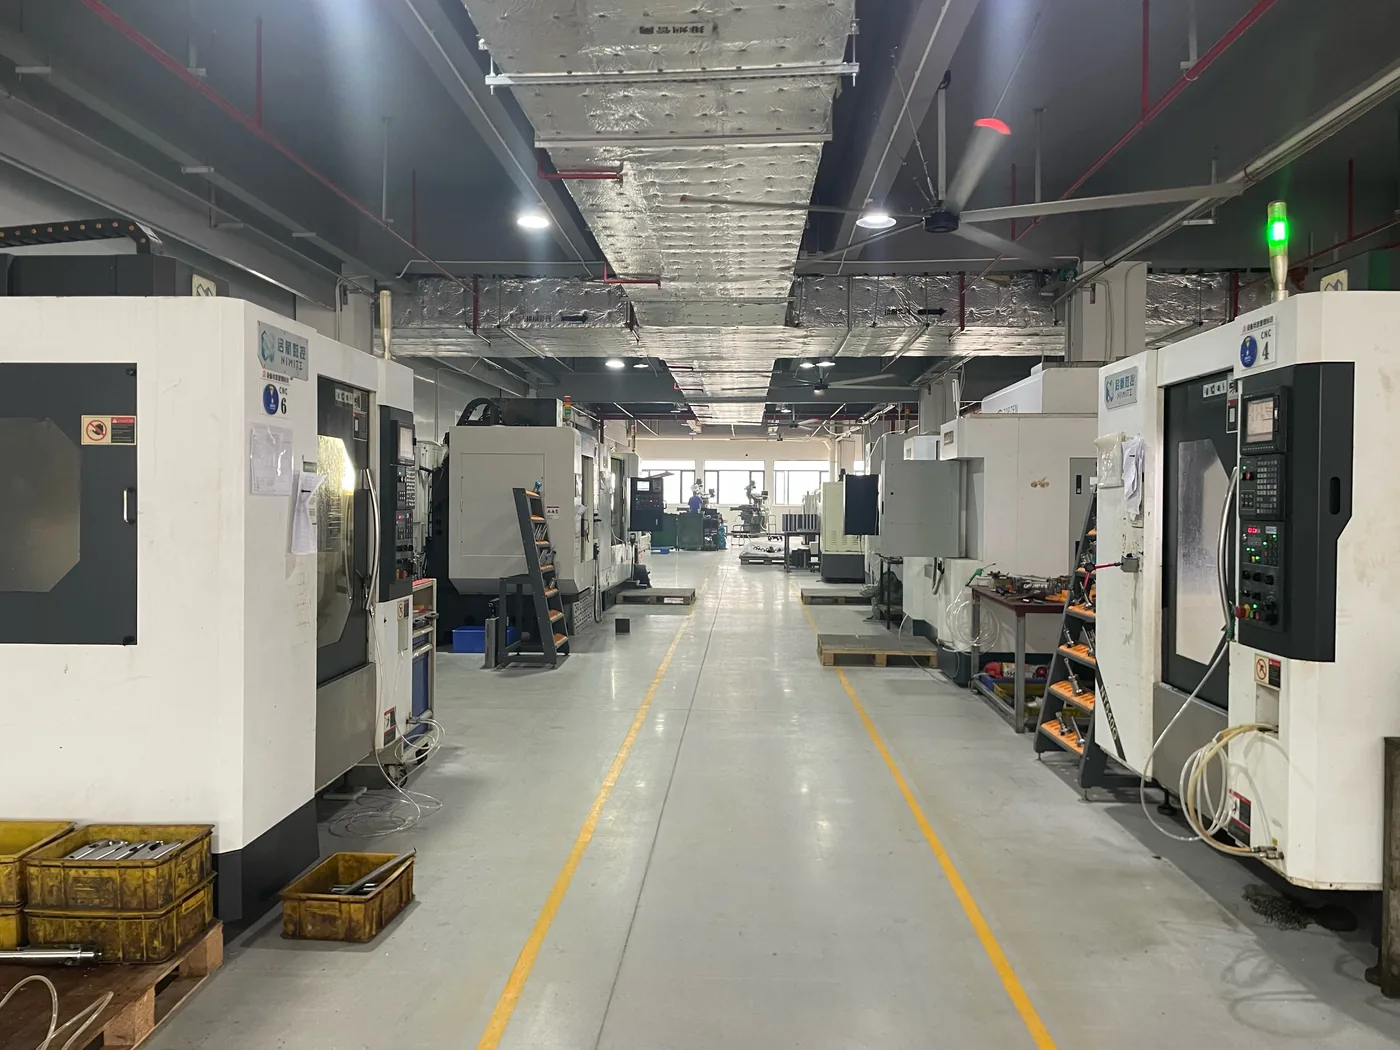
成型、修边、检测,都在珠海同一个厂区。
方宇 2004 年从精密机加工起步,2013 年开始做吸塑。厚片成型、CNC 修边开孔和尺寸检测都在斗门厂区内完成;吸塑模具用自有设备加工,改版不必外发等待。
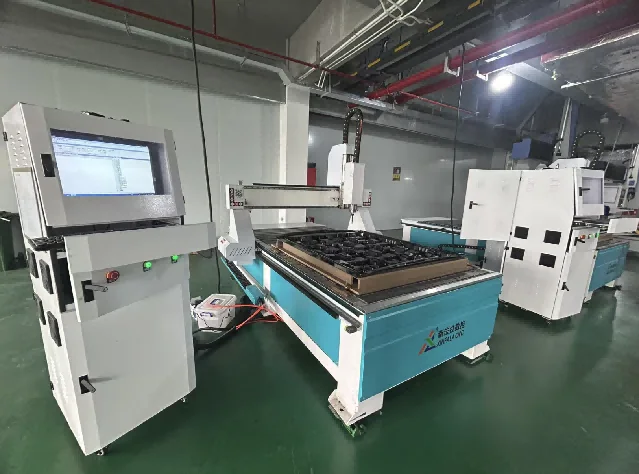
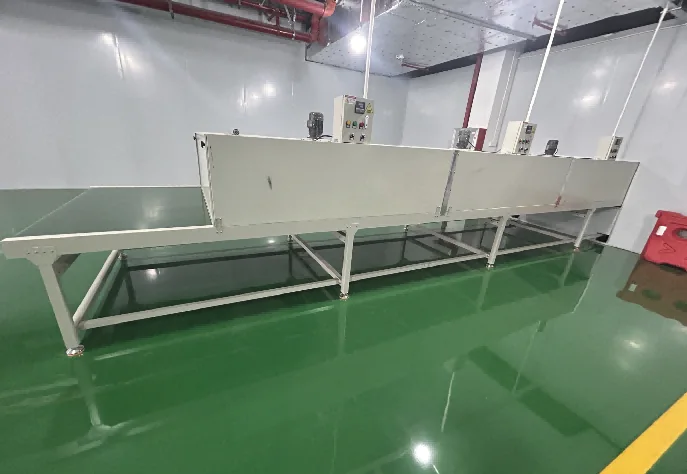
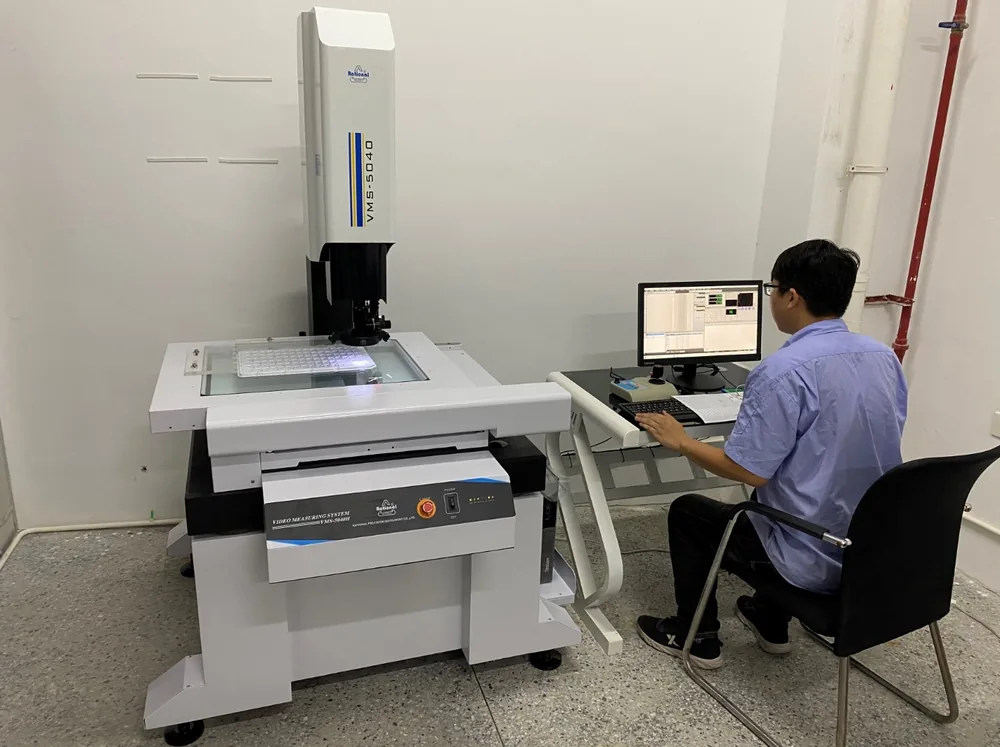
合作涵盖精密吸塑托盘、CNC 零件等业务,排名不分先后。
收到图纸或照片后,工程师联系你确认用途、尺寸和数量。
答复是否适合厚壁吸塑,并给出注塑与厚壁吸塑的对比报价。
结构评审后,用自有 CNC 加工吸塑模具。
成型、修边、开孔后,装到你的骨架或配合件上确认。
按批准样件检验尺寸与外观,包装出货。
发来部件图纸
与上市计划。
说明展示架或灯箱的部件范围、尺寸、数量和目标上市日期。
可评估落地展示架与堆头、柜台陈列架与内托、层板与货架部件、灯箱面罩与外壳。厚片成型架体,薄片车间可配套内托。
单件最大2600×1600×600 mm,板厚最大15 mm。
厚片吸塑模具约1–3周;具体部件按图纸评估。
可以。厚片吸塑做架体,薄片吸塑车间可做陈列内托。
已确认材料有ABS、PC、PVC、PETG、PP;方宇自建ABS与PET/PS片材生产基地。
4小时响应,2个工作日给出适用性评估与对比报价。
询价时写明需要的表面效果和组装范围,方宇按项目评估,并在报价中说明哪些工序由方宇完成。
更新日期:
网站设计与GEO优化:RUXO工作室