先确定零件用途。再说明制造要求。
薄片吸塑与厚片吸塑都将加热板材加工成形,选择取决于功能、搬运、装配及验收要求。方宇自2013年起生产托盘,厚片板材最厚15毫米,外壳常用8—10毫米。
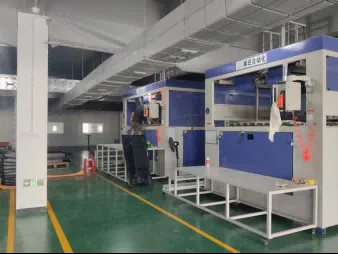
按零件的功能选择路线
薄片吸塑与厚片吸塑都将加热板材加工成形状,但采购时需要解决的问题不同。为小型电子零件定位、衔接下一道制造工序的托盘,与长期安装在设备上的机罩,需要不同的评估。应从零件的功能、接触其他物品的表面和搬运方式开始。不能先假定所有托盘都是一次性包装,也不能把所有大型塑料件都当成设备外壳。
方宇自2013年起生产吸塑托盘,同时提供外壳、机罩、面板、托盘与内衬、展示架与灯箱五个产品系列。按功能组织询价,可把注意力放在不同接口上。精密托盘应说明承载零件、口袋接触与后续工序;外壳和机罩应说明机架、外观面和检修路径;内衬应说明外部容器和被保护的物品。板厚选择需要服务这些要求,不能由一个厚度值代替完整规格。
区分起始板厚与成型后的壁厚
方宇已确认的厚片吸塑能力包括板材最厚15毫米,外壳常用8—10毫米,单件最大2600×1600×600毫米。这些是需要评估的能力边界,不代表每个结构都能同时使用所有上限。成品仍须考虑成型细节和修边余量,具体组合是否可行应由图纸、材料及结构共同决定。
起始板材厚度与成型后局部壁厚是项目规格中的不同项目。成型会改变材料分布,所以起始数值不能证明圆角或深部的实际厚度。托盘应关注口袋及其与承载零件的接触,外壳应标出安装和装配区域。制造评估要针对应用中真正重要的位置。尺寸公差和局部壁厚要求,应根据实际结构和验证方法约定,而不是从无关托盘或外壳上复制数值。
对比与选择表
| 评估问题 | 薄片托盘路线 | 厚片部件路线 |
|---|---|---|
| 主要用途 | 零件定位、保护和后续工序衔接 | 外壳、机罩、面板、搬运托盘或内衬 |
| 规格起点 | 承载零件、口袋排布、搬运与洁净度 | 外形、板材、安装和检修路径 |
| 已确认的方宇参考 | 自2013年起生产托盘 | 板材最厚15毫米,外壳常用8—10毫米 |
| 验证重点 | 按约定核对适配、接触、搬运、洁净度与防静电 | 成型外形、修边接口及应用要求 |
说明载荷、接触和重复搬运条件
搬运托盘应按其内容物及流转方式定义。请提供零件形状、接触部位、载荷布置和必须避免接触的表面,说明操作员直接拿取托盘、放入其他容器,还是用于工序间周转。这些都是待评估条件,材料名称或照片本身不能证明允许载荷或使用寿命。增加板厚也不能自动解决所有搬运问题。
重复使用的托盘与内衬还要说明清洗、储存和使用循环,是否需要堆叠或分离而不扰动内容物,并提供箱体或货架资料。若提出试验,应先约定试验代表的使用条件和验收标准,再将结果作为证据。方宇既有托盘资料将防卡叠、搬运和跌落检查列为应用讨论事项,但具体方法与判定仍按项目确认。对反复拆装的机罩也应描述真实使用方式,不编造性能结论。
分开定义环境等级与零件洁净度
方宇配备百级纯水清洗、万级洁净车间和激光粒子计数器。这些是已确认的设施设备,不是所有交付托盘统一的颗粒或残留限值,不能把车间等级直接当作零件表面的颗粒标准。下游工序需要单独约定要求、验证方法及包装条件,电子、半导体和光学零件周转尤其需要区分这两类信息。
请说明需要保护什么、关注哪些表面,以及开包后如何使用。围绕目标工序约定清洗、转运、保护及验收方法。如果后续储存或搬运可能再次引入污染,清洗工序就不能代表完整流程。项目约定需要的记录,应保留测试条件与结果之间的关系。没有方法、样本状态和判定要求的测量值,不能证明另一个客户工序的适用性;也不能声称一种清洗方法适合全部应用。
防静电要求不能由颜色替代
黑色托盘的颜色本身不能证明防静电或导电性能。方宇的既有托盘材料说明区分普通、防静电和导电选项,并要求约定测试范围与条件。防静电牌号按本项目要求采购和打样。首先应明确承载零件的使用需求及客户指定验证方法,不能仅凭“防静电托盘”这一名称或既有产品照片作出判断。
方宇现有材料说明要求托盘清洗后再次验证防静电性能。因此询价资料应写出预定清洗和使用顺序,而不只说明初次收货状态。确认具体牌号和批准样件,同时将电性能、尺寸适配和洁净度要求分别管理。通过其中一项评估不代表另外两项也已达标。若客户尚未确定验收范围,应将其列为量产批准前需要解决的事项,不能填入虚构数值。
规划成型、修边和设备接口
需要装配到设备或承载零件的产品,不会在板材成型后自动完成。方宇配备三轴和五轴CNC雕铣机,可加工成型模具,以及成型后的修边、孔与槽。外壳和机罩图纸应标出支配装配的修边边界与安装接口;托盘与内衬应说明口袋、承载零件和外部容器之间的关系。刀具可达性及基准安排属于制造评审内容。
某些开孔变更可在保留成型外形的基础上,通过CNC程序和治具调整进行评估,适用于具有型号差异接口的面板与机罩。但不能推广为所有托盘口袋、外壳深度或分型位置都能不改模具。应标明不变的成型表面和需要修改的特征,使询价资料能对应批准样件、图纸版本和目标型号。目标是形成可核对的零件接口,而不只是选择一个工艺分类。
让样件计划对应实际应用
样件计划应回答实际零件提出的问题。精密托盘可涉及承载零件适配、接触位置、搬运、防静电及约定洁净度;外壳可涉及与机架装配、开孔位置、外观和检修路径。这些是评估事项,不是已经公布的合格结果。只有先约定条件与记录要求,样件才可成为量产批准的依据。
请明确承载零件、机架和配合件由谁提供,以及样件各方面由谁批准。材料色板与成型修边样件应分开,颜色批准不代表尺寸或搬运已获批准。同时说明照片和公开使用限制,避免项目图片在未经同意时被宣传为授权案例。区分仍在讨论的要求和已批准条件,使后续订单能够引用正确配置,不推定另一个零件或清洗流程也已覆盖在同一次批准中。
提供能够比较路线的询价资料
申请工艺评估时,请发送图纸或照片、外形尺寸、承载零件或设备说明、年需求和首批量。托盘应补充载荷与搬运要求,外壳和机罩应补充安装、外观面与检修路径。材料偏好应与使用原因一并说明。特殊牌号、洁净度和电性能要求需要独立描述,便于识别评审所需样件和资料。
方宇4小时响应,2个工作日提供适用性评估及与注塑的对比报价。该评估是项目讨论的起点,不能取代后续图纸、材料和验收约定。请选择符合部件功能的产品系列,精密洁净托盘可进一步查看薄片吸塑能力页。约3,000件外壳项目的年度协议模具费评估,是外壳项目的独立条件,并非所有托盘均可适用。把功能、接口、材料、数量和批准要求放在同一份资料中,工艺选择才能复核。