部品の役割を決める。工程の条件を揃える。
薄板真空成形と厚板真空成形は加熱シートを成形する工法で、用途、搬送、組立、受入条件により選びます。FUNYOは2013年からトレーを生産し、厚板最大15 mm、筐体は通常8〜10 mmに対応します。
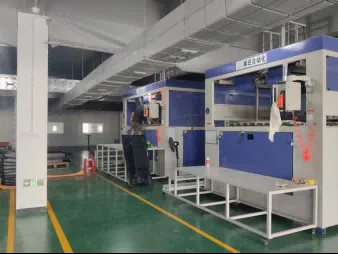
部品が担う役割から工法を選ぶ
薄板真空成形も厚板真空成形も加熱シートから部品を作りますが、購買時の検討事項は異なります。小型電子部品を位置決めして次工程に渡すトレーと、機器に取り付けたまま使うカバーでは、必要な評価が違います。部品の役割、接触面、取扱いから検討を始めます。すべてのトレーを使い捨て包装と見なしたり、大型樹脂部品をすべて機器筐体と見なしたりしないことが出発点です。
FUNYOは2013年から真空成形トレーを生産し、筐体、カバー、パネル、トレー・内張りの製品系列も扱います。機能で問い合わせを整理すると、それぞれの接点を確認できます。精密トレーは収納部品、ポケットの接触、次工程を、筐体やカバーはフレーム、意匠面、保守経路を示します。内張りなら容器と保護対象を示します。板厚を完全な仕様書の代わりにせず、役割に対して選ぶことが必要です。
開始シート厚と成形後の肉厚を分ける
確認済みの厚板真空成形能力には板厚最大15 mm、筐体の通常板厚8〜10 mm、1品最大2600×1600×600 mmがあります。これらは評価対象となる能力の範囲で、どの形状でも全上限を同時に使えるという意味ではありません。完成品には成形の細部とトリミング代を考慮し、図面、材料、構造によって組合せの可否を確認します。
開始シート厚と成形後の局所肉厚は、案件仕様の別項目です。成形で材料の分布が変わるため、開始値だけでは角部や深い部分の厚さを証明できません。トレーならポケットと収納部品の接触、シェルなら取付・組立箇所を示します。製造評価は用途に重要な位置を対象にします。寸法公差と局所肉厚は、無関係なトレーや筐体から数値を流用せず、実際の設計と確認方法に合わせて取り決めます。
比較・選択表
| 検討事項 | 薄板トレーの評価 | 厚板部品の評価 |
|---|---|---|
| 主な用途 | 部品の位置決め・保護・次工程への搬送 | 筐体、カバー、パネル、搬送トレー、内張り |
| 仕様の起点 | 収納部品、ポケット配列、取扱い、清浄度 | 外形、板材、取付、保守経路 |
| 確認済みのFUNYO情報 | 2013年からトレーを生産 | 板厚最大15 mm、筐体は通常8〜10 mm |
| 確認の焦点 | 合意した適合、接触、搬送、清浄度、帯電防止 | 成形外形、加工後の接点、用途条件 |
荷重・接触・繰返しの取扱いを定義する
搬送トレーは収納物と工程内の動かし方で説明します。部品形状、接触箇所、荷重配置、接触させてはいけない面を示し、作業者が直接持つのか、別の容器に入れるのか、工程間で使うのかを説明してください。これらは評価する条件です。材料名や写真だけでは許容荷重や寿命を確認できず、板厚を増やせば取扱いの課題がすべて解決するわけでもありません。
再使用するトレーや内張りでは洗浄、保管、繰返し使用を説明します。収納物を動かさず積み重ね・分離できる必要があるかを示し、箱やラックの情報も添えます。試験を提案する場合は、想定する使用条件と受入基準を合意してから結果を証拠として扱います。FUNYOの既存資料では、重なりの分離、搬送、落下確認を検討事項としていますが、方法と判定は案件ごとに決めます。繰返し取り外すカバーでも、実際の使い方を説明し、未確認の性能を断定しません。
環境のクラスと部品清浄度を区別する
FUNYOはクラス100純水洗浄、クラス10,000クリーンルーム、レーザー粒子計数器を備えています。確認済みの設備情報であって、すべての納入トレーに共通する粒子・残留物の限度ではありません。室内のクラスを部品表面の粒子仕様として書かないことが必要です。次の製造工程に対しては、要求、確認方法、包装条件を別途取り決めます。電子、半導体、光学部品の取扱いでは特に区別します。
保護対象、懸念する面、開梱後の取扱いを示してください。目的の工程に合わせて洗浄、移送、保護、受入れを合意します。後工程の保管や移送で汚染が入り得るなら、洗浄だけで全経路を表すことはできません。案件で必要とする記録には、試験条件と結果を対応させます。方法、試料の状態、判定基準がない測定値は、別の顧客の工程への適合を示しません。一つの清掃方法がすべての用途に合うという説明にもできません。
帯電防止要求を色で代用しない
黒いトレーであることだけでは、帯電防止や導電性を証明できません。FUNYOの既存材料説明では普通、帯電防止、導電の選択肢を区別し、試験範囲と条件の合意を求めています。帯電防止グレードは案件の要求に応じて調達・試作します。まず収納部品の取扱い要求と顧客が指定する確認方法を明らかにし、一般名の「ESDトレー」や既存の製品写真で置き換えないことが必要です。
洗浄するトレーについては、FUNYOの既存材料説明で洗浄後の帯電防止性能の再確認を求めています。問い合わせには受領時の状態だけでなく、予定する洗浄と使用の順序を記載します。実際のグレードと承認試料を確認し、電気的要求を寸法適合や清浄度の要求と分けます。一つの評価に合格しても他の項目の合格にはなりません。受入範囲が未定なら、生産承認前に解決すべき事項として扱い、架空の値を補いません。
成形・トリミング・機器との接点を計画する
機器に取り付けたり部品を運んだりする製品は、シート成形だけで完成するわけではありません。FUNYOは成形型と、成形後のトリミング、穴、溝の加工に三軸・五軸CNCを使用します。筐体・カバーの図面では組立を決める加工端部と取付面を、トレー・内張りではポケット、収納部品、外側容器の関係を示します。工具の到達性や基準の設定も製造評価に含めます。
成形外形を維持し、開口だけをCNCプログラムと治具の変更で検討できる場合があります。機種ごとの接点を持つパネルやカバーに関係する方法ですが、あらゆるポケット、シェル深さ、分割線を型修正なしで変えられるという約束ではありません。変わらない面と変更箇所を明示し、承認試料、図面版、対象モデルの対応を問い合わせ資料に残します。工法分類を選ぶだけでなく、確認可能な部品の接点を定めることが目的です。
用途に沿った試作計画を作る
試作計画は実際の部品が持つ疑問に答えるものにします。精密トレーなら部品との適合、接触面、搬送、ESD特性、合意した清浄度、筐体ならフレームとの組立、開口位置、外観、保守経路などが対象になります。これらは評価項目で、公表済みの合格結果ではありません。条件と記録を合意してから、試作品を量産承認の証拠として扱います。
収納部品、フレーム、相手部品を誰が支給し、各項目を誰が承認するかを明確にします。材料色見本と成形・加工後の試作を区別し、色の承認だけで形状や取扱いが承認されたと見なさないことが必要です。写真や公開使用の制限も示し、未承諾の画像が公開事例として扱われないようにします。未決事項と承認済み条件を分けることで、次の注文でも正しい構成を参照でき、別の収納物や洗浄工程まで同じ承認が及ぶと誤解せずに済みます。
工法比較に必要な問い合わせ情報を揃える
評価には図面または写真、外形寸法、収納部品や機器の説明、年間数量、初回数量を送ってください。トレーでは荷重・搬送、筐体やカバーでは取付、意匠面、保守経路を補います。材料の希望にはその使用理由を添えます。特殊グレード、清浄度、電気的要求は別途説明し、検討に必要な試料と情報を明らかにします。
FUNYOは4時間で応答し、2営業日で適用評価と射出成形との比較見積りを提示します。この評価は案件の相談開始であり、図面、材料、受入条件の後の合意を置き換えません。部品の役割に合う製品系列を選び、精密クリーントレーでは薄板真空成形の能力も参照してください。年間約3,000個の筐体に関する年間契約の型費評価は、トレー全般に適用される約束ではありません。用途、接点、材料、数量、承認条件をまとめることで選定根拠を確認できます。