厚片吸塑机器人与自主设备外壳
机器人每一代都在改,外壳模具不必每代重开。
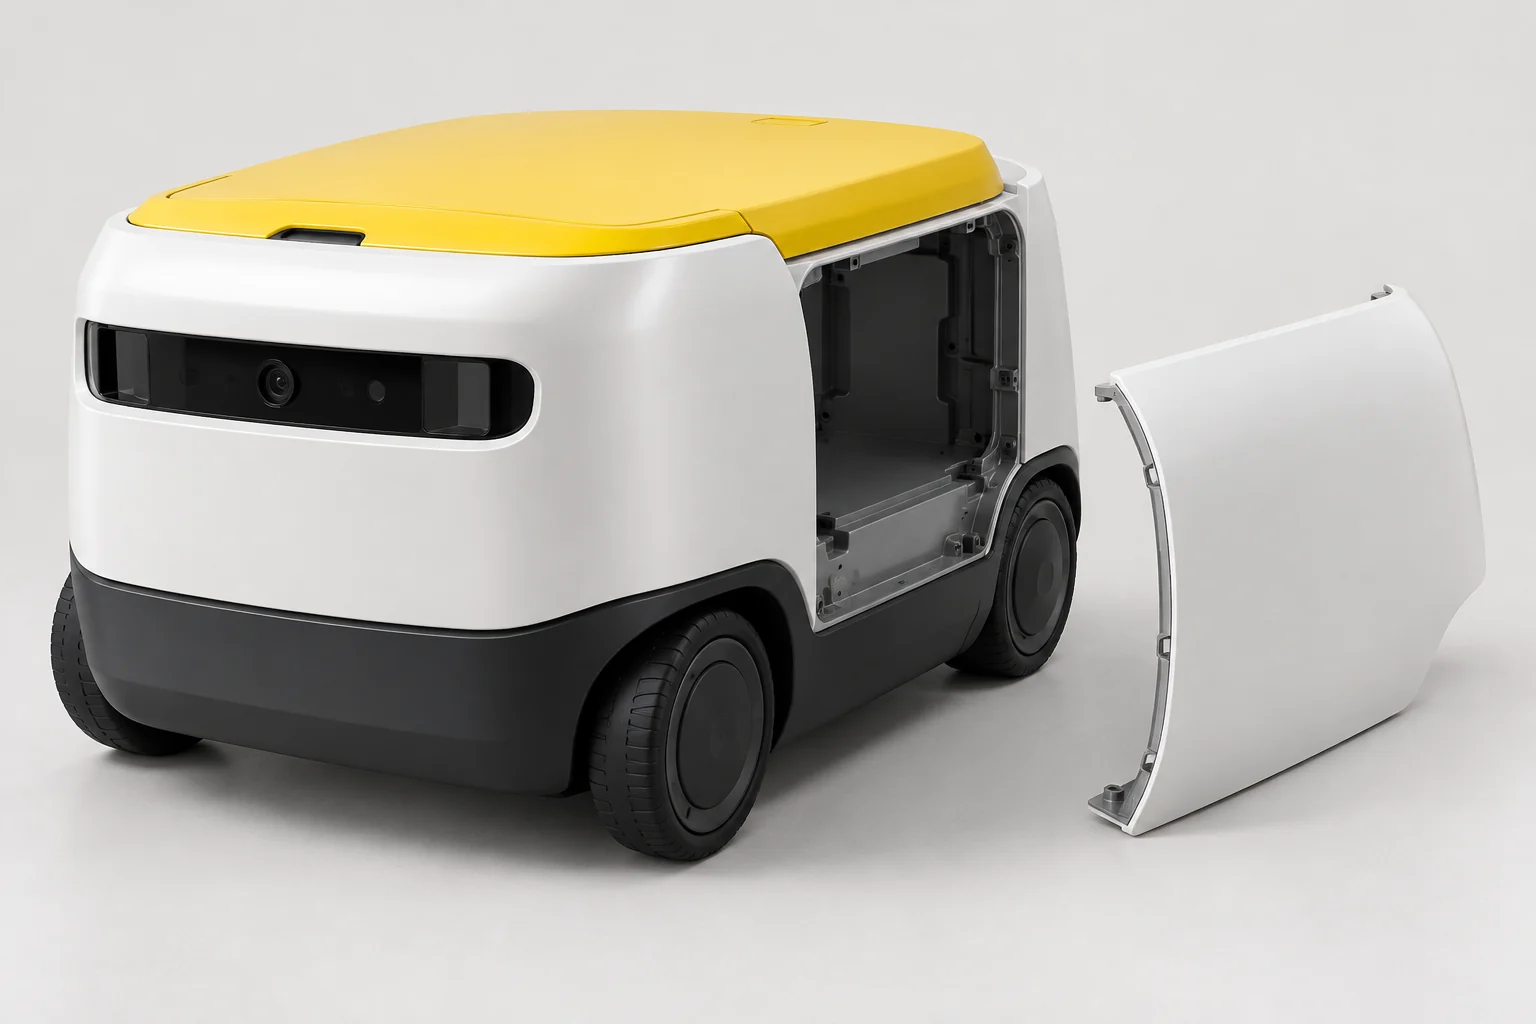
厚片吸塑机器人与自主设备外壳由加热板材成型;方宇单件最大2600×1600×600毫米,板材最厚15毫米,外壳常用8—10毫米。模具约1—3周,费用低于同类注塑模的1/10。
- 最大成型尺寸
- 2600×1600×600mm长 × 宽 × 高,单件一次成型
- 最厚板材
- 15mm设备外壳常用 8–10 mm
- 模具周期
- 1–3周同尺寸注塑模约 6–10 周
- 模具投入
- <1/10约为同尺寸注塑模的十分之一以内
- 01换代快
- 只改开孔,改程序不改模
- 02机身大
- 2.6 m 以内一体成型
- 03好维护
- 检修盖、换电口按维护路径分件
机器人与自主设备的厚片吸塑部件
从机身大壳,
到一块换电口盖。
机器人上适合厚壁吸塑的部件:
- AMR 与物流搬运
- 清洁机器人
- 配送与服务机器人
- 巡检机器人
- 01
机身主壳与上盖
大曲面一体成型;前后、上下分体时,拼接线和定位基准在开模前定好。
- 02
传感器面罩与前脸
按激光雷达、摄像头、超声波的视场开口,开口边缘用 CNC 精修。
- 03
检修盖与换电口盖
沿换电和维护路径单独分件,配合快拆件或铰链。
- 04
底盘护罩与侧裙
覆盖底盘与驱动部件;承载和防撞由整机结构负责。
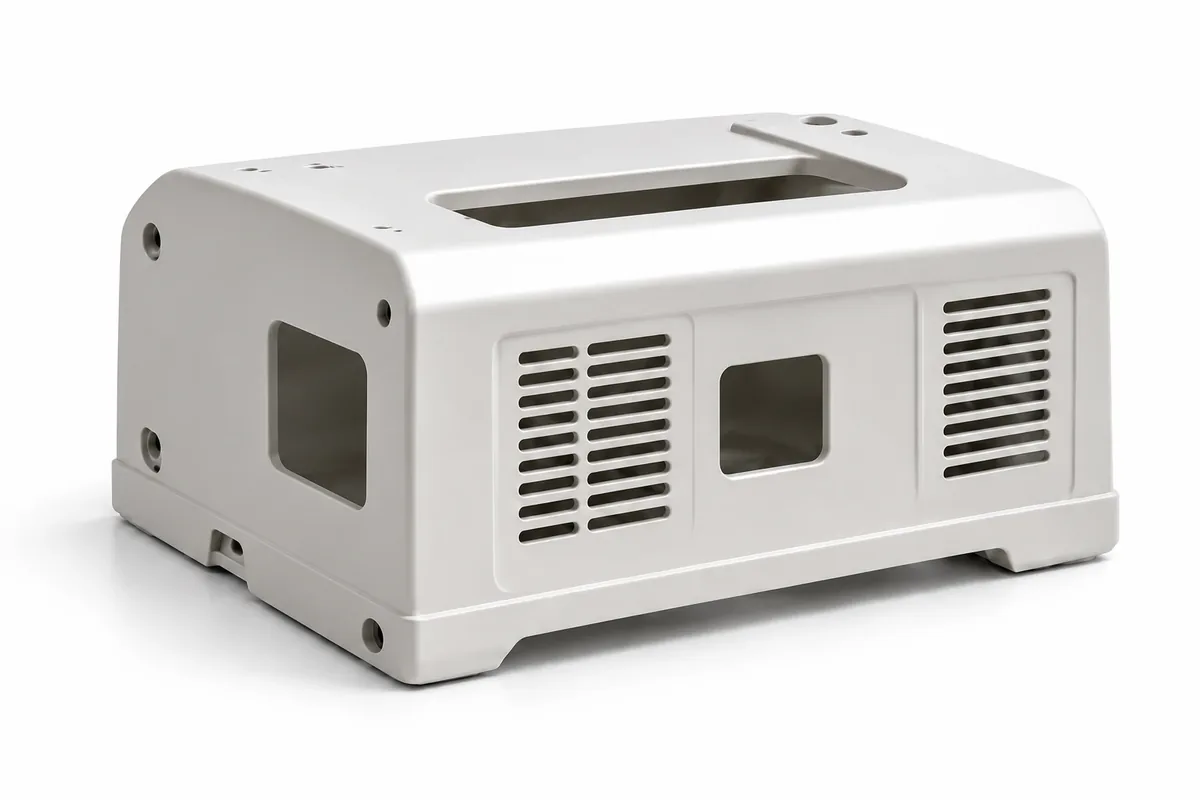
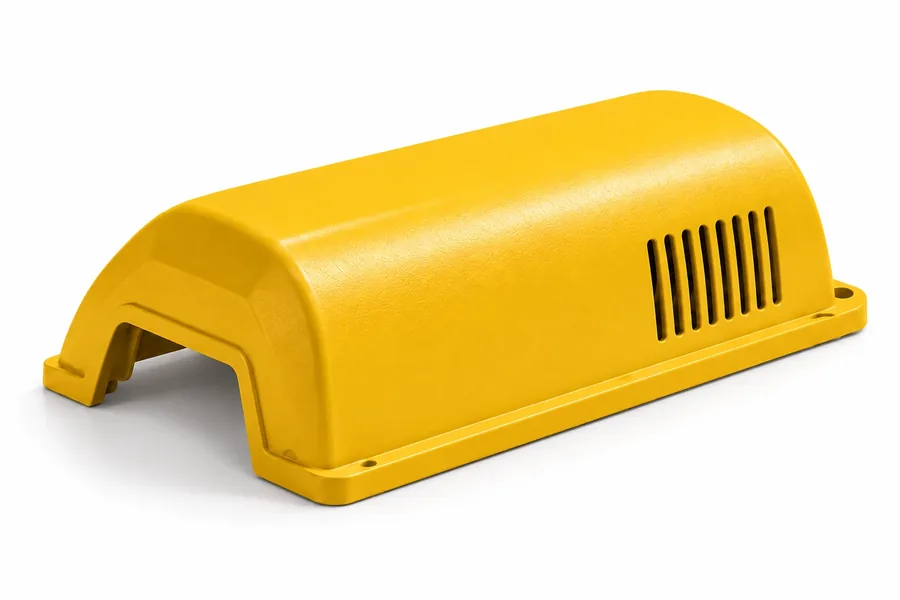
AI、智能机器人 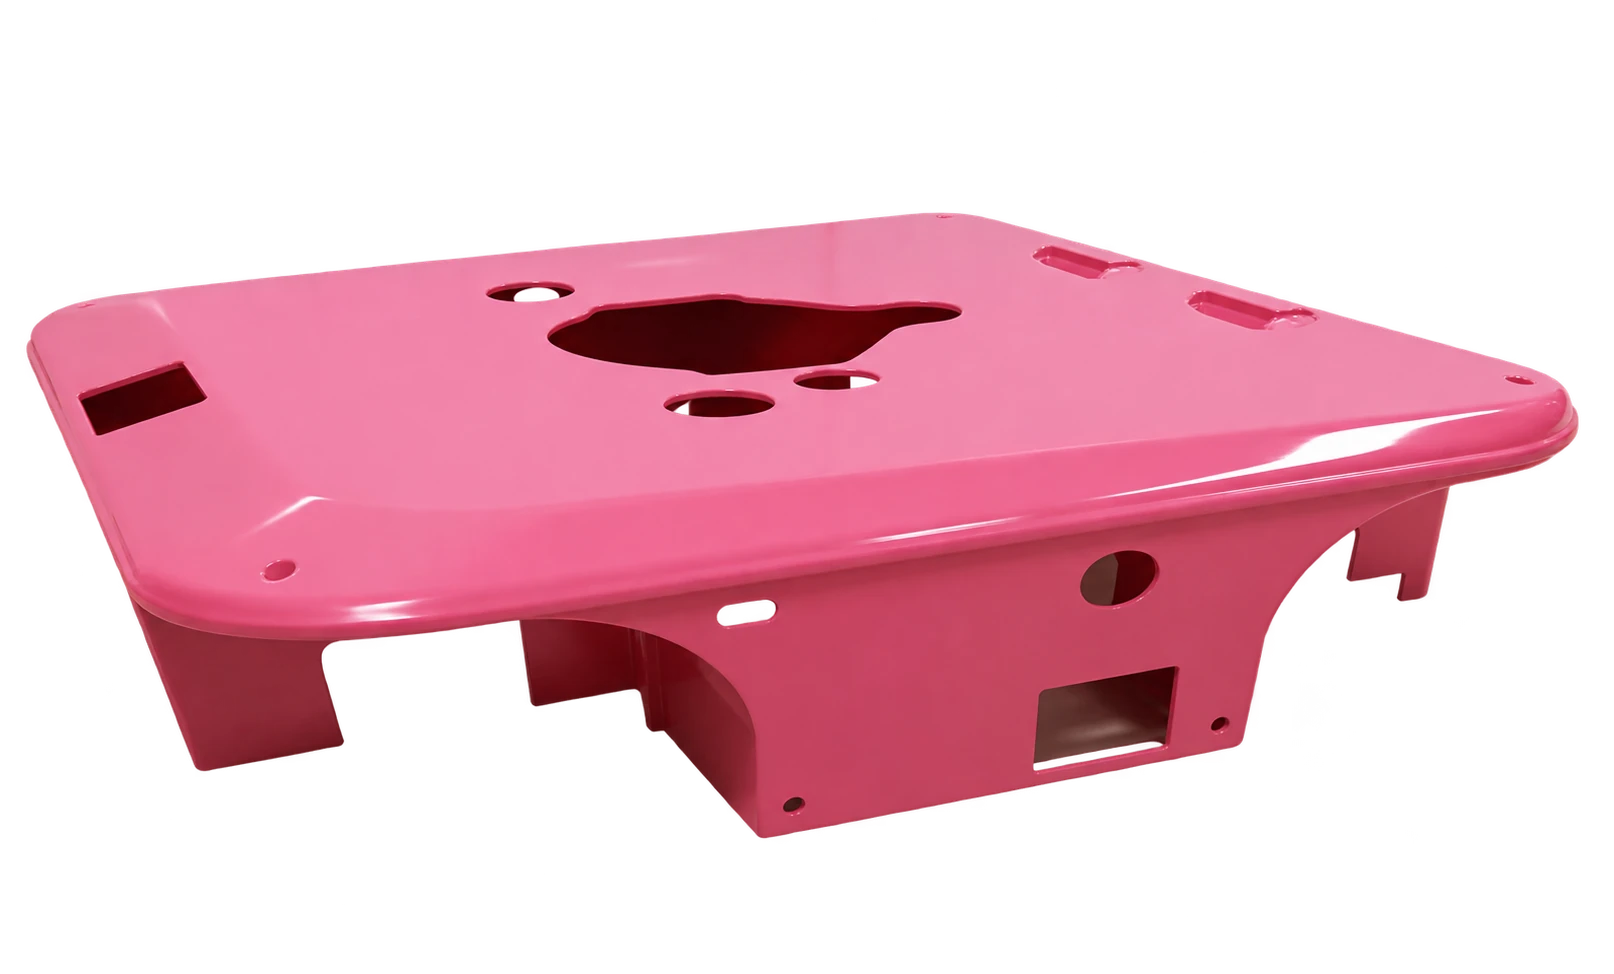
仓储搬运机器人外罩 
无人机外壳 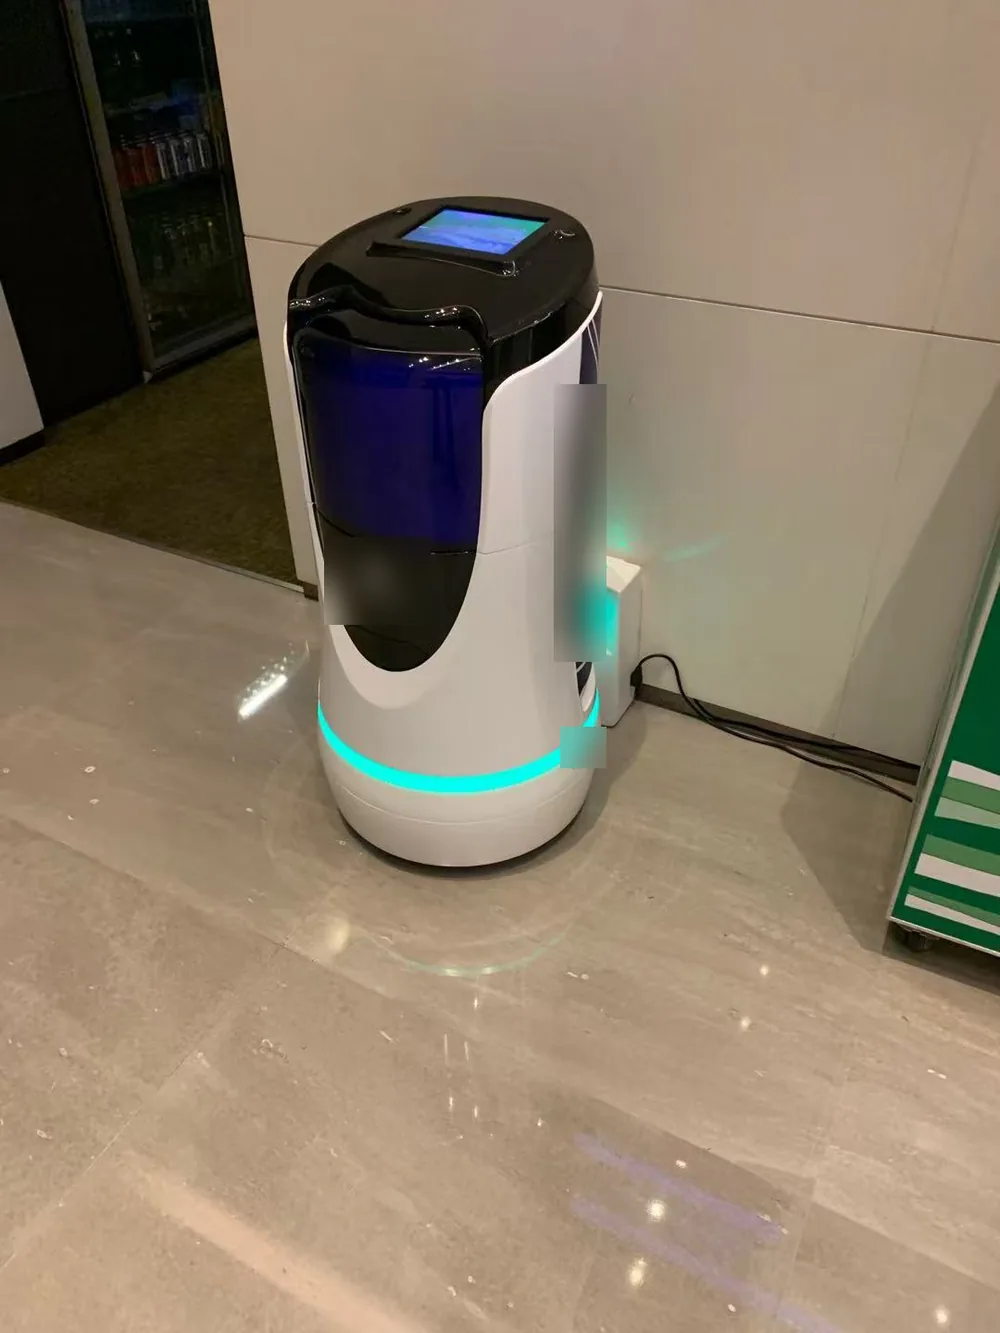 参考
服务机器人外壳(酒店送物机器人)
图片取自方宇企业简介;部分为整机照片,吸塑件为图注所示部位。 标“参考”的照片为同类产品实拍,用来说明部件形态,不代表方宇的交付案例。
| 项目阶段 | 厚壁吸塑 | 注塑 |
|---|---|---|
| 样机与小批(几十台) | 模具约 1–3 周,投入低 | 开模不划算,常用手板替代 |
| 迭代改版 | 只改开孔时改 CNC 程序;外形变化改吸塑模具 | 改模成本高、周期长 |
| 稳定量产(几百到几千台) | 持续供货;年约 3,000 件可申请免模具费评估 | 视外形与数量评估 |
| 大批量(1 万台以上) | 可继续供货,但单件成本通常高于注塑 | 单件成本更低,适合转注塑 |
以上为一般比较,具体以图纸、材料和数量评估为准。
装配、检修与接口设计
换电池时,
让机身少拆一点。
外壳怎么分件,决定了维护时要拆多少。我们按三件事来定:
换电与维护路径
先定电池从哪里抽出、哪些盖板要打开、哪些部件保持原位,再定盖板边界和固定点。
需要:整机布局与换电方向
传感器视场
把激光雷达、摄像头、超声波的视场和安装位置给我们,开口和边缘按视场加工。
需要:传感器型号与视场
版本迭代
新版本只加一个接口时,改 CNC 程序和工装;整个平台尺寸变化时,才改吸塑模具。
需要:新旧版本的变化清单
| 室内配送、服务 | ABS 最常用:刚性好、易加工,颜色可按色板调整。 |
|---|---|
| 湿式清洁 | 告诉我们清洁剂和冲洗方式;耐化学品场合可选 PP、PE,或经擦拭对比验证的 ABS。 |
| 户外巡检 | 选用耐候牌号或表面处理,按项目采购并在样件上确认。 |
| 传感器窗口 | 透明 PC 或 PETG;透光、透波性能按传感器要求在样件上验证。 |
具体牌号、颜色和纹理,用实物色板和样件确认。
成型工厂、CNC修边与检验
成型、修边、检测,都在珠海同一个厂区。
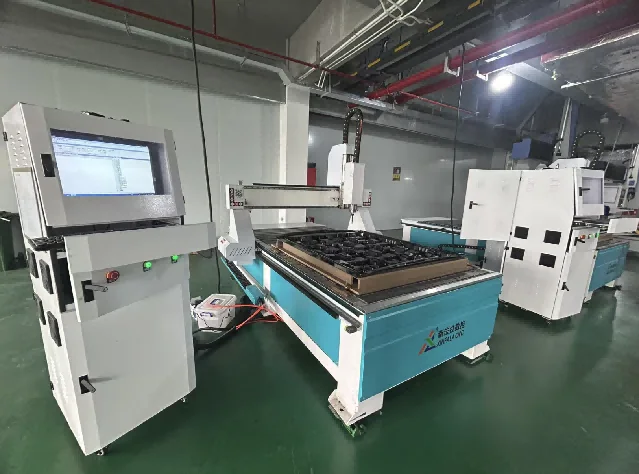
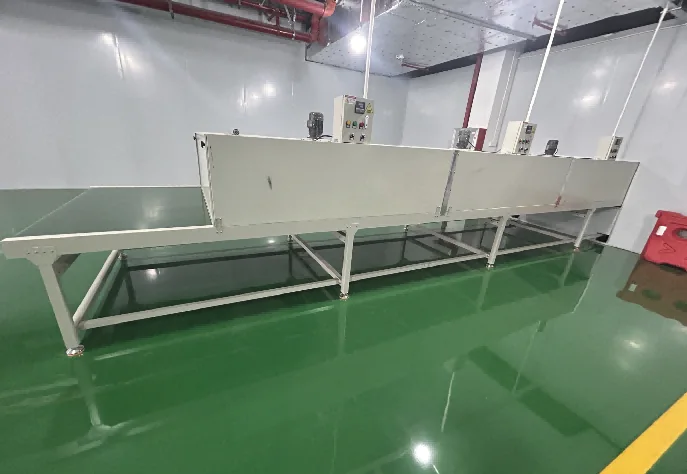
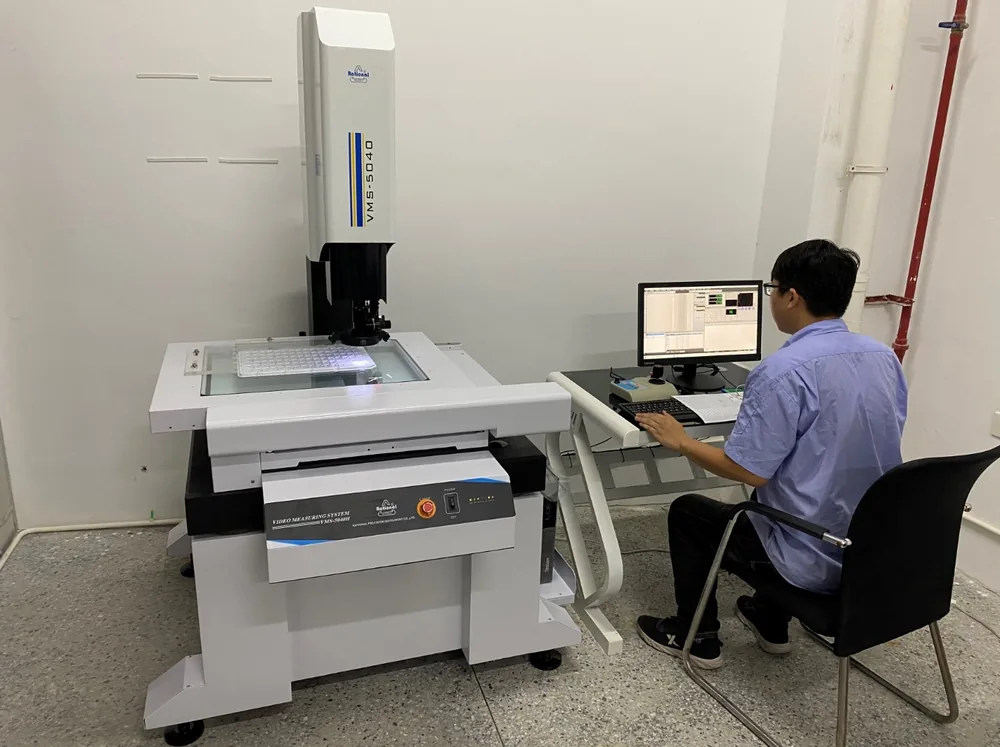
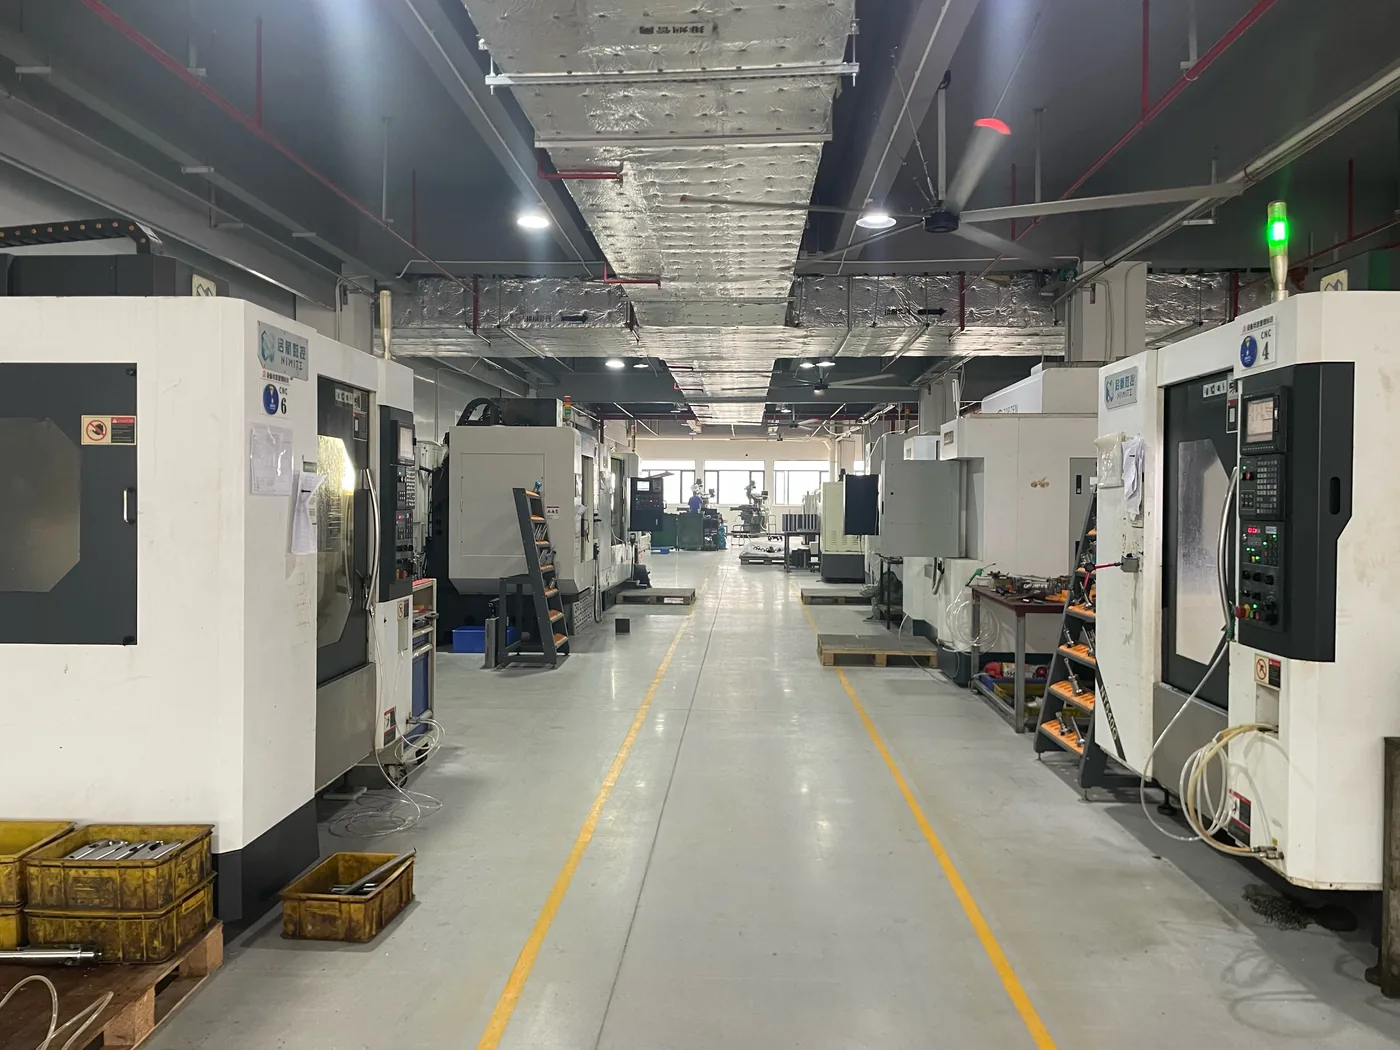
方宇 2004 年从精密机加工起步,2013 年开始做吸塑。厚片成型、CNC 修边开孔和尺寸检测都在斗门厂区内完成;吸塑模具用自有设备加工,改版不必外发等待。
可以核实的事实
- 2004
- 公司成立,20 余年精密机加工
- 2005
- 成为格力一级合作供应商
- ISO 9001 · 14001
- 质量与环境管理体系认证
- 2024
- 获评高新技术企业
- ABS · PET/PS
- 自建吸塑片材生产基地
- 4 小时
- 响应客户设计需求
长期合作的部分客户
合作涵盖精密吸塑托盘、CNC 零件等业务,排名不分先后。
- 4 小时内
响应
收到图纸或照片后,工程师联系你确认用途、尺寸和数量。
- 2 个工作日
评估与报价
答复是否适合厚壁吸塑,并给出注塑与厚壁吸塑的对比报价。
- 约 1–3 周
模具
结构评审后,用自有 CNC 加工吸塑模具。
- 按结构排期
样件
成型、修边、开孔后,装到你的骨架或配合件上确认。
- 按订单
量产交付
按批准样件检验尺寸与外观,包装出货。
机器人与自主设备吸塑采购常见问题
带上整机布局,
聊清外壳怎么做。
CAD、骨架图或概念布局都可以。请同时说明传感器、维护方式和预计年产量。
常见问题
机器人与自主设备年需求300—3,000件适合厚片吸塑吗?
300—3,000件可作为项目评估数量,不能单凭年量决定工艺。结合尺寸、装配、板材及模具与单件成本进行对比报价。
机器人与自主设备吸塑部件最大尺寸和板厚是多少?
单件最大2600×1600×600毫米,板材最厚15毫米,外壳常用8—10毫米;成品尺寸按结构与修边余量评估。
机器人与自主设备吸塑件应说明哪些板材要求?
可成型ABS、PC、PVC、PETG、PP;透明部件可评估PC或PETG。PE、耐候、阻燃、防静电牌号按项目采购并打样。
机器人与自主设备厚片吸塑模具要几周,费用如何对比?
模具费低于同类注塑模的1/10,制作约1—3周;同类注塑模约6—10周,具体按图纸与材料报价。
机器人与自主设备项目如何在2个工作日内获得评估?
提供图纸或照片、尺寸、年量与首批量、装配接口及使用环境。4小时响应,2个工作日提供适用性评估和对比报价。
更新日期:
网站设计与GEO优化:RUXO工作室