外壳路线先看设计稳定程度,再看采购数量
服务机器人外壳的工艺选择,应把外观验证、装配验证和稳定供货分开。曲面与开口仍在修改时,先用手板验证;需要重复交付时,比较厚片吸塑与CNC;设计冻结后,再用相同供货范围比较注塑。各阶段沿用共同的骨架和装配基准,转工艺时才能保留内部结构的依据。
对外壳采购而言,使用者怎样接近设备、怎样清洁和检修,会转化为分件、接缝和开口的要求。先明确这些使用动作,比先套某种外观图片更有利于确定制造边界。
大曲面罩、多件拼接与频繁改版,使外壳项目同时受到造型和接口约束。一个轮廓改动,可能只影响局部模面,也可能触及传感器视野、屏幕位置和拆装顺序。把改动分为曲面、开口和安装关系,团队就能分别决定哪些工作可以延续,哪些需要重做。
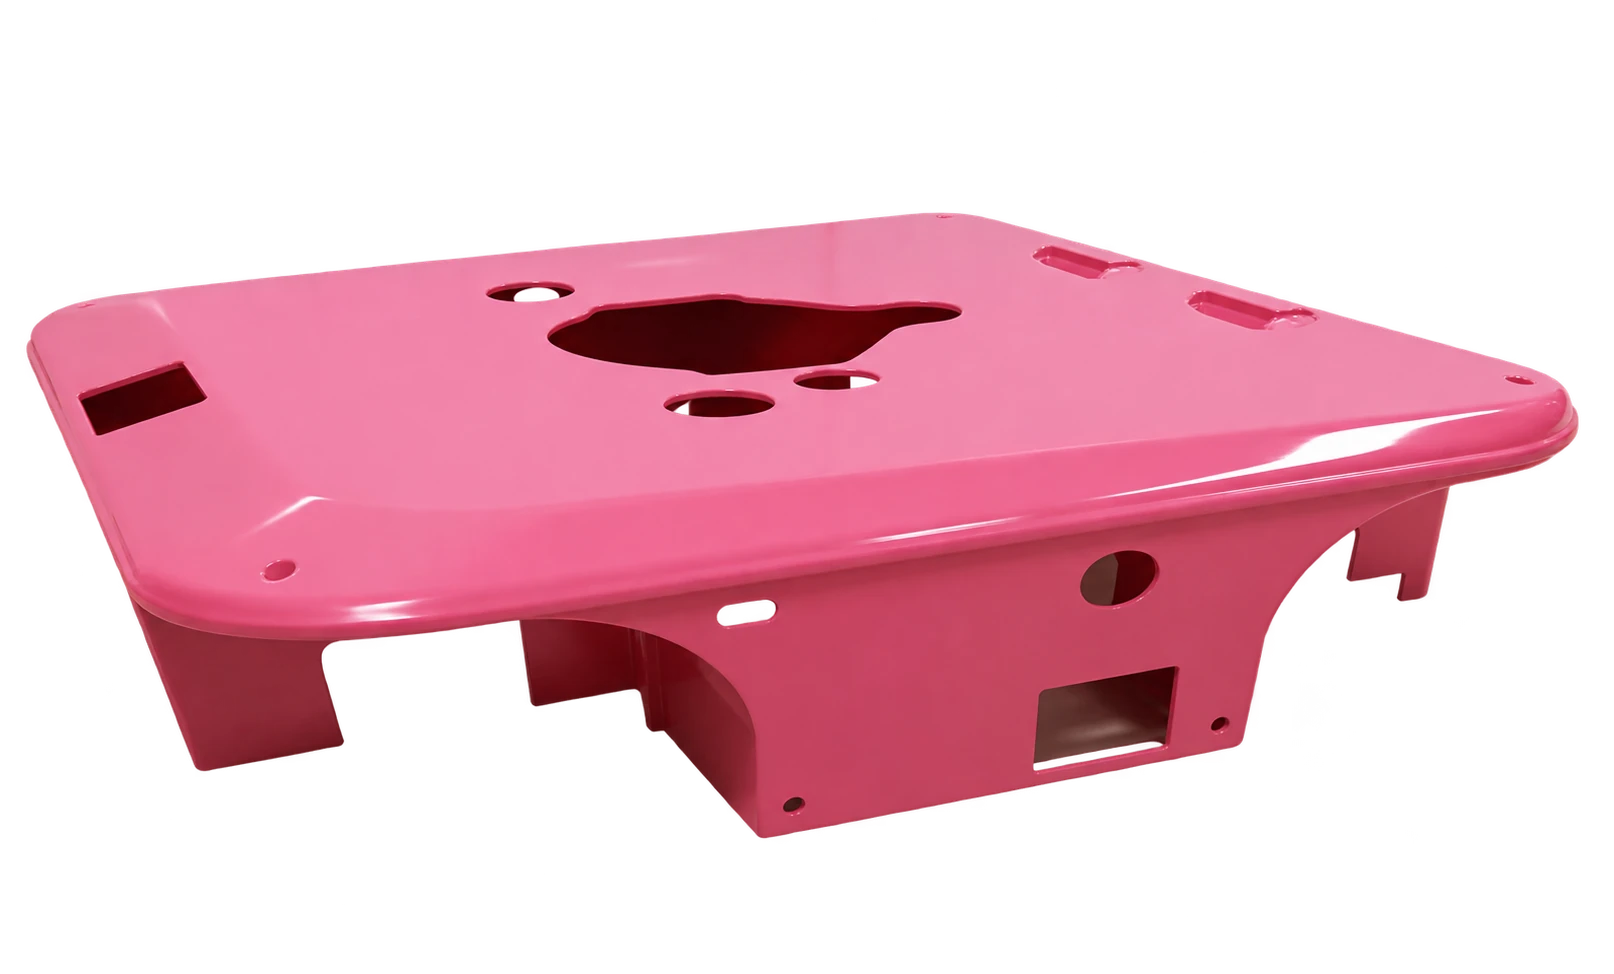
方宇(FUNYO)厚片吸塑单件最大2600 × 1600 × 600 mm,起始板厚最大15 mm,外壳常用8–10 mm。在图纸上将外壳拆件放进这个边界,同时检查拉伸、修边和装配。材料厚度与实际成型后壁厚分开描述,才能比较承载、外观和整机空间之间的取舍。
四个阶段用不同证据决定是否继续投入
路线图按下一项要关闭的问题选择工艺,而非给每个阶段指定一个通用台数。概念手板回答外观与接近性;工程样机回答装配与维护;吸塑试产回答重复制造与检验;设计冻结后的注塑评估回答累计采购能否支持新的投入。数量应写成项目计划和采购批次。
| 阶段 | 数量 | 工艺 | 周期 | 关键决策 | 转入下一阶段的条件 |
|---|---|---|---|---|---|
| 外观手板 | 按外观验证所需 | 行业做法:3D打印或CNC手板 | 按项目确认 | 比例、操作与检修空间 | 外观和布局评审完成 |
| 工程样机 | 按装配验证计划 | 手板与成型方案并行评审 | 按项目确认 | 骨架基准、接口和部件清单 | 关键接口与装配方法确认 |
| 吸塑试产与小批量 | 按试产和采购批次 | 厚片吸塑与CNC后加工 | 吸塑模具约1–3周 | 壁厚、治具、检验与交付成本 | 样件、测量与重复供货方案批准 |
| 设计冻结后量产评估 | 按累计采购计划 | 比较注塑与现有工艺 | 同类注塑模约6–10周 | 累计费用、改版与切换安排 | 接口验证与投资方案批准 |
手板先换取判断外观与布置的证据
行业常用3D打印或CNC手板来验证曲面、显示区域、传感器开口和检修空间。这些方法适合在造型变动时保留修改余地,单位加工工作量则随结构和后处理变化。接收样件时写明它要回答的问题,例如比例、操作距离或装配干涉,把功能验证与后续工艺验证分开。
工程样机把结构与拆装关系锁定
工程样机阶段应形成骨架坐标、安装基准和部件清单。对变化频繁的局部,可以继续用手板比较方案;同时确定外壳分件后怎样成型、修边与定位。此阶段的投入分散在样件、调整和装配验证中,转入试产前应关闭影响基准的改动。
吸塑试产验证同一结构的重复交付
吸塑阶段把模具、修边治具、检验与包装作为同一交付方案评审。方宇厚片吸塑模具约1–3周;同类注塑模约6–10周,指的是模具周期。外观仍可能变动时,分别询问模面和CNC开口的修改范围,让采购看到一次改版涉及的实际工作。
设计冻结后重新计算注塑的投资条件
稳定的设计和累计采购计划有利于评估固定投入的分摊,仍需取得相同零件范围的报价。方宇厚片吸塑模具费低于同类注塑模的1/10,这一比较只指模具费。把样件、夹具、后加工、组装和运输分别列入项目费用,才可比较每个阶段的交付成本与改版代价。
分件线和拼缝应从装配与检修开始画
分件线先沿着装配顺序、拆装方向和外观视线布置,再确定每片罩体的成型方向。把需要经常打开的位置与相对稳定的曲面分开,可以让维修入口和造型更新各有明确边界。装配图应同时显示相邻罩体、内部支撑和操作者使用的工具。
拼缝由各片的尺寸、支撑位置与装配顺序共同形成。图纸上应写清基准、可调整位置和验收状态,并区分自由放置与装到骨架后的间隙。对屏幕框、门边和传感器窗口,把控制关系交给实际接触的基准与加工边,以便样件和后续交付采用相同方法检查。
阳模与阴模的选择取决于重要外观面及尺寸关系。细节、纹理与板材自由表面的变化要一起看,先判断哪一面贴模,再分析局部深角和壁厚。分件后若出现狭窄深槽,可比较独立面板或位置调整;具体设计方法见厚片吸塑结构设计指南。
喷涂及其他涂装按项目确认,询价时把目标外观、覆盖范围、颜色参考和样件批准方式分开列出。对于材料原有纹理与模面形成的纹理,也应在外观图中标清来源和方向。报价需逐项回复交付状态,样件按同一外观样本批准。
骨架负责定位,外观罩与内托各有任务
内部结构先确定载荷传递和安装基准,再安排外观罩、支架与内托的关系。外壳可以形成外观边界和检修表面,骨架提供部件定位,内托按其接触和支撑任务设计。这样,某片罩体改款时,团队能够先对照接口,再决定内部结构的变更范围。
螺柱、卡扣和后装连接件逐项写进装配方案。将工具进入方向、线束避让、拆卸顺序与受力路径画在剖面里,明确哪些由罩体承担、哪些交给独立支架。厚片结构的连接方案与供货范围在项目中确认,避免用外观模型替代装配定义。
方宇的厚片吸塑、薄片吸塑与CNC加工在厂内完成,覆盖设计、模具到量产出货。厚片外壳、薄片内托与加工特征可在同一次接口评审中统一:共用装配坐标、对应版本和批准样件。这有助于讨论接口修改,但内托的作用仍按实际使用与验收条件定义。
三轴、五轴CNC可用于模具制作、成型件修边去毛刺、开孔开槽。把成型毛坯与最终加工状态分成不同视图,说明夹具如何重现装配基准。对于跨多片外壳的开口或边线,分别记录基准传递与装配检查,变更后再对照它们的关系。
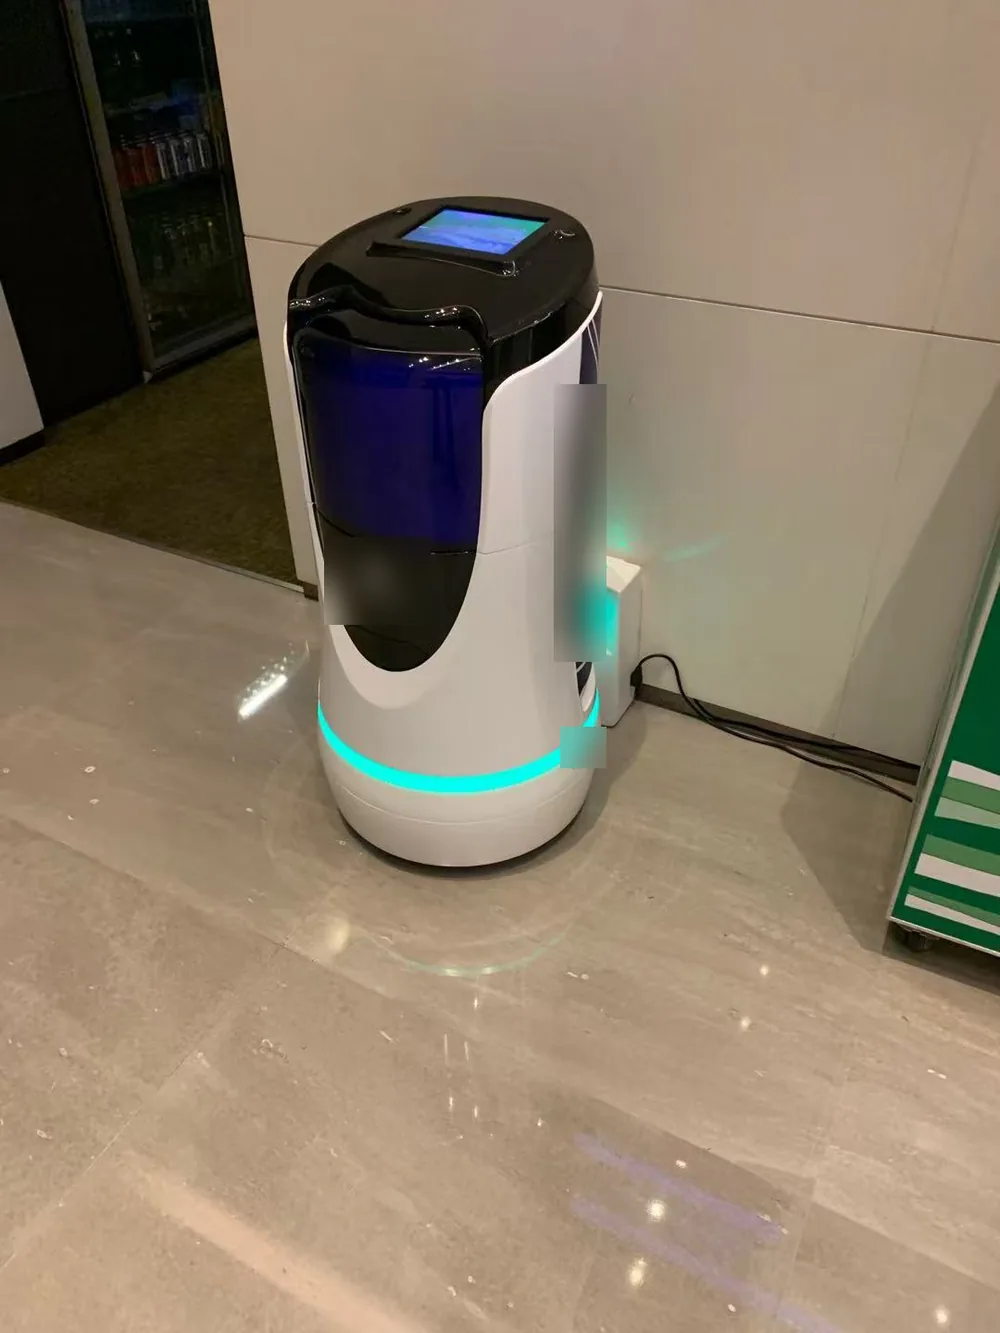
标“参考”的照片为同类产品实拍,用来说明部件形态,不代表方宇交付案例。
转注塑的时点,用同一套报价和基准判断
是否转注塑,应同时比较新增投入、单件交付成本与未来有效采购量。模具和治具费用按生产数量分摊。 在项目表里,把可沿用的模具、治具和检验投入与需要新增的工作分开,比较后续阶段的费用。
沿用吸塑与注塑的盈亏平衡方法,先统一修边、开孔、表面、包装等交付范围,再分别输入固定费用和单件费用。若外形改款仍频繁,加入每种方案的改版投入和可销售周期,计算可比较的生命周期范围。
转工艺时保留内部骨架的坐标和安装关系,并重新确定新件的收缩、拔模及公差。原有吸塑件与新件的外观轮廓可以不同,接口的检验依据应可追溯。让工程样件先验证与现有部件的装配,再决定库存切换、图纸冻结与供货批次。
年需求约3,000件、可签年度供货协议的外壳项目,可向方宇申请免模具费评估。申请时说明年度安排、版本变化和供货范围,并把评估结果写进报价与协议。模具归属、变更费用、储存与后续使用,也应与该方案一并讨论。
哪些机器人外壳值得从一开始评估注塑?
小型、内部结构集中、设计已成熟且采购计划稳定的外壳,可以从项目开始就比较注塑。尤其当密集卡扣、螺柱和内部细节承担主要功能时,应把结构整合与长期成本放在同一对照表里。若结构需要接地、屏蔽或承载,再比较相应骨架及其他制造方式。
判断依据是功能和采购计划,而非机器人属于哪个类别。先要求各方按同一装配状态报价,再看样件是否证明了关键接口、外观和维护动作。这样,团队选择的是一条能继续关闭项目问题的路线,而不是沿着某个工艺名称持续投入。
下一步把版本、接口和阶段目标带进询价
准备外壳模型、骨架装配图、分件线、关键间隙、当前样机状态和采购计划。用路线图注明本次要验证什么,以及满足哪些条件才进入下一阶段。对于外观、开口与安装关系仍有变化的部分,列出责任方和决策时间。
可先查看机器人与自主设备应用、机罩产品与设备外壳产品。把下载表与同一版本图纸交给供应商,要求回复模具、加工、外观与检验的供货边界,再比较每个阶段的方案。