EV充電器の筐体は、まずどの部品を買うかで分けます
製法は、防護を担う骨格と意匠カバーを分けてから検討します。中大型の曲面カバーで、外形を改良しながら進める案件なら、厚板真空成形とCNC後加工を評価できます。荷重、位置決め、外観の機能を部品へ振り分けると、複数の製法を同じ組付け計画で比較できます。
骨格は機器を支持し、取付関係を作ります。意匠カバーは見える形と保守のための面を、前面パネルは操作部をまとめます。画面枠は表示部の開口を位置決めし、充電コネクターのホルダーは独自の取付と取扱い条件を持ちます。これらの境界を描いてから、供給する部品と完成状態を問い合わせます。
骨格を設計する担当、シールの接続面を定義する担当、画面部品とホルダー金具を供給する担当を、図面と部品表へ記載します。カバーはその取付条件を入力として設計します。部品ごとの役割が見えれば、構造の分け方が違う提案も、機能と責任を対応させて比較できます。
分解図と部品一覧には、納入状態、組付け基準、検収記録を対応させます。取付構造をカバーから骨格へ移す案なら、費用と組立担当も合わせて変更します。似た外形の部品価格より、必要な機能がどの部品に残るかを先に確認する進め方です。
真空成形・射出成形・板金を、同じ納入範囲で比べます
工装への投資、形状、繰り返す後加工を、同じ完成状態で比べます。真空成形はシートを型へ沿わせ、縁と開口を加工します。射出成形は型内へ多くの特性を作り込み、板金は切断、曲げ、接合で形を作ります。必要な取付関係を、各工程でどのように作り、測るかが比較の中心です。
方宇(FUNYO)は三軸・五軸CNCで型製作、成形品のトリム、バリ取り、穴と溝の加工を行います。曲面カバーなら、成形する意匠面と加工する取付部を分けて確認できます。型面が作る特性、加工で作る特性、骨格や購入品に残す機能を区分して回答を求めてください。
下表の真空成形欄の数値は、方宇の厚板成形範囲と金型の検討に使います。金型費の比率は同じ部品範囲で比べ、製作期間は納入全体の計画と分けます。他の欄は工法の定性的な特徴として、追加の見積や試作品で確認する論点を示しています。
| 比較項目 | 厚板真空成形 | 射出成形 | 板金 |
|---|---|---|---|
| 金型期間 | 約1–3週間、カバー構造で評価 | 型構造、キャビティ、試作計画で評価 | 切断曲げ、治具、接合で評価 |
| 金型費 | 厚板型費は同種射出成形型の1/10未満、型費の比較 | 成形特性と型範囲で見積 | 成形工具、治具、工程で見積 |
| 寸法範囲 | 単品最大2600 × 1600 × 600 mm | 設備、型分割、全体構造を確認 | 板材、曲げ、分割部と継ぎ目を確認 |
| 曲面と形状 | 型へ沿わせ、開口は後加工で作れる | 輪郭と細部を型へ集約 | 切断、曲げ、接合で形を作る |
| 改訂作業 | 型面、治具、開口を分けて確認 | 型内と付随構造の変更を確認 | 展開図、曲げ、接続を確認 |
| 購入量の判断 | 分割発注と改訂計画で投資を比較 | 安定した生涯需要で型費償却を評価 | 板金ロットと工程順で評価 |
意匠曲面の変更と画面開口の移動では、型、治具、トリムへの影響が異なります。改訂する範囲を分けて回答してもらい、真空成形と射出成形の損益分岐の考え方で生涯費用を比較できます。試作前の前提を残すと、価格の変化を工程の違いから説明できます。
このマトリクスで、選定を左右する条件を見つけます
行ごとの条件を読み、評価語を単純な合計点にはしません。寸法はカバーの形、年間数量は購入と投資、シールドは電気的機能の議論です。意匠カバーに適する工法と骨格の工法は分けられるため、部品の担当機能を確認してから比較する案を集めます。
| 選定条件 | 真空成形 | 射出成形 | 板金 |
|---|---|---|---|
| 寸法と形状 | 適合:中大型の曲面意匠カバー | 要評価:設備と型分割を確認 | 適合:曲げ板や分割構造 |
| 年間数量と購入 | 適合:分割発注と型への投資を重視 | 要評価:安定需要で型費を償却 | 適合:板材ロットで工程を計画 |
| 改訂頻度 | 適合:曲面と加工開口を個別に確認 | 要評価:型内の変更と投資の関係 | 適合:展開図と穴変更を評価 |
| 屋外での使用 | 要評価:耐候材料とシール接続面 | 要評価:グレード、継ぎ目、熱環境 | 要評価:腐食、表面、接続 |
| シールドの必要性 | 不適合:絶縁カバー単体で金属遮蔽を担当 | 不適合:導電処理のない樹脂単体で遮蔽を担当 | 適合:金属の連続性と接続を評価 |
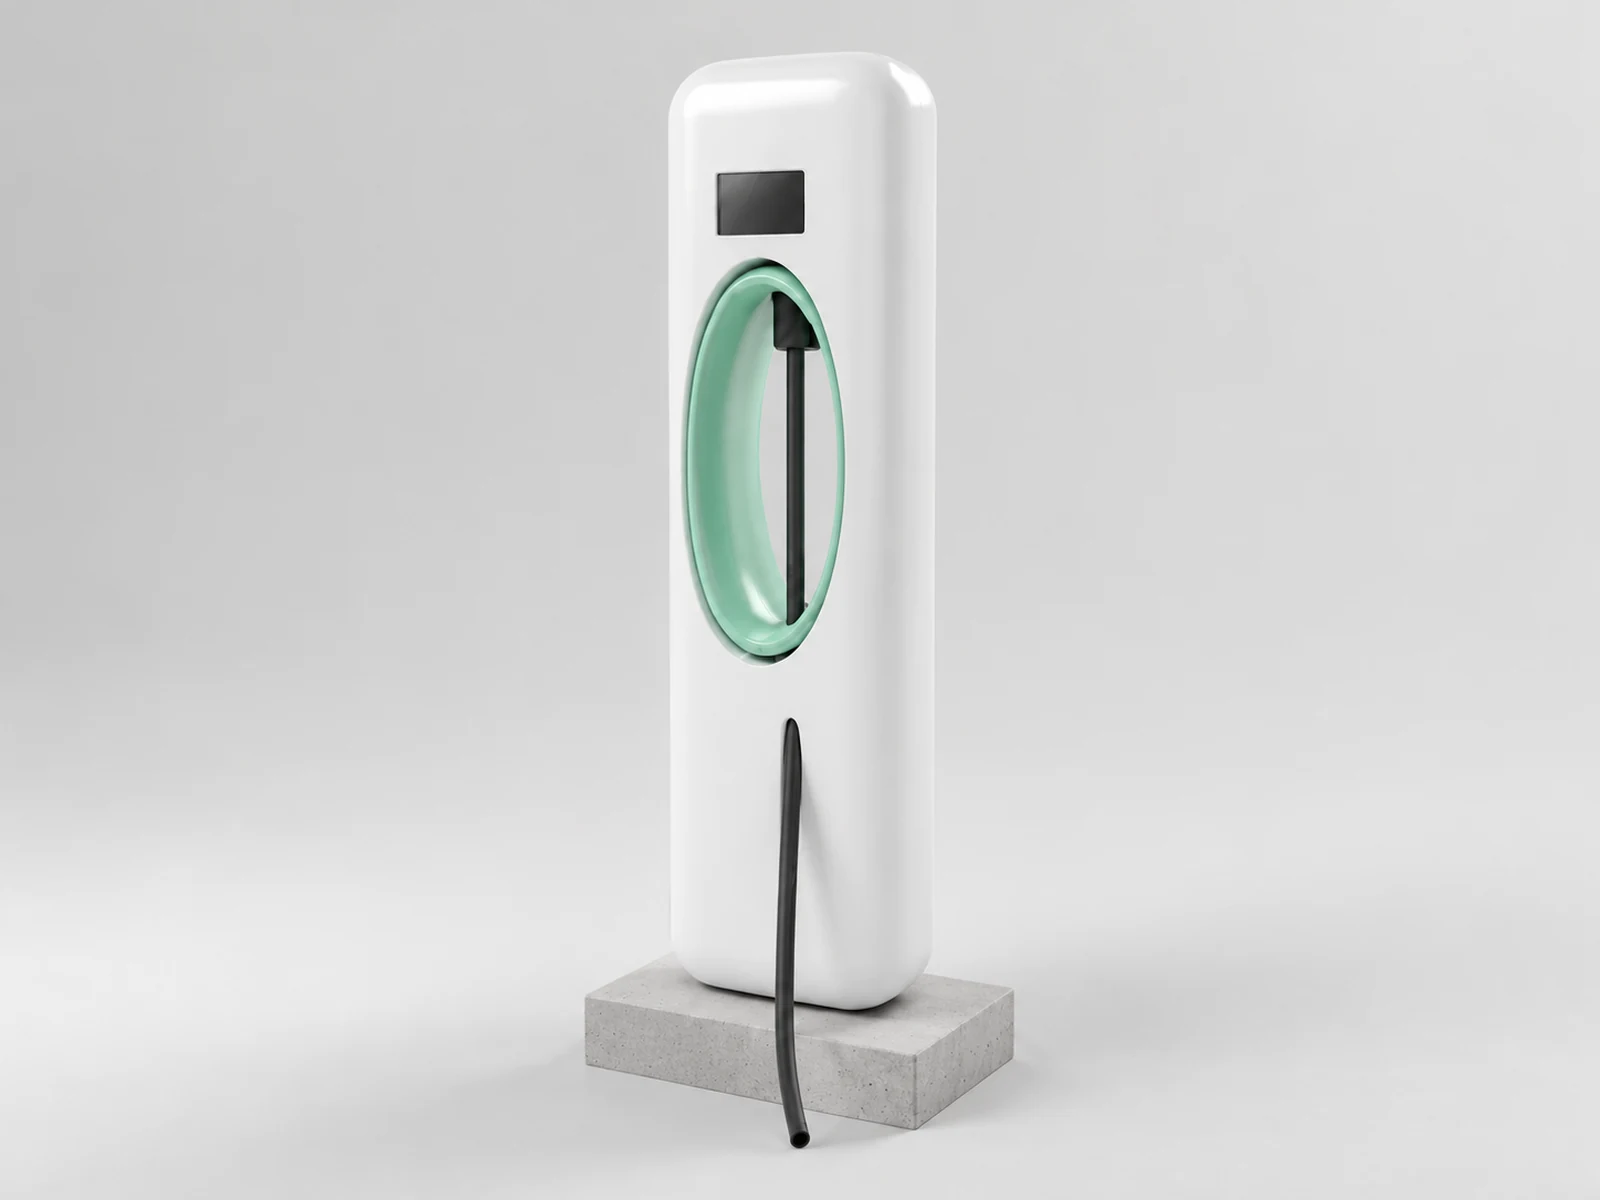
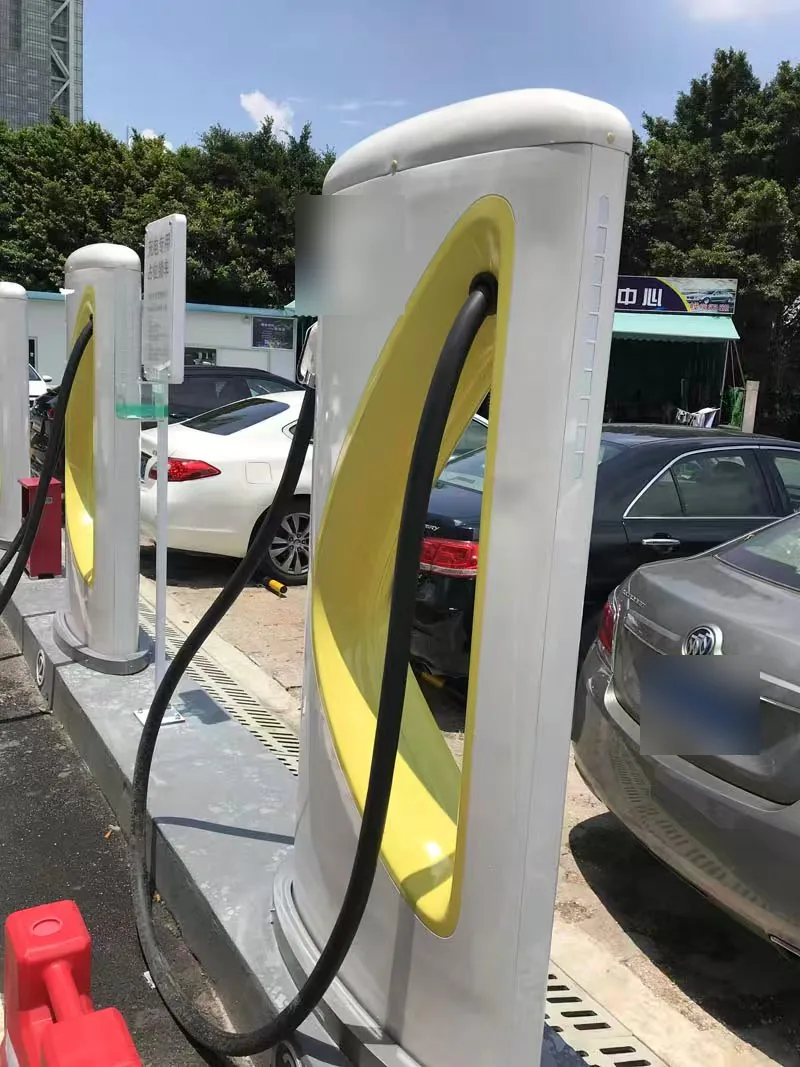
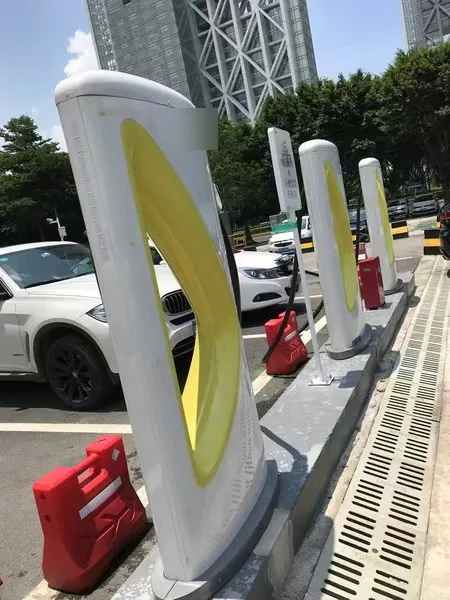
以下の「参考写真」は同類製品の形状を示すもので、方宇の納入事例ではありません。参考形状、イメージ図、見積に使う管理図面を別に識別し、写真に写る周辺部品まで供給範囲へ混ざることを防ぎます。
IP・IK・材料の難燃性は、対象と評価担当を分けます
保護要求では、材料名を選ぶ前に評価する対象と担当を決めます。IEC 60529のIPコードは、外郭が与える保護を分類します。 IEC 62262のIKコードは外部からの機械的衝撃に関係します。UL 94は機器部品に用いる高分子材料の燃焼性試験を扱います。材料、組み立てた筐体、充電システムを、それぞれの評価へ結び付けます。123
侵入保護の評価状態には、継ぎ目、点検パネル、画面開口、ケーブル入口、通風の配置を含めます。材料の剛性とシール座の形状は、接続面の保持へ関係します。装置の設計側が目標構成を示し、試験所や評価機関と確認計画を合意し、承認図面と報告の構成を対応させます。
衝撃も、支持した組立状態を含めて検討します。壁面、曲率、締結点、骨格までの間隔が、カバーの受ける力へ影響します。評価する場所と機器の状態を図面へ示し、試験所に適用範囲と配置を確認してもらいます。構造変更時には、報告の対象部品と取付条件も照合してください。
UL 94の範囲は、機器部品に使う高分子材料の燃焼性試験です。3 選材では実際のグレードと関連する厚さの根拠資料を取得し、機器の評価で採用状態を確認します。材料書類を集める担当と、装置評価を依頼する担当を先に決め、証拠を納入部品へ結び付けます。
IEC 62262は、個別の規格が外郭の機械的衝撃に対する保護等級を定める機器の外郭に適用されます。2 IEC 61851-1:2017は、電気自動車への充電に用いる給電設備に適用されます。4 評価では、外郭の根拠資料を給電設備の管理図面、組立状態、採用規格へ対応させ、それぞれの担当を記録します。
屋外で使うなら、材料購入へどの条件を渡しますか?
屋外条件は、評価できる要求として購買資料へ書きます。日射、期待する色、使用温度、近くの熱源、洗浄薬品、露出面と覆われる面を区別します。材料供給者と機器設計者は、その条件から必要な書類や試作品を検討し、色の変化、変形、取付関係の保持を評価計画へ入れられます。
方宇が厚板成形で評価する材料はABS、PC、PVC、PETG、PPです。開始板厚は最大15 mmで、外装には通常8–10 mmを使います。広い曲面や深い部位では延伸で肉厚が配分されるため、開始板厚と完成品の局所肉厚を対で記載します。取付縁やシール面の機能と検査状態も合わせて伝えます。
難燃・耐候の具体的なグレードは案件ごとに確認します。UV安定化、色見本、色の変化の検収方法、評価する温度条件を購入仕様へ入れてください。実材と供給状態に対応する資料を集め、成形試作品と最終組立の評価方法を機器側の計画と結び付けます。
熱と締結は一緒に検討します。日射、内部熱源、拘束された固定点は、パネルの輪郭や開口周辺の隙間へ影響します。組付け後の余裕と固定方法、維持したい外観を同じレビューで確認します。材料書類と外観見本は別の問いへ答える資料なので、個別に承認し、共通の部品改訂へ紐付けてください。
画面開口・ホルダー・通風口を、CNC加工へどう渡しますか?
開口は、組付け基準と取り付ける部品から定義し、加工と縁の処理を一緒に確認します。画面部は開口寸法、位置、画面枠との接続、ホルダーは支持構造との締結を示します。通風口は熱設計と機器の保護評価を合わせ、各特性が何を実現するための形なのかを図面へ残します。
CNCが使う位置決め面を選び、切削中のカバーの支持を検討します。柔らかい外装は締め付けで形が変わる場合があるため、加工支持と測定状態を対応させます。トリム精度は治具の位置決めと加工装置に関係するため、図面には基準面、締付け位置、加工方法を合わせて示します。
切断境界を決めたら、必要な縁の状態と取扱い時の保護面を記載します。バリや鋭い縁の処理、意匠面との境界の承認方法も合意します。シール座や締結の接触点が図面で分かれば、後加工後の確認を、工具経路の実行だけでなく部品の機能へ結び付けられます。
通風口の変更は、機器設計にも戻して評価します。位置を動かすと、空気経路、露出する開口、近くの固定部が変わる可能性があります。設計責任者が新配置を承認してから切削ファイルを放出すれば、局所加工の改訂と、評価する筐体の状態を揃えて管理できます。
どの条件なら、射出成形か板金を先に選びますか?
形状が固定され、継続数量で工装への投資を判断でき、部品に細かい成形特性が多いなら、射出成形を先に評価します。小型の壁掛け筐体では、取付部を型へ集約する案も考えられます。構造、後加工、納入状態をまとめた費用で、複数案を比べてください。
主な役割が金属の接地、シールド、金属構造を通る荷重支持なら、板金を先に検討します。意匠カバーは独立して工法を選べますが、金属の連続性、接続、締結の担当を明確にします。そのうえで、カバーの取付方法と、組立後に共同のインターフェースを検査する方法を決めます。
少量という条件だけで製法を決めず、形状、材料根拠、改訂頻度、設備投資、検査を組み合わせて評価します。マトリクスで支配的な要求を見つけ、同じ機能を保つ代替案を依頼してください。試作品で構造の問いへ答えてから、量産調達の範囲を固定する順序です。
次の筐体見積には、何を揃えて送りますか?
部品の区分、骨格の接続面、外形寸法、開始板厚案、完成品肉厚の対象領域、開口図を用意します。年間需要、初回数量、改款計画、材料資料、機器評価の担当、納入状態も添えます。成形と後加工、他の担当者が受け持つ作業を項目別に回答してもらいます。
方宇は4時間以内に返信し、2営業日以内に適用性評価と比較見積を提示します。初回評価で検討するカバーの範囲と、試作品で確認する問題を特定します。試作承認、機器評価、量産への移行を、それぞれ責任者と合意日程のある判断として管理してください。
新エネルギー設備の用途ページ、設備外装の製品ページ、機械カバーの製品ページから対象部品を確認できます。前掲の費用ガイドで投資と納入範囲を比べ、案件の相談窓口へ管理した資料をお送りください。