采购充电桩外壳时,先分清你买的是哪一部分?
充电桩外壳的工艺选择,应先把防护骨架与外观罩分开评审,再看数量、尺寸和改款计划。中大型曲面罩、外形仍在调整的项目,可以评估厚片吸塑加CNC后加工;承担载荷、安装定位和外观的部件,则可以分别采用适合各自功能的制造路线。
骨架承载设备并建立安装关系;外观罩形成可见轮廓和维护界面;前面板汇集操作区域;屏幕框围绕显示开口建立位置;枪座还涉及独立的安装与日常取放。询价前先标出这些分界,让供应商知道报价的是外观部件、结构件,还是包含多种部件的交付范围。
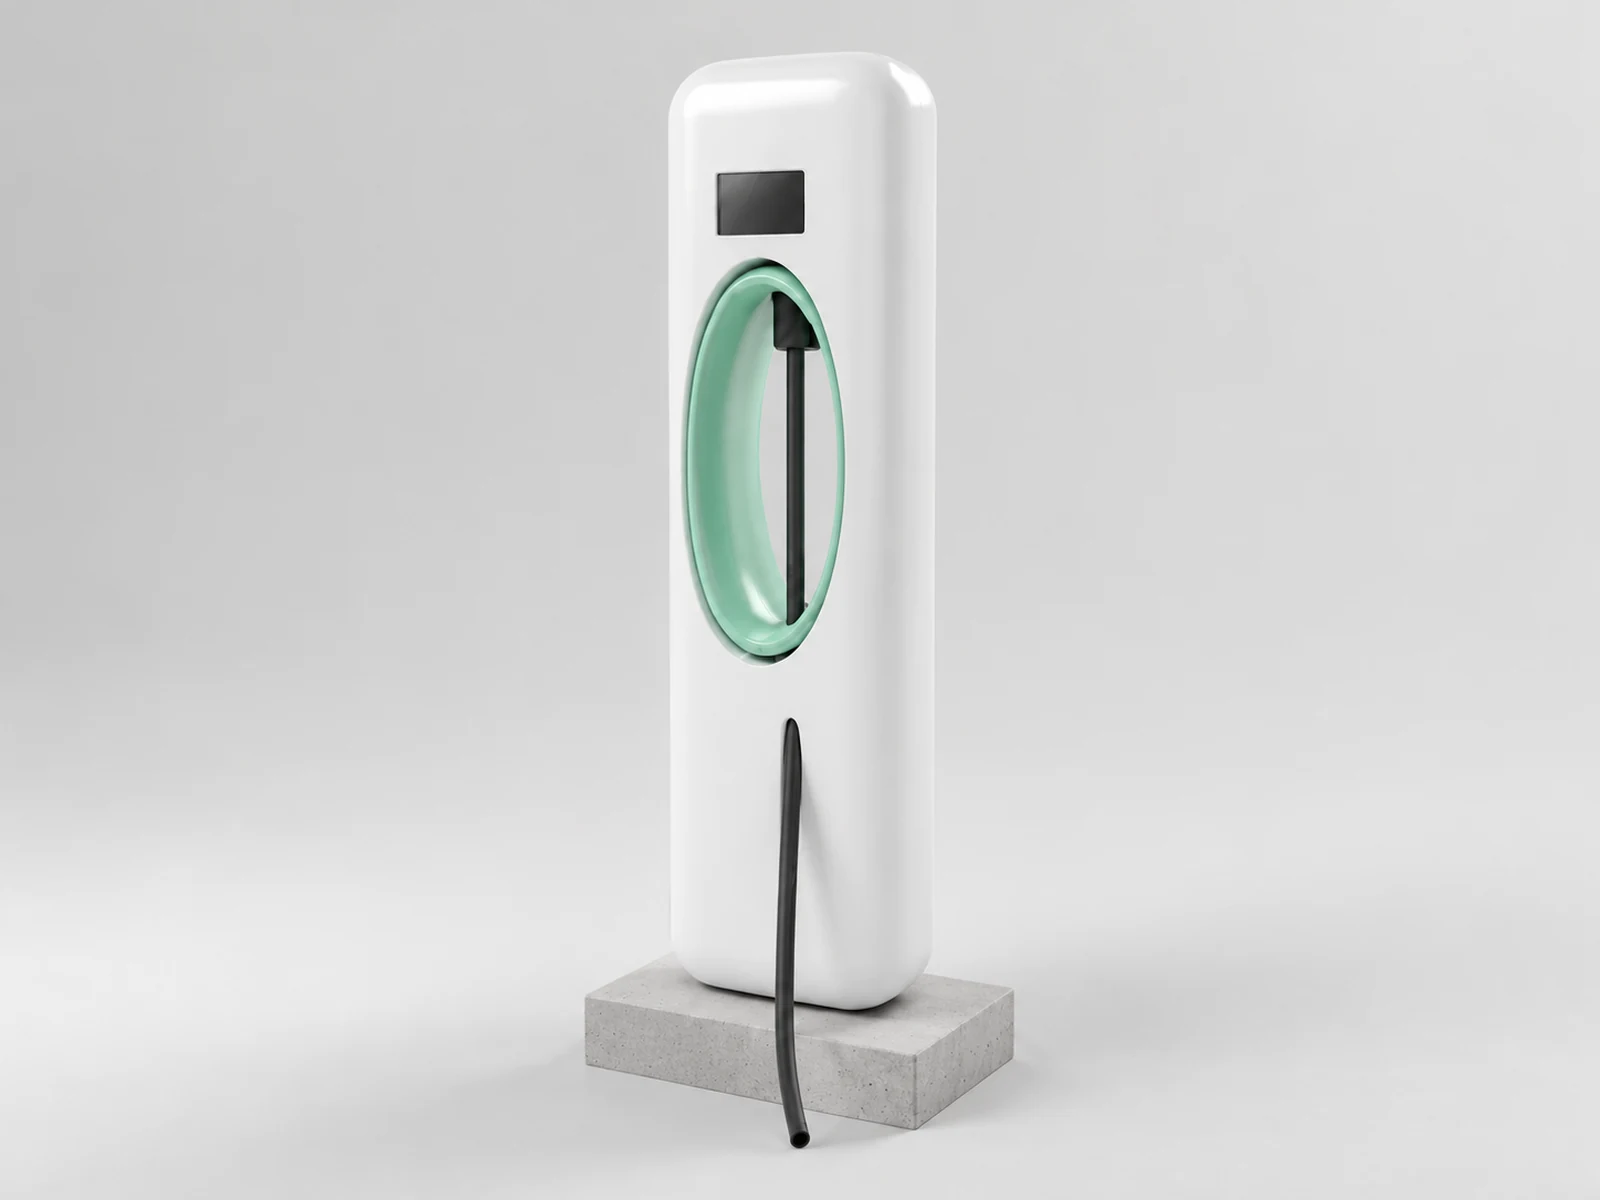
骨架设计、密封接口、显示组件和枪座五金分别由谁提供,应在装配图和清单中说明。外观罩的图纸以这些接口作为输入,重点定义可视面和部件连接方式。将职责落在具体部件上,便于采购比较结构拆分不同的方案,也便于工程确定后续测试的装配状态。
分解图还应与部件清单对应,逐项注明交付状态、装配基准与验收记录。某个安装结构从罩体移到骨架时,其费用和装配责任也应随之调整。这样比较的是完整功能,而非仅将两个形状相近的外壳摆在一起比较价格。
吸塑、注塑与钣金,应怎样按同一范围比较?
比较工艺时,把工装投入、外形结构与每件后加工放在同一交付范围下。吸塑先让板材贴模,再处理指定边缘和开口;注塑把更多特征放进型腔;钣金通过切割、折弯和连接建立结构。关键在于各路线怎样形成设备需要的接口,并怎样定位和检验这些接口。
方宇(FUNYO)使用三轴、五轴CNC进行模具制作、成型件修边去毛刺、开孔和开槽。评审曲面罩时,可以把成型外观面和选定的加工接口分别列出,请供应商说明哪些由模面建立,哪些由后加工取得,哪些继续由骨架或外购件承担。
下表吸塑列中的方宇数字用于厚片成型范围和模具评估。模具费按同一零件范围比较,模具周期与完整交付计划分开记录;其余两列采用工艺层面的定性描述,便于识别需要进一步询价和试样验证的问题。
| 比较项目 | 厚片吸塑 | 注塑 | 钣金 |
|---|---|---|---|
| 模具周期 | 约1–3周,按罩体结构评估 | 按型腔、结构和试模计划评估 | 按切割折弯、治具及连接方案评估 |
| 模具费 | 厚片吸塑低于同类注塑模的1/10,仅模具费 | 按成型特征和型腔范围报价 | 按成型工具、治具和工序报价 |
| 尺寸范围 | 单件最大2600 × 1600 × 600 mm | 核对成型设备、分型和整体结构 | 核对板材、折弯、分件与接缝 |
| 曲面与特征 | 板材贴模,开口可后加工 | 外形与细节整合进型腔 | 切割折弯与连接形成轮廓 |
| 改款工作 | 分别评审模面、治具和开口 | 分别评审型腔与配套结构 | 分别评审展开图、折弯与连接 |
| 采购量判断 | 结合分批采购与改版比较投入 | 稳定累计需求下评估模具摊销 | 结合板件批次和工序安排评估 |
外观曲面的改动与屏幕开口移位,可能分别影响模具、治具和修边。要求供应商分项回复变更范围,再用厚片吸塑与注塑盈亏平衡方法比较生命周期费用。样件评审前保留这些假设,有助于解释报价变化,而非仅讨论模具总额。
工艺矩阵用于找出主导条件
逐行看要求,不把标签简单相加成总分。尺寸行关注罩体形态,年量行关注采购与投资安排,屏蔽行关注电气功能。一种工艺适合外观罩时,骨架仍可采用另一种制造方式;先确定每个部件负责的任务,再收集可比较的方案。
| 选择条件 | 吸塑 | 注塑 | 钣金 |
|---|---|---|---|
| 尺寸与形态 | 适合:中大型曲面外观罩 | 要评估:先核对设备与分型 | 适合:折弯板件或分件结构 |
| 年量与采购 | 适合:分批采购且关注工装投入 | 要评估:以稳定需求分摊模具 | 适合:按板件批次安排工序 |
| 改款频率 | 适合:分别调整曲面与加工开口 | 要评估:型腔改动与投资关联 | 适合:评审展开图和孔位修改 |
| 是否户外 | 要评估:材料耐候与密封接口 | 要评估:牌号、接缝和热环境 | 要评估:腐蚀、表面与连接 |
| 是否需要屏蔽 | 不适合:绝缘外观罩独自承担金属屏蔽 | 不适合:未导电处理的塑件承担屏蔽 | 适合:评审金属连续性与连接 |
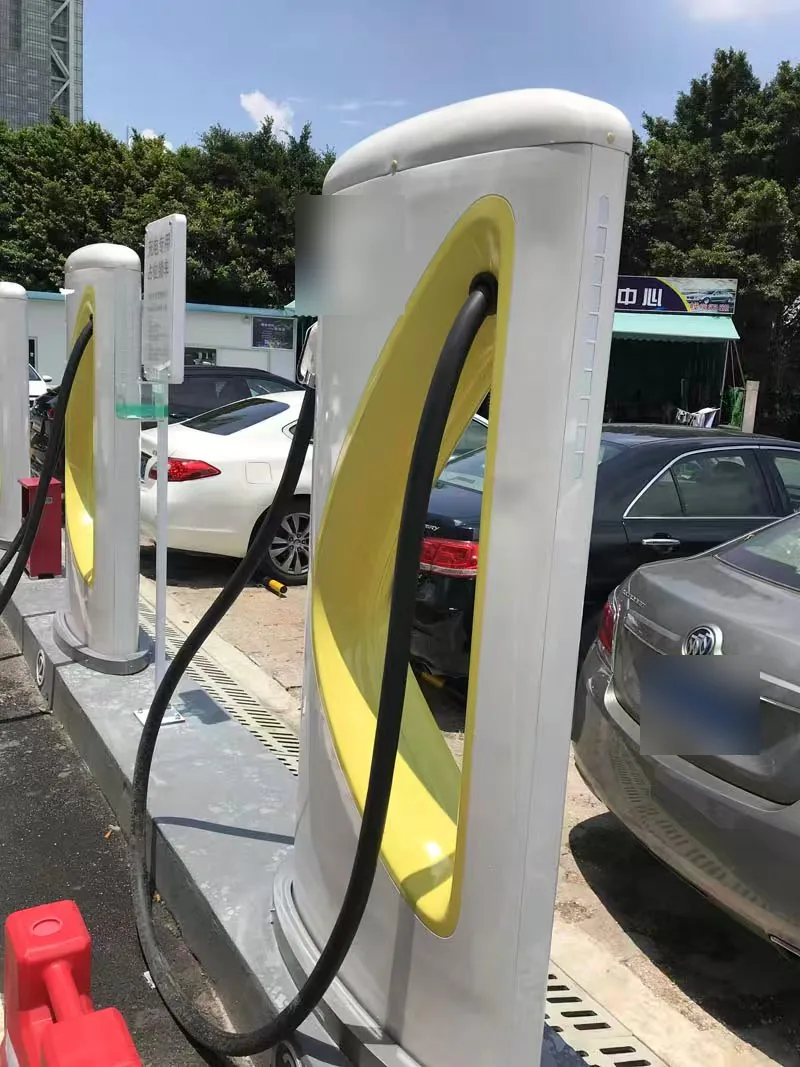
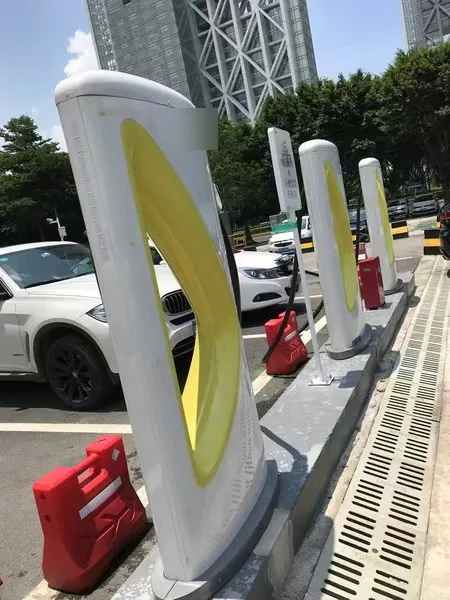
下方标“参考”的照片为同类产品形态参考,不代表方宇交付案例。询价时将参考形态、示意造型和用于报价的受控装配图分别编号,以免照片里的其他结构被一并当作供货要求。
IP、IK与材料阻燃,分别由谁验证什么?
防护要求先写测试对象与负责方,再确定材料和部件方案。IEC 60529的IP代码用于外壳提供的防护分类。 IEC 62262的IK代码关注外部机械冲击;UL 94用于设备部件所用聚合物材料的燃烧性能测试。材料、装配后的外壳与充电系统属于相互关联的评估对象。123
防护评估的装配状态应包括接缝、检修面板、屏幕开口、进线位置与通风安排。材料刚度与密封边的形状,会影响装配后接口的保持方式。整机设计方提出目标状态,并与负责测试的实验室或评估机构约定方案,把报告对应到批准的装配版本。
冲击评估也应结合支撑结构。罩体的壁面、曲率、紧固点和与骨架的间距,都会参与受力。图纸上标明需要评估的位置和设备状态,由实验室核对适用范围及测试配置;结构修改后,检查原有报告对应的部件和安装条件是否随之变化。
UL 94的范围包括设备部件所用聚合物材料的燃烧性能测试。3 选材时应取得对应牌号和相关厚度的资料;整机评估则检查材料在实际设备中的使用。提前分配谁收集材料文件、谁安排设备评价,采购资料才能把材料依据与实际交付的外壳联系起来。
IEC 62262适用于产品专用标准已规定外壳机械冲击防护等级的设备外壳。2 IEC 61851-1:2017适用于为电动道路车辆充电的供电设备。4 评估时把所需的外壳报告与供电设备的受控图纸、装配状态和采用标准关联,分别记录负责方。
户外材料询价,应该补充哪些条件?
户外使用条件应写成可评估的采购要求。说明日晒、颜色预期、使用温度、邻近热源、清洗介质,以及暴露面和遮蔽面的区别。材料供应方与设备工程师可以据此讨论需要哪些资料与样件,并把颜色变化、变形和接口保持分别纳入评审。
方宇厚片可评估板材为ABS、PC、PVC、PETG、PP;起始板厚最大15 mm,外壳常用8–10 mm。材料评审同时记录起始板厚与成型后局部肉厚要求,因为宽大曲面和较深区域会重新分配板材。需要保持安装边或密封面时,说明该区域的功能与检查状态。
阻燃、耐候的具体牌号按项目确认。采购条件中列明UV稳定要求、颜色参照、色差或颜色变化的验收方式,以及待评价的热环境。收集实际牌号与供货状态对应的资料,再决定如何评估成型样件和最终装配,便于让证据与采用的材料相符。
热与安装约束应一起考虑。日晒、内部热源和受限的固定点,会影响面板轮廓及开口附近的间隙。评审时将装配后的活动余量、紧固方式和所需外观保持放在一起看;材料文件与外观见本分别回答不同问题,可独立批准并对应到共同部件版本。
屏幕位、枪座位和通风口,CNC加工前怎么定义?
开口应从装配基准与配套部件出发定义,再一并评审加工和边缘处理。屏幕开口要有尺寸、位置及其与屏幕框的接口;枪座要说明与承托结构的连接;通风口则同时对应散热安排和设备防护评估。把这些关系画在图纸上,供应商才能针对具体特征回复。
选定CNC定位面,并核对切削时怎样支撑罩体。柔性外壳在夹紧时可能改变形状,应将加工支撑与测量状态相互对应。修边精度与治具定位和修边设备有关,图纸应明确定位面、夹持位置与加工方法。
切削边界确定后,写明边缘状态和搬运保护范围,约定去毛刺、锐边处理及外观面的批准方式。密封边、紧固接触点与可见面交界应保持清楚,后加工完成后才能按功能检查,而不是仅确认刀路是否执行。
通风口变更应同时回到设备评审。位置移动可能改变气流路线、暴露开口和附近紧固关系。设计责任方批准新布置后,再放行切削文件,便于把局部加工的修改与最终接受测试的外壳状态保持一致。
哪些条件下应该先考虑注塑或钣金?
当外形固定、持续采购量支持工装投入,且部件需要密集成型特征时,先评审注塑。小型壁挂壳体可能适合把安装细节整合进型腔,减少后续分件与加工。比较时把整套结构、后加工和交付费用算在一起,再判断哪一条路线更合适。
当部件主要承担金属接地、屏蔽或金属结构载荷时,先评审钣金。外观罩可以独立选择工艺,但金属件的连续性、连接和紧固关系应有明确责任方,再确定罩体怎样安装,以及装好之后怎样检查共同接口。
小批量只是采购条件之一。几何、材料依据、改款频率、设备投入与检验方式同样影响选择。用矩阵找出决定性的要求,再请各路线提出保持功能接口的方案,先通过样件回答结构问题,再冻结量产采购范围。
下一份充电桩外壳询价,应带什么资料?
准备部件拆分、骨架接口、外形尺寸、建议起始板厚、成品肉厚区域和开口图。补充年需求、首批数量、改款计划、材料依据、设备测试责任及交付状态,请供应商分项回复成型、后加工与其他负责方承担的工作。
方宇4小时响应,2个工作日给出适用性评估与对比报价。利用首轮评估明确可讨论的罩体范围及待样件确认的问题;样件批准、设备评价和批量放行分别明确责任方与约定计划,便于将工程决定转成采购条件。
可结合新能源设备行业页、设备外壳产品页和机罩产品页确定相关部件系列。用前面的成本指南比较投资与交付范围,再通过项目询价入口发送受控资料。