透明吸塑件先按冲击、使用温度和观察要求选PC或PETG,再约定成型与外观验收条件。需要抵抗冲击、靠近热源的罩盖,优先比较PC;使用环境较温和、希望简化成型准备的展示罩,可先比较PETG。透明只说明能透光,观察窗还要判断透过曲面看目标时是否变形、贴模面有没有印痕,以及清洁和装配后能否维持所需外观。
先写冲击、温度和清洁条件,再选透明板材
PC和PETG的取舍应从使用条件开始,材料名称本身不足以定义一只合格的透明罩。冲击条件要说明来自飞溅物、碰撞还是搬运,温度要说明热源位置、持续状态和支撑方式。对观察窗,还应给出观看方向、被观察的目标以及罩体与目标的相对位置。
耐化学要求要把实际接触物列出来。清洁剂、油液、消毒用品或工艺液可能通过不同方式作用于表面;残留时间、温度和安装应力也会影响结果。选材时交给板材厂商完整的接触条件,再用对应样件做擦拭或接触试验,比只写“耐化学”更容易得到可执行的材料建议。
户外与阻燃需求也在选材前写入。户外包括日照、雨水和固定方向,阻燃则涉及零件用途、采用牌号及其文件适用条件。将要求拆成具体字段,采购人员才能对比同样范围的板材,而非把室内展示罩和设备防护罩按“透明塑料件”报同一种价格。
方宇(FUNYO)已确认可评估的透明板材是PC和PETG,厚片业务起始板厚最大15 mm。具体透明件的牌号、采购厚度和成品壁厚,要与形状、观察范围及安装状态一起选择。其他材料的关系可参考吸塑材料选型指南,先确定用途再讨论牌号。
PC偏向冲击与耐热,PETG偏向成型便利
PC通常在冲击和耐热要求较高的场合进入优先比较,PETG通常以较宽的成型窗口和较简便的准备流程用于展示及一般罩体。下表按常见透明板材作定性比较,具体牌号、厚度、试验方法和使用条件应随报价核对,采购决策以项目样件为依据。
| 比较项目 | PC | PETG | 选材时要看什么 |
|---|---|---|---|
| 抗冲击 | 较高,适合优先比较冲击防护用途 | 有韧性,重冲击用途需另作判断 | 完成壁厚、支撑及实际冲击方式 |
| 热变形温度 | 通常较高 | 通常较低 | 牌号数据表的试验方法、载荷和试样条件 |
| 预干燥 | 真空成形前通常需要 | 通常可免预干燥 | 板材牌号、储存状态与厂商加工要求 |
| 成型难度 | 对水分管理和加热控制要求较多 | 成型窗口较宽 | 深度、转角、接触顺序和外观面 |
| 透光与外观 | 可用于透明观察件 | 可用于透明展示与罩体 | 光学变形、印痕、划伤和实际观看方向 |
| 耐化学品 | 按接触物与应力状态筛选 | 按接触物与应力状态筛选 | 清洁剂、浓度、温度及接触时间 |
| 相对成本 | 通常较高 | 通常较低 | 牌号、板厚、干燥、成型及后加工总范围 |
热变形温度是指定试验条件下的材料数据,用来比较时要统一方法和载荷。它与罩体的长期工作温度、靠近热源的位置及紧固方式分开判断。若数据表的试样厚度或状态不同,先向板材厂商核对可比性,再决定是否把差异用于方案筛选。
相对成本也应落到交付件。片材价格只是其中一项,还包括预处理、加热、修边、保护、包装和外观验收。透明罩为了避开观察区的印痕而调整分型或加工路线时,费用和交付条件也会改变;用同样的表面要求询价,才容易解释两个方案的差别。
PC的预干燥要处理板材内部的水分
PC在成型前通常要预干燥,因为板材吸收的水分在加热时可能汽化并形成气泡。表面擦干只能处理附着水,工艺上还要按板厚、储存经历和板材资料安排内部水分的去除。厚板与长时间暴露在潮湿环境中的板材,应连同储存条件一起纳入准备流程。
一份PC板材指南以121 °C(250 °F)的通风循环烘箱作为预干燥示例,实际温度与时间按所选板材厂商资料确定。1 同一指南的干燥表列出,在121 °C下,3 mm板约需4小时,6 mm板约需24小时;板越厚,干燥时间越长。1 该示例是加工准备条件;选材表中的耐热项目仍应查对应牌号的数据表。项目记录应分别写干燥和成型条件,方便出现气泡时追查材料储存、预处理与加热过程。
PETG透明板材通常可省去预干燥,实际按具体牌号和储存状态安排。板材热成型与树脂颗粒挤出是不同加工环节,取得资料时应确认所述条件针对哪一种。板材到货后的保护、开包和等待时间也要管理,尽量在样件阶段形成可重复的材料准备方法。
若气泡或局部发雾出现,先定位它是在来料、加热、成型还是清洁后产生,再检查对应工序。记录缺陷位置、观察方向和样件身份,有助于区分内部气泡、表面擦伤与模面接触痕迹,避免把外观问题都归到同一个原因。
观察面优先避开贴模侧,外观限度单独约定
关键观察面可优先安排在非贴模侧,并用实际视线确认曲面带来的光学变化。贴模侧会复制模具表面,局部接触和空气排出状态也会留下痕迹。若选择光滑或抛光模面,还要一起验证排气和接触过程;仅提高模面光泽,仍可能遇到困气印痕。
阳模与阴模改变了哪一面贴模,也改变了可控制的表面和内外尺寸。设计时把主要观看方向画成视线,标出需要清楚辨认的区域,再与模具面、安装边和修边位置叠加。对观察仪表或标识的窗,样件应带相同的背景目标进行观看,实际使用角度比单独看一块透明片更有意义。
保护膜应按板材及工艺要求确定保留、移除和更换的时点。搬运与包装还需避免颗粒夹在接触面上形成划伤,完成开孔后则检查边缘、残屑和接触位置。方宇三轴、五轴CNC可用于成型件开孔开槽、修边去毛刺,透明件的保护与验收条件随加工图一起说明。
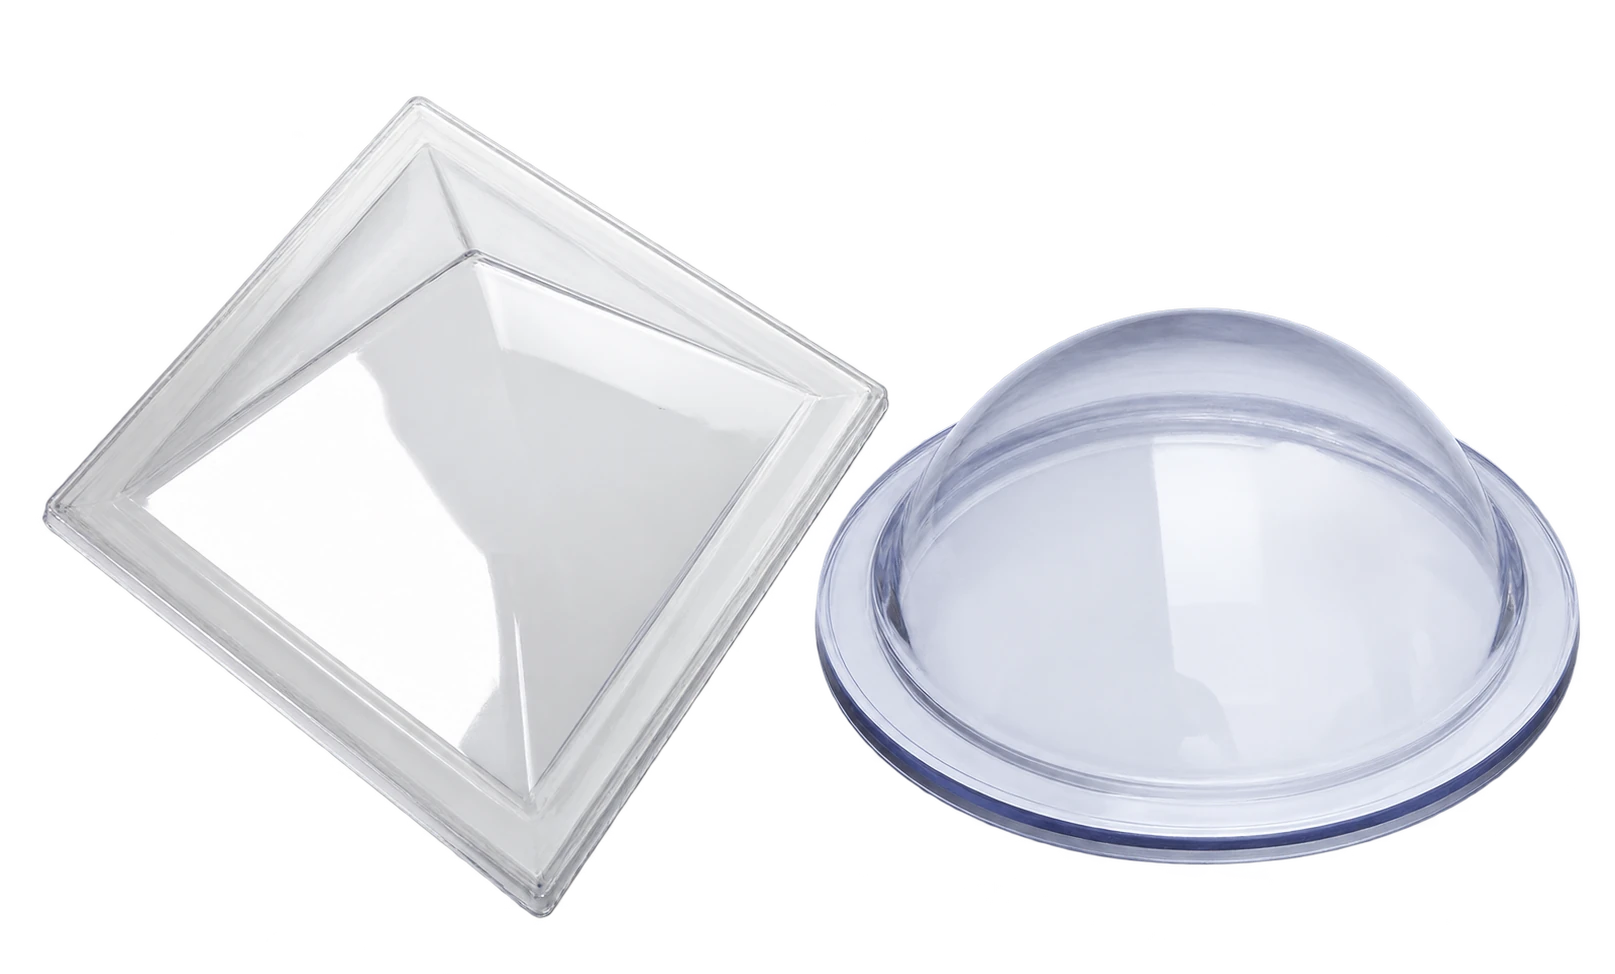
外观验收要分别记录划伤、贴模印痕、局部雾感、气泡和观看变形。按吸塑件外观缺陷与验收指南划分可见面,约定光源、距离、角度和限度样本。光学功能与外观观感分开列项,批准样件时保留观察目标、照片及装配状态。
户外和阻燃条件要落实到具体板材文件
户外透明罩要选择与日照及安装方向匹配的板材方案,阻燃用途则核对具体牌号、厚度与文件范围。普通透明PC或PETG的名称只表示材料类别,采购时还需提出耐候或阻燃要求,由项目评估相应板材及样件。把日照朝向和要求保持透明的区域标在图上,便于讨论保护层朝向与加工后的状态。
温度、日照与紧固应放在同一装配场景里。透明罩可能一侧受到光照,另一侧靠近热源,同时被骨架约束;取样和试装应覆盖这些接触关系。若外壳安装到户外设备,可参考充电桩外壳工艺选择,将环境、开口、密封接口和维护动作一同带入评估。
项目文件应记录板材来源、牌号、表面方向和获批样件身份。后续更换片材或改变表面处理时,从这些信息重新核对适用条件。外观寿命、耐候等级或阻燃结果按具体资料和试验约定,文章中的材料比较用于筛选方向。
PMMA也可热成型,方宇的透明板材先按PC与PETG评估
PMMA在行业上可以热成型,常用于重视透明外观和耐候表现的构件;冲击、边缘缺口及加工应力需要同时考虑。不同透明材料各有适用场景,比较时仍要回到实际载荷、接触物、温度和成型形状,再决定进入试样的牌号。
方宇已确认的透明板材是PC和PETG,PMMA及其他材料按项目确认。方宇自建ABS、PET/PS片材生产基地;透明板材的具体采购要求,与该自有片材范围分别列入询价。写清材料类别、牌号要求、起始板厚和成品测点,便于统一来料与完成件的检查对象。
选材与结构也有相互影响。采用更深的曲面或更急的转角,会改变材料分布和观察效果;改用另一种透明材料后,原来的模具和加工条件也要重新判断。可把候选材料放进厚片吸塑结构设计检查,用同一套外形和观察条件比较样件。
对观察失真敏感或冲击要求特殊时,先比较其他结构
如果用途要求精密成像、曲面全区域保持稳定的观察效果,或要承担专门的防护任务,应先定义验证方法,再决定透明吸塑结构。可以比较平板观察窗与不透明外框分开、将光学区域减小、改变观察方向,或采用其他成型与装配方案。
将透明罩拆成观察区和结构区,有助于分别处理视觉、安装和受力。若实际需要的是遮盖内部而非观察,可比较不透明材料;若需要由罩体承担主载荷,则应连同支撑和接头重新评估。先给出可检验的使用条件,能让选材从“哪个塑料更好”落到具体部件的选择。
用选材检查表把板材、外观与装配条件一次写清
透明件询价应同时给材料候选、使用环境、观察要求和装配状态,下表的填写内容列留空供项目使用。把两种板材需要核对的项目放在同一张表中,收到报价和样件后也沿用这些字段记录结果,避免采购只比较片材名称,而工程使用另一套验收口径。
| 项目 | PC需要确认的点 | PETG需要确认的点 | 填写内容 |
|---|---|---|---|
| 使用位置与功能 | 冲击防护、观察或覆盖的作用 | 展示、观察或一般罩体的作用 | |
| 工作温度与支撑 | 热源、持续状态及固定约束 | 热源、持续状态及变形风险 | |
| 冲击条件 | 冲击方式与完成壁厚 | 用途是否适合所需冲击条件 | |
| 化学品与清洁 | 接触物、时间、温度及应力 | 接触物、时间、温度及应力 | |
| 牌号和板材文件 | 具体板材与所需文件 | 具体板材与所需文件 | |
| 起始与成品厚度 | 来料板厚、成品测点及支撑 | 来料板厚、成品测点及支撑 | |
| 预处理与储存 | 预干燥、开包及成型衔接 | 牌号要求、储存与开包条件 | |
| 光学面与视线 | 贴模面、观察目标与方向 | 贴模面、观察目标与方向 | |
| 外观限度 | 划伤、印痕、气泡及限度样本 | 划伤、印痕、雾感及限度样本 | |
| 户外或阻燃需求 | 所需性能、方向与牌号文件 | 所需性能、方向与牌号文件 | |
| 后加工与保护 | 开孔、修边、保护膜及包装 | 开孔、修边、保护膜及包装 | |
| 安装和样件批准 | 骨架、紧固状态及验证方法 | 骨架、紧固状态及验证方法 |
下载透明板材选型检查表,并附完成模型、安装截面和主要观察方向。可结合设备外壳与机罩和覆盖件说明部件用途。方宇4小时响应,2个工作日给出适用性评估与对比报价,材料和外观条件一起进入项目讨论。