真空成形の試作では、形状を作ることと、その形状を量産の基準として承認することを分けて進めます。厚板真空成形の金型は約1–3週間です。初品の検査、修正、輸送は別に計画し、図面の版と材料、検査状態を現品に結び付けます。発注側が承認したい項目を先に決めることで、届いた試作品を同じ条件で判断できます。
試作前に図面、材料、検収条件を固定します
固定する入力は、図面の版、材料と開始板厚、外観面、重要寸法と測定状態、数量と用途の5項目です。本回の試作が答えるべき課題をこの組合せで決めます。変更する場合は、どの入力を動かし、どの形状や検査結果に影響するかを変更票に記載します。
モデル、寸法図、組立図は同じ版で揃えます。モデルは曲面を表し、寸法図は管理する形状を指定し、組立図は位置決めと相手部品の関係を示します。開口や外周が一致しないときは、金型とトリミングが別の形状を採用する前に、送付資料の一覧で差を解消します。
材料には種類だけでなく、選定するグレードの要求、色、シボの方向、開始板厚を記載します。成形後の肉厚が必要な場所は、製品図の測定位置として別に示します。材料を変えると色の見え方や成形時の伸び方も変わるため、以前の初品で承認した事項の適用範囲を見直します。
外観面は組立後に見える状態で区分し、重要寸法には基準と支持の方法を添えます。試作品を展示、組立試験、機能試験のどれに使うかも指定します。用途が分かれば、残すべき開口、端部、相手部品と必要な記録を揃えやすくなります。
資料の整理には真空成形の見積依頼:図面・数量・納入条件のチェックを利用できます。方宇(FUNYO)はSTEP、IGES、DWG、PDFや写真を受け付けています。図面がない場合は写真と寸法から相談を始め、試作に必要な情報を版管理した資料にまとめます。
金型の期間と初品承認の工程を分けて計画します
厚板真空成形の金型は約1–3週間を目安に計画します。金型が完成した後には成形、後加工、検査、発注側での組立試験があります。金型工程への入力は承認図面、初品検査への入力は識別した現品というように、各工程へ渡す資料と現品を工程表に書き込みます。
500 mm以内の薄板真空成形トレー用金型は最短8時間で型製作・試作、通常2日です。この薄板トレー用金型の条件を一式で計画へ記載します。厚板外装と薄板トレーは別の工法として見積依頼し、それぞれの金型期間が該当する部品から離れないように管理します。
初品を受け取る場所、準備する相手部品、意見をまとめる担当者も工程表に含めます。複数部署から写真や指摘が届く場合は、同じ試作品のどの形状を、どの状態で観察したかを記載します。識別が揃っていれば、外観の意見と寸法の結果を同じ現品について話し合えます。
承認、修正、輸送の日数は案件の条件をもとに個別に組み立てます。見積依頼時には希望到着日と試験予定、検査担当を伝えます。厚板真空成形の製造能力と薄板真空成形の製造能力を確認し、金型を発注する前に対象工法を整理してください。
寸法の測定状態を決め、肉厚、外観、組立へ進みます
初品では寸法、成形後の肉厚、外観、組立、機能を確認し、結果を具体的な場所に結び付けます。自由に置いた外周と、締結した後の取付穴では観察している状態が異なります。測定状態を残すと、修正後に読み値が変わった理由を形状と条件の両面から調べられます。
寸法を記録する前に、基準、支持点、固定方法を決めます。締結で形状が変わる場合は締結順序も残します。トレーを外周で位置決めする場合は、接触させる辺と下側を支える区域を示します。図面の書き方は大型の厚板真空成形品、公差と図面の決め方で整理できます。
肉厚は平面、角、深い区域、機能上の接触部を分けて測定位置を指定します。加熱したシートが曲面に沿って伸びるため、開始板厚が同じでも成形後の分布は形状によって変わります。取付力を受ける場所や繰り返し触れる場所は、測定値と使用状態での観察を合わせて記録します。
外観は同じ面区分、観察条件、限度見本で判断します。「外観不良」とだけ記載せず、種類、場所、写真を残します。真空成形品の外観不良:ウェビング・白化と受入基準を使ってウェビング、チルマーク、白化、仕上げ端部の判定を整理し、承認見本を図面の版と対応させます。
組立と機能は、対応する版の相手部品で試します。穴が入るか、締結後に合わせ面が変わるか、配線や工具を通せるか、保守カバーを予定どおり開けられるかを操作します。単品の寸法が要求を満たした場合でも、その操作結果を初品の記録に含めると、次の改訂で維持する条件が明確になります。
初品報告書に図面、現品、条件と結果をまとめます
初品報告書は、図面の版、試作品の識別、方法、判定条件、結果を組み合わせて作ります。以下の18項目は案件に合わせて記入するチェック表です。結果欄は空欄とし、検査後に実測値または判定を入れ、測定位置図、写真、操作説明を添付します。
| 確認項目 | 方法 | 測定・判定条件 | 記録方法 | 結果 |
|---|---|---|---|---|
| 図面の版 | 図番とモデルを照合 | 同じ承認版を使用 | 図番、版、日付 | |
| 初品の識別 | 現品と記録を照合 | 修正前後と保管品を区別 | 試作品の識別番号と写真 | |
| 材料と開始板厚 | 材料資料を照合 | 承認した材料と板厚の条件 | 材料表示と受入記録 | |
| 外形寸法 | 図面に従って測定 | 基準、支持、測定状態を指定 | 測定位置、値、単位 | |
| 位置決め寸法 | 組立関連部を測定 | 合意した位置決め方法 | 形状番号と測定記録 | |
| 穴と溝 | 位置と開口を測定 | 加工後の製品図を使用 | 位置、寸法、写真 | |
| トリミング輪郭 | 完成外周と照合 | 合意した基準で位置決め | 輪郭の差と端面写真 | |
| 成形後の肉厚 | 指定区域を測厚 | 平面、角、深部を区分 | 測定位置図と数値 | |
| 外観面 | 外観区分図と照合 | 合意した観察条件 | 不良位置と写真 | |
| 色とシボ | 承認見本と比較 | 同じ観察条件を使用 | 見本の識別と判定 | |
| バリと端部 | 接触する端部を確認 | 使用・組立条件に従う | 問題位置と処置記録 | |
| 反りと合わせ | 使用状態で固定 | 支持と締結順序を指定 | 隙間の位置と状態写真 | |
| 取付部 | 相手部品と仮組み | 対応する版の部品を使用 | 組立記録と干渉位置 | |
| 保守と取り外し | 実際の操作経路で確認 | 接続と周辺部品を仮組み状態にする | 操作記録と課題一覧 | |
| 機能試験 | 案件の用途で試用 | 荷重、環境、接続条件を記録 | 試験条件と観察結果 | |
| 梱包と保護 | 接触と隔離方法を確認 | 承認した梱包方法に従う | 梱包写真と表示 | |
| 変更部の再確認 | 影響する形状を再測定 | 改訂した図面と初品を使用 | 変更票と再確認結果 | |
| 承認と保管 | 報告書を承認し保管品を識別 | 課題完了後の承認版を使用 | 承認者、日付、保管場所 |
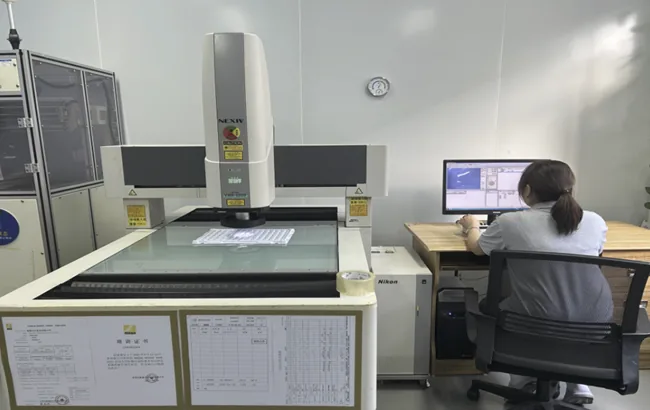
方宇にはニコンVMR-6555全自動画像測定機とVMS-5040光学画像測定機があり、トレーなど中小部品の寸法確認に適した設備です。大型厚板部品の測定は、支持、測定位置、アクセスを案件ごとに決めます。報告書には実際に使った方法と測定状態を記載します。
真空成形の初品チェック表をダウンロードして、本文と同じ項目を記録できます。承認した報告書に元の測定値を添えて保存しておくと、後で穴や外周を変えた際に、再検査が必要な項目と、承認版に引き継げる記録を区分できます。
検査に使った写真にも現品と同じ識別を付けます。外観写真は面区分と撮影した場所、組立写真は相手部品の版と固定状態を記録します。離れた拠点で同じ初品を議論するとき、写真だけから寸法や接触状態を推測する手間を減らせます。
不合格の原因を金型、加工、図面に分けて修正します
初品が要求を外れた場合は、修正する対象を金型、後加工、図面に分けます。曲面形状や材料分布は成形側、穴、溝、完成外周は加工側、相手部品や使用条件の変更は設計入力として扱います。現象の写真と、動かす必要がある資料を同じ課題票に記載します。
方宇は三軸・五軸CNCを使い、金型製作、成形品のトリミングとバリ取り、穴・溝加工を行います。加工プログラムを修正するときは、工具の経路だけでなく支持と位置決めも確認します。穴の移動が隣の取付部に影響する場合は、その基準関係を変更前後の図で示します。
変更票には位置、発生した条件、変更理由、対象ファイル、新しい版と承認者を記録します。修正前後の現品は区別して保管し、写真にも同じ識別を付けます。曲面、取付縁、梱包の接触部が連動して変わる場合は、当初の指摘箇所だけでなく関連する区域を再確認の対象にします。
修正後は同じ測定位置、支持、判定条件を使い、関連する寸法、組立、機能を再確認します。条件を揃えることで、形状の変更による差と、試験方法を変えたことによる差を区別できます。承認記録には受け入れる現品と図面の版、次の供給でも観察する事項を明記します。
試作費と数量条件を見積書で区分します
試作費は案件ごとに確認し、金型、材料、成形、後加工、試作数量を見積書で区分します。試作品の費用と後の量産単価は、対象となる作業範囲が異なります。追加の測定記録、保管見本、分割発送が必要なときは、見積依頼の段階で納入物に含めます。
薄板真空成形は試作50個から、量産500個からです。厚板の最小発注数量は案件ごとに確認します。組立試験、機能試験、外観承認、保管用に数量を分け、対応する図面の版も記録します。改訂前の残品を別の検証に使うときは、その現品で判断できる事項を明確にします。
費用の比較には厚板真空成形と射出成形の損益分岐点を使い、初期費用と同じ納入範囲の費用を揃えます。型修正、加工プログラム変更、追加検査の見積方法を決めておけば、変更費用と実際に増減する作業を対応させて承認できます。
形状や取付位置が変わる段階では、先にモデルを作るべきですか?
外形、取付位置、操作経路が頻繁に変わる段階では、業界で使われる3DプリントやCNC切削モデルで空間と組立を先に確かめる方法があります。直ちに繰り返し生産の条件を決めるより、相手部品との干渉、カバーの開き方、工具が届くかを解決する段階です。
モデルで発見した事項を一覧化し、安定した曲面と取付位置を成形の提案へ渡します。ロボット外装:試作から厚板真空成形へでは試作段階と生産段階の役割を分けています。モデル製作と真空成形の試作は、案件の供給体制に合わせて別の範囲として見積依頼します。
成形後の材料分布や成形挙動が機能に関係する場合は、実際に成形した初品で確認します。モデルで空間や組立経路を確認し、成形品で肉厚、合わせ、完成端部を確認するように役割を分けます。要件が定まる前に外観や金型を繰り返し直す作業を整理できます。
次は版の一覧、試作の用途、承認担当を送付します
次の見積依頼には現行図面、材料条件、試作の用途、希望到着日と、初品報告書を承認する担当者を含めます。方宇では厚板真空成形、薄板真空成形、CNC加工を、設計と金型から量産出荷まで社内で行います。案件で必要な工程と記録を同じ依頼書にまとめてください。
方宇は4時間以内に返信し、2営業日以内に適用性評価と比較見積を提示します。図面一覧、チェック表、変更履歴を一組にして共有すると、見積と初品承認が同じ資料を参照できます。承認後は現品と報告書を保管し、量産へ承認した図面、材料、判定条件を引き継ぎます。
現品の置き場所だけでなく、どの報告書を参照するかも保管記録に書きます。後で別の担当者が受入や改訂を担当しても、承認した構成をたどれます。最初の試作から変更の履歴を残すことが、同じ問題を別の版で繰り返さないための具体的な管理になります。