吸塑打样的交付物应是一件能追溯图纸版本、材料和检验条件的样品,以及对应的首件记录。厚片吸塑模具约1–3周;这个周期要与样件检查、结构修改和运输安排分开。采购与工程人员在开模前写清批准什么,拿到样品后才有共同的判定依据。
打样前先冻结图纸、材料和验收条件
打样前要冻结图纸版本、材料和板厚、外观面、关键尺寸与测量状态、数量和用途这5件事。冻结是给本次样件建立边界:之后仍可修改,但每次修改都要说明改变了哪项输入、怎样影响零件和后续记录。
图纸包中的模型、尺寸图和装配图应使用同一版本。模型定义曲面,尺寸图定义需要控制的特征,装配图解释零件怎样定位。若模型和尺寸图的开口位置不同,在文件清单中先解决差异,避免模具与修边程序各自采用不同边界。
材料要求要同时写材料类别、具体选材要求和起始板厚。表面颜色、纹理方向以及哪一面朝外也随图纸固定下来。成品壁厚则写在对应测点,避免把采购板厚当成转角和深处的成品厚度。材料调整后,旧样的外观与装配结论需要重新判断适用范围。
外观面用装配后的可见状态说明,关键尺寸用基准和支撑说明。还要写样件将用于手工装配、设备试装、功能试用还是展示。不同用途需要保留的孔、边缘和记录不同;清楚的用途能让样件真正回答当前项目的问题。
资料准备方式见吸塑询价清单:准备可比较的RFQ资料。方宇(FUNYO)接受STEP、IGES、DWG、PDF或照片;没有图纸可先发照片和尺寸,再把本次打样需要冻结的内容整理成文件清单。
模具周期与样件批准应分别安排
厚片吸塑模具约1–3周,排期时应把模具节点与完整样件交付分开。模具完成后,还要衔接成型、后加工、检查和买方试装。具体图纸何时批准、样件发到哪里、谁负责接收,都会影响项目进度。
500 mm以内的薄片吸塑托盘模具最快8小时完成开模送样、通常2天,这项薄片托盘模具条件应完整带入计划。厚片外壳和薄片托盘分别询价,避免将不同工艺的模具安排混在同一条交期里。
计划表应同时有输入和交接条件。例如模具节点的输入是批准图纸,首件检查的输入是带身份标识的样品,装配试用的输入是对应版本的配合部件。一个节点完成时,把可交给下一环节的文件和实物列清楚,减少只有日期、缺少交付物的排期。
样件确认、修改和运输按项目分别安排。需方在询价时给出目标到货日、安装场地和反馈负责人;供方则说明当前模具与加工范围。对比厚片吸塑能力与薄片吸塑能力,可先确定本次样件属于哪条工艺路线。
首件先查尺寸状态,再查壁厚、外观和装配
首件检查要覆盖尺寸、成品壁厚、外观、装配和功能,并让每个结果对应具体位置。只在报告上写“尺寸合格”,无法说明测的是自由放置的轮廓,还是装到支撑件后的孔位;这些状态会影响测量读数,也影响对问题来源的判断。
尺寸检查先固定基准、支撑点和装夹方式。对需要紧固的零件,记录紧固顺序和测量时的状态;对依靠外轮廓定位的托盘,记录接触哪条边、支撑在哪个区域。图纸表达方法见大型厚片吸塑件的公差:如何标注和验收?。
壁厚检查把平面、转角、深处和功能接触区分开标记。片材在成型时沿曲面拉伸,相同起始板厚在不同位置会留下不同成品厚度。测厚记录应带测点图;若外壳需要承接安装力或经常拆卸,还应观察相关区域在实际装配状态下的表现。
外观检查使用相同的分区、观察条件和限度样本。记录缺陷的位置、类型和照片,避免只写“表面不好”。可用吸塑件外观缺陷与验收:网纹、冷斑与白化组织网纹、冷斑、白化和修边边缘的判定,再将批准后的外观条件与样件身份连起来。
装配与功能要用对应版本的配合部件试验。检查安装孔能否落位、紧固后是否改变贴合、线束和工具能否通过,以及检修门能否按计划打开。零件单独测量通过后,仍应把这些使用动作留在首件记录中,便于后续改版时复查。
首件报告把每个结果连接到图纸和样件
首件报告应同时登记图纸版本、样件身份、检查方法、判定条件和结果。下表的18项可以直接用于项目准备;结果列留空,填写时记录实际读数或判定,并附相应照片、测点图及操作说明。
| 检查项 | 方法 | 测量或判定条件 | 记录方式 | 结果 |
|---|---|---|---|---|
| 图纸版本 | 核对图号与模型 | 使用同一批准版本 | 登记图号、版本与日期 | |
| 样件身份 | 对应样件与记录 | 区分修改前后及留样 | 样件编号与照片 | |
| 材料与起始板厚 | 核对选材文件 | 按批准材料与板厚要求 | 材料标识与来料记录 | |
| 外形尺寸 | 按图纸测量 | 写明基准、支撑和状态 | 位置、读数与单位 | |
| 定位尺寸 | 测量装配相关特征 | 采用约定的定位方式 | 特征编号与测量记录 | |
| 孔与槽 | 测量位置和开口 | 对应加工后图纸 | 位置、尺寸与照片 | |
| 修边轮廓 | 对照成品边界 | 使用约定基准定位 | 轮廓偏差与边缘照片 | |
| 成品壁厚 | 在标记区域测厚 | 区分平面、转角与深处 | 测点图和读数 | |
| 外观面 | 对照外观分区 | 使用约定观察条件 | 缺陷位置与照片 | |
| 颜色与纹理 | 对照批准样本 | 使用同一观察条件 | 样本标识与判定 | |
| 毛刺与边缘 | 观察并检查接触边 | 按使用与装配要求 | 问题位置及处理记录 | |
| 翘曲与贴合 | 按工作状态装夹 | 标明支撑与紧固顺序 | 间隙位置和状态照片 | |
| 安装接口 | 与配合部件试装 | 采用对应版本的组件 | 装配记录与干涉位置 | |
| 维护与拆卸 | 按使用路径操作 | 连接和邻件保持试装状态 | 操作记录与问题清单 | |
| 功能验证 | 按项目用途试用 | 记录负载、环境与连接条件 | 试用条件与观察结果 | |
| 包装与保护 | 检查接触和隔离方式 | 按批准包装方案 | 包装照片与标识 | |
| 修改项复查 | 复测受影响特征 | 使用修订后的图纸和样件 | 变更单与复查结果 | |
| 批准与留样 | 签认报告并登记留样 | 问题关闭后使用批准版本 | 批准人、日期和存放位置 |
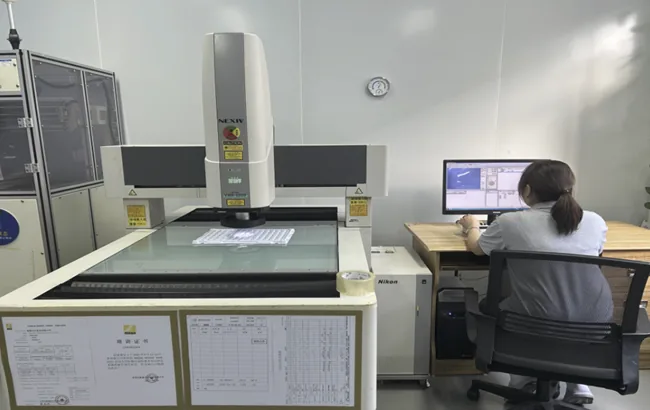
方宇配有尼康VMR-6555三次元全自动影像测量仪和VMS-5040光学2.5次元影像测量仪,适合托盘等中小件的尺寸检查。大型厚片件的测量方法、支撑与可达位置按项目制定,报告应写实际使用的方法,而非仅写设备名称。
下载吸塑首件检查表,与网页按相同项目填写。保留批准报告和原始读数,之后修改某个孔位或边缘时,就能明确哪些记录需要重做,哪些既有结论仍适用于当前版本。
不合格样件按模具、加工和图纸分别处理
样件不合格时,先把问题分到模具、后加工或图纸要求,再确定修改对象。曲面形状与材料分布涉及成型;开孔、槽和修边边界涉及加工路径及定位;配合件变化则可能需要修改设计输入。分类能让变更清单指向真正负责的文件。
方宇使用三轴、五轴CNC制作模具,并对成型件修边去毛刺、开孔开槽。调整加工程序时,要同时查看治具支撑和刀具可达位置;仅移动孔位而没有重新定位零件,可能把原来的问题转移到另一个特征。记录加工前后的基准关系,有助于解释复查读数。
变更单写明问题位置、发现条件、修改原因、受影响文件和批准版本。修改前后的样件分开放置,照片也带相应身份。若一处改动影响相邻曲面、安装边或包装接触区,应把这些位置加入复查范围,避免只检查原先报错的点。
修改后用相同条件复测,再进行装配和功能复查。保持相同的测点、支撑与判定方式,才能区分改善来自设计改变还是测试条件变化。批准时写清接受的是哪件样品、哪个文件版本,以及尚需在后续批次观察的项目。
样品费用与起订数量分别写入报价
样品收费按项目确认,报价要拆清模具、材料、成型、后加工与样件数量。样品本身的费用和后续批量单价对应不同范围;采购若需要额外报告、留样或分次发送,也应在询价时写进交付清单。
薄片吸塑试制50件起、量产500件起;厚片起订量按项目确认。样件数量根据装配试验、功能试用、外观批准和留样用途安排,并区分不同图纸版本,避免拿已经改版的余样填补另一种验证用途。
比较方案时使用厚片吸塑还是注塑?用一张表算出你的盈亏平衡数量整理一次性费用与交付范围。模具修改、程序调整和新增检验分别写明责任及费用处理方式,后续改动就有可以追溯的报价依据。
外形和接口还在变时,什么时候应先做手板?
外形、安装接口或操作路径仍在频繁变化时,可以先用行业常见的3D打印或CNC手板验证结构。此时最需要回答的是部件是否装得上、怎样拆卸、工具是否能接近,而不是立刻建立重复生产的成型条件。
手板阶段把外观、安装和操作问题形成清单,再将稳定后的曲面与接口交给成型方案。有关样机与生产路线的选择,见服务机器人外壳:样机到吸塑小批量。这类工艺比较应针对项目供应链安排,手板的加工范围与吸塑打样分别询价。
功能要求依赖成型后的材料分布时,仍要用实际成型样件验证。手板可以检查空间和装配路径,成型样件则用于检查实际壁厚、贴合和成品边缘。把两种样品解决的问题写清楚,可以减少在错误阶段重复修改外观或模具。
下一步把版本清单、用途和批准人一起发出
下一步发送当前图纸、材料要求、样件用途和目标到货日,并指定首件报告的批准人。方宇厚片吸塑、薄片吸塑与CNC业务在厂内完成,从设计、模具到量产出货;询价应同时列出本项目需要的工序与交付物。
方宇4小时响应,2个工作日给出适用性评估与对比报价。把图纸包、检查表和变更记录放在同一版本清单中,报价与首件批准就有共同入口。批准后保留样件及报告,批量生产继续使用批准的图纸、材料和判定条件。