装置カバーを真空成形と板金で比べるときは、外観を作る覆いと荷重を支える構造を分けて考えます。大きな曲面や丸みのある外装には厚板真空成形、荷重、接地、電磁シールドを担う平板箱体には板金を候補にします。金属フレームに真空成形カバーを組み合わせる案も別に見積し、初期費用、継続加工、設計変更を同じ納入範囲で比較してください。
板金は切断・曲げ・接合、真空成形は加熱シートで形を作ります
工法の仕組みが違うため、適した部品分割も変わります。板金は金属板の切断、打抜き、曲げ、溶接などでパネルや箱、取付金具を作ります。厚板真空成形は加熱したシートを型へ沿わせて主な形を作り、その後に外周や開口を加工します。既存の板金図をそのまま樹脂へ置き換える前に、各形状をどの部品に持たせるか整理します。
曲面カバーは外観を担当し、小さな接続形状や大きな荷重のかかる取付部は別部品やフレームへ分けられます。概念図にはカバーと骨格の境界、分割線、保守開口、締結方向を示してください。何が位置を決め、何が装置の荷重を支えるかを先に決めると、外形と取付方法を同じ前提で検討できます。
方宇(FUNYO)は厚板真空成形、薄板真空成形、CNC加工を社内で行い、設計と型製作から量産出荷まで対応します。厚板真空成形の単品最大寸法は2600 × 1600 × 600 mmです。金属フレームはプロジェクト側で別に設計・調達し、カバーの見積依頼にはフレーム図や取付インターフェースを添付してください。相手部品の条件が分かると、成形品の供給範囲を明確にできます。
比較表では外観・構造・納入範囲を分けます
同じ機能と納入状態を前提に工法を比較します。下表の板金と組合せ構造は定性的な説明です。厚板真空成形の開始板厚範囲は6–15 mm、最大15 mmで、外装では8–10 mmをよく使います。成形後の局部肉厚は絞りによって変わるため、支持位置や取付部と一緒に確認します。案件欄は実際の装置要求を書き込むための空欄です。
| 比較項目 | 厚板真空成形 | 板金 | 組合せ構造 | あなたの案件 |
|---|---|---|---|---|
| 形状の自由度 | 大きな曲面、丸み、連続した外装 | 平面と曲げに適し、複雑曲面は追加成形や接合 | 骨格が構造、曲面カバーが外形を担当 | |
| 外観と色 | シートの色、シボ、成形面で指定 | 金属面と必要な後処理で指定 | 外装と骨格の外観を別に定義 | |
| 荷重支持 | 完成肉厚と支持条件から設計 | 金属構造へ荷重経路を設定 | 主な荷重を金属骨格へ配置 | |
| 接地とシールド | 導電構造と検証を案件で設計 | 導通、継ぎ目、接地を確認 | 骨格や独立した金属層が担当 | |
| 質量 | 密度、完成肉厚、面積で概算 | 金属密度、板厚、金具で概算 | 骨格、カバー、締結部品を合算 | |
| 型・治具への投資 | 厚板の型を別記し、同範囲の射出型と比較 | 切断、曲げ、溶接の治具を工程別に記載 | 外装型と骨格治具を分ける | |
| 設計変更 | 主形状の型変更とCNC開口変更を区別 | 展開、曲げ、接合、表面の変更を区別 | 骨格の接続部を維持し外装変更を別に比較 | |
| 納期 | 厚板の型は約1–3週間、試作と製造は別に計画 | 材料、成形、接合、後処理から計画 | 両方の試作と組付け確認を調整 | |
| 適する数量 | 年間数百から数千個の中大型部品 | 構造、生産単位、加工方法から比較 | 骨格と外装の改訂計画ごとに計算 |
装置カバーの工法比較表をダウンロードし、最後の列へ装置の条件を記入してください。ウェブとCSVは同じ項目で比較できます。
候補を絞ったら、見積に含む部品を確認します。金属箱体、骨格付き外装、樹脂カバー単体は納入範囲が異なります。組立部品表を提示し、各社の担当品と作業を明記してもらってください。別調達の骨格、締結部品、必要な後工程も総額に含めると、装置として必要な支出を比較できます。
大曲面と丸みのある外装は分割位置と一緒に設計します
厚板真空成形は、大きな曲面と丸みのある連続面をカバーとして作る用途に向いています。形状と分割線を一緒に決めると、継ぎ目を主な視線から外しながら保守の開放範囲を残せます。抜き勾配、丸み、絞り深さ、取付領域を同時に確認し、意匠の承認後に成形や固定方法をやり直す範囲を減らします。
板金の平面や曲げは直接作りやすく、複雑な連続曲面では追加の成形、分割材の溶接、接合部の仕上げなどを組み合わせます。同じ目標輪郭、縁、外観条件を両工法へ渡し、必要な作業を比較してください。継ぎ目を減らす案は、型寸法、取扱い、輸送も変えることがあるため、完成品の供給条件に戻って判断します。
外観はシート材料の選定とも関係します。方宇で厚板用に評価する材料はABS、PC、PVC、PETG、PPです。色、シボ、可視面、清掃時の接触物を材料条件と一緒に指定してください。成形面だけでなく、CNC開口、切断縁、組付け後の隙間も見え方に影響します。型接触を許容する場所と、操作時に目に入る場所を区別すると、比較条件が具体的になります。
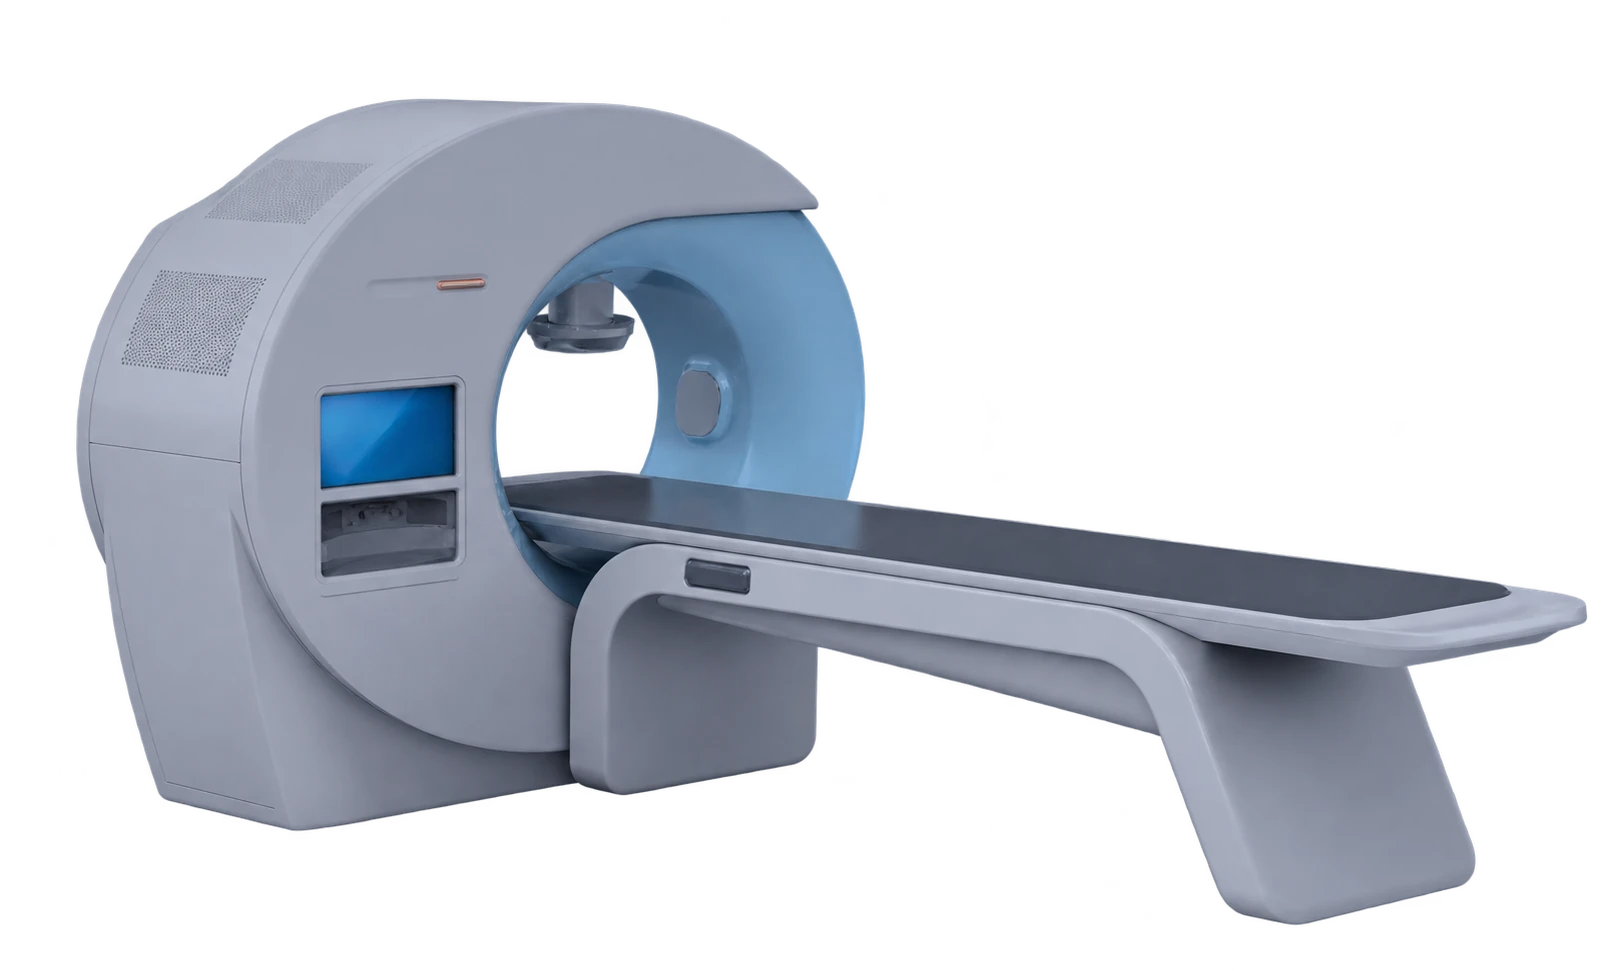
大型医療機器ハウジングの写真は、外装形状の参考に使えます。個々の装置の材料、荷重、取付条件は、その案件の図面で指定します。機能上の接続部と可視面を別々に示すと、設計と調達で同じ供給品を議論できます。関連する製品範囲は装置ハウジングと機械カバーを参照してください。
荷重・接地・シールドは金属構造の役割から決めます
荷重支持、接地、電磁シールドには、それぞれ構造と検証方法が必要です。金属骨格が装置の主な荷重を支え、樹脂カバーが外側を覆う役割分担を出発点にできます。装置、金具、ベースの荷重経路を図示し、外装が自重や操作時の接触以外に何を受け持つか決めます。締結部には安定した支持と接触面を用意し、薄くなった隅へ力を集中させる配置を避けます。
金属の導電性だけでなく、組付け後の継ぎ目、開口、導通、接地接続を確認します。樹脂カバーのある領域にシールドが必要なら、独立した金属内層や導電層などをプロジェクトで検討し、その工程を担当する会社が構造と検証範囲を提示します。方宇への見積依頼ではカバーの成形と加工を明記し、電気的な機能は装置要求に沿って確認します。
質量は材料と構造で変わり、一般的な軽量化率は示せません。概算では材料密度、完成肉厚、表面積で各部分を計算し、骨格、フランジ、金具、ねじを加えます。絞りのある外装は代表的な完成肉厚で領域を分けると、開始板厚を面積全体へ掛ける計算より実際の材料分布を反映できます。
絶縁を目的とする覆いでも、使用環境を先に整理します。熱、洗浄剤、衝撃、取付応力によって材料候補が変わります。電気や保護に関係する要求は、装置の条件と試験方法を明確にしてからシートを選んでください。外観、支持、電気、保守の役割を分けることで、金属が必要な領域と樹脂で覆う領域を決められます。
金属骨格とカバーは共通の取付基準と保守経路を持たせます
組合せ構造では、金属骨格を支持とインターフェース、真空成形カバーを曲面と覆いに使います。共通の取付基準を固めてから、分割線、開口、取外し方向を決めます。後加工の穴を骨格の接続位置へ対応させ、外観縁や組付け隙間にはそれぞれの役割に合う条件を設定します。どの寸法が位置を決めるかが明確になります。
一般的な接続には、骨格側のナット、リベットナット、別体金具、ラッチ、ヒンジなどがあります。外装は通し穴や取付面を提供し、骨格はねじと主な支持を担当します。締付力は適した接触面で分散させます。真空成形品の締結・組立ガイドと照らし、実物の組合せで工具の入り方、取外し、締付状態を確認してください。
公差は組付け基準から配分します。穴位置、分割部の隙間、装置インターフェースに効く寸法を区別し、自由状態、治具支持状態、組立状態のどれで測るか指定してください。大型成形品の公差ガイドで条件を整理できます。骨格と外装の調達先が同じインターフェース図と改訂履歴を使うと、組付け確認時のずれを調べやすくなります。
切削には成形品を支える条件も必要です。方宇は三軸・五軸CNCで型製作と成形品の外周、バリ取り、穴、溝を加工します。加工基準、残す縁、取付穴に加え、骨格モデルや接続寸法を見積資料へ含めてください。絞り、丸み、分割の選択は厚板真空成形の構造設計ガイドと並行して確認すると、接続部と成形条件を揃えられます。
初期投資・製品費用・設計変更を別々に比較します
板金と真空成形の費用比較は、実際の加工経路に沿った見積で行います。初期の型や治具、製品ごとの作業、将来の変更を分けます。真空成形側は型、治具、成形、CNC、検査、梱包を記載し、板金側は必要な切断、曲げ、接合、後処理を記載します。組合せ構造は骨格、外装、組立関連を合算し、同じ数量と納入場所で比較します。
方宇の厚板真空成形の型費は、同じ部品範囲の同種射出型の1/10未満で、比率は型費だけの比較です。板金との比較には、その案件の工装と加工の実見積を使います。射出成形との損益分岐のガイドでは、初期費用と数量によって変わる費用の計算方法を示しています。対象案件の項目と数量を入れて、供給範囲全体を計算してください。
変更費用を取る前に、変更が主形状、開口、取付インターフェース、外観条件のどれかを分類します。穴の変更はCNCプログラムや治具、主曲面の変更は型へ影響し、骨格側の変更は両方の部品と組付け確認へ波及します。安定した骨格の接続部を保ち、変わりやすい外装を分けると、改訂ごとの影響を見積条件へ整理できます。
納期も型、試作、承認、製造を分けて計画します。厚板の型は約1–3週間で、その後の修正、組合せ確認、輸送も予定へ含めます。別々に調達する場合は、インターフェースの確定とサンプル到着を両方の工程で合わせてください。改訂時に既存型と在庫をどう扱うかも、費用と納期の比較項目になります。
平板の構造箱体や高温条件では金属ルートを先に比較します
平板と曲げが中心で、荷重、導通シールド、高温条件を重視する箱体は、金属構造を先に比較します。数量が少なく外観要求が簡明な場合も、実際の板金工程で検討してください。機能、材料、製造しやすい形状を整理してから費用を比べます。装置として必要な安全性と性能は、工法を選ぶときの前提条件です。
充電設備の条件を掘り下げる場合は、EV充電器外装の製造ガイドを参照してください。同ガイドは真空成形、射出成形、板金を用途別に比較し、本記事は一般の装置カバーを扱います。次は外形と接続図、材料条件、数量計画、骨格資料を方宇へ送ります。4時間以内に返信し、2営業日以内に適用性評価と比較見積を提示します。金属の相手部品はプロジェクトで別に手配します。