设备外壳选吸塑还是钣金,应先区分外观覆盖件与承力结构。需要大曲面、圆角和连续外观的罩体,可比较厚片吸塑;需要承载、接地或屏蔽的平板箱体,可优先比较钣金。金属骨架加吸塑外观罩也值得单独询价,让结构与外观各自承担合适的任务,再用同一交付范围比较投入、加工和改款。
钣金靠剪冲折焊,吸塑靠加热片材贴模
两种工艺的成形机制决定了外壳应怎样分件。钣金从金属板切割、冲孔、折弯和焊接得到箱体,可把平面、折边和安装支架结合起来。厚片吸塑则把片材加热软化,再贴合模具形成外观轮廓,之后修边并加工开口。用同一套形状要求直接替换工艺,往往会错过更合适的结构安排。
大曲面罩可以交给吸塑成型,内部的小型连接细节和受力接口则留给骨架或后加零件。选型图应显示外壳与机架的边界、接缝位置、维护开口和固定方式。先决定哪个部件定位、哪个部件支撑,再给出外观尺寸,比只把原金属壁厚改成塑料厚度更有用。
方宇(FUNYO)厂内完成厚片吸塑、薄片吸塑与CNC加工,从设计、模具到量产出货。厚片吸塑单件最大2600 × 1600 × 600 mm。金属骨架的设计与采购应作为配合件由项目另行安排,询价给方宇时提供骨架图纸或安装接口,便于确定外观罩的制造与装配要求。
对比表先分清外观、结构与交付范围
比较工艺应采用相同的功能与交付状态,表中对钣金和组合方案采用定性描述。厚片吸塑的起始板厚范围为6–15 mm,最大15 mm,外壳常用8–10 mm;成型后的局部壁厚受拉伸影响,要连同支撑与安装位置确认。下表的项目栏留空,可记录真正影响设备选型的要求。
| 比较项 | 厚片吸塑 | 钣金 | 组合方案 | 你的项目 |
|---|---|---|---|---|
| 外形自由度 | 大曲面、圆角、连续外观罩 | 平面与折弯结构直接,复杂曲面需其他成形或拼焊 | 骨架承担结构,曲面罩负责外形 | |
| 外观与颜色 | 按板材颜色、纹理和曲面确认 | 按金属表面与指定后处理确认 | 外罩和骨架分别定义外观 | |
| 承载 | 结合完成壁厚和支撑设计 | 可按金属结构设计载荷路径 | 主要载荷放在金属骨架 | |
| 接地与屏蔽 | 按项目设计导电结构和验证 | 检查金属连续性、接缝与接地 | 骨架或独立金属层承担相应功能 | |
| 重量 | 按材料密度、完成壁厚和面积估算 | 按金属密度、板厚与支架估算 | 合并骨架、外罩及连接件计算 | |
| 模具或工装投入 | 厚片模具单列;同范围模具费与注塑比较 | 切割折弯、焊接治具等按路线列项 | 分开列外罩模具和骨架工装 | |
| 改款成本 | 区分外形改模和CNC孔槽改程 | 区分展开、折弯、焊接与表面变更 | 尽量保留骨架接口,单独比较外罩改动 | |
| 交期 | 厚片模具约1–3周,另排样件与生产 | 依据材料、成形、连接和后处理安排 | 协调两路样件与组合试装 | |
| 适用数量 | 年需求数百到数千件的中大型零件 | 按结构、批次和路线比较 | 按骨架与外罩的版本计划分别核算 |
下载外壳工艺比较表,保留同一套比较项,将设备要求填入最后一列。
这张表适合筛选方案,后续还要明确报价包含哪些部件。把金属箱体、带骨架的外观罩和单独吸塑件直接比价,会把结构、紧固件或后处理的费用混在一起。询价应附装配清单,让各家按其负责的范围列项,并把外协配合件纳入项目总额。
大曲面和圆角外观适合从吸塑分件开始设计
厚片吸塑适合将大曲面、圆角过渡和连续外观面形成一个罩体。外形与分件线一起设计,可以把接缝放到视线较少的位置,也能给检修保留开启范围。评审时应同时看拔模、圆角、曲面深度和安装区,避免外观确认后才发现局部太深或固定处过薄。
钣金做平面和折弯结构较直接,复杂连续曲面常要其他成形方法或拼焊、打磨等工序。比较外观时应展示相同的目标轮廓、边缘和表面要求,再问各条路线需要什么加工。少一道拼接可能减少接口,也可能改变零件尺寸、模具与运输,最终仍要回到整体方案。
吸塑外观还与板材有关。方宇可评估ABS、PC、PVC、PETG、PP,颜色、纹理、可视面和清洁要求应随选材一起确定。材质和几何之外,CNC开口、切边状态及装配后的间隙也会影响观感。展示目标外观时,同时标出允许接触印痕的区域和需要重点观看的面。
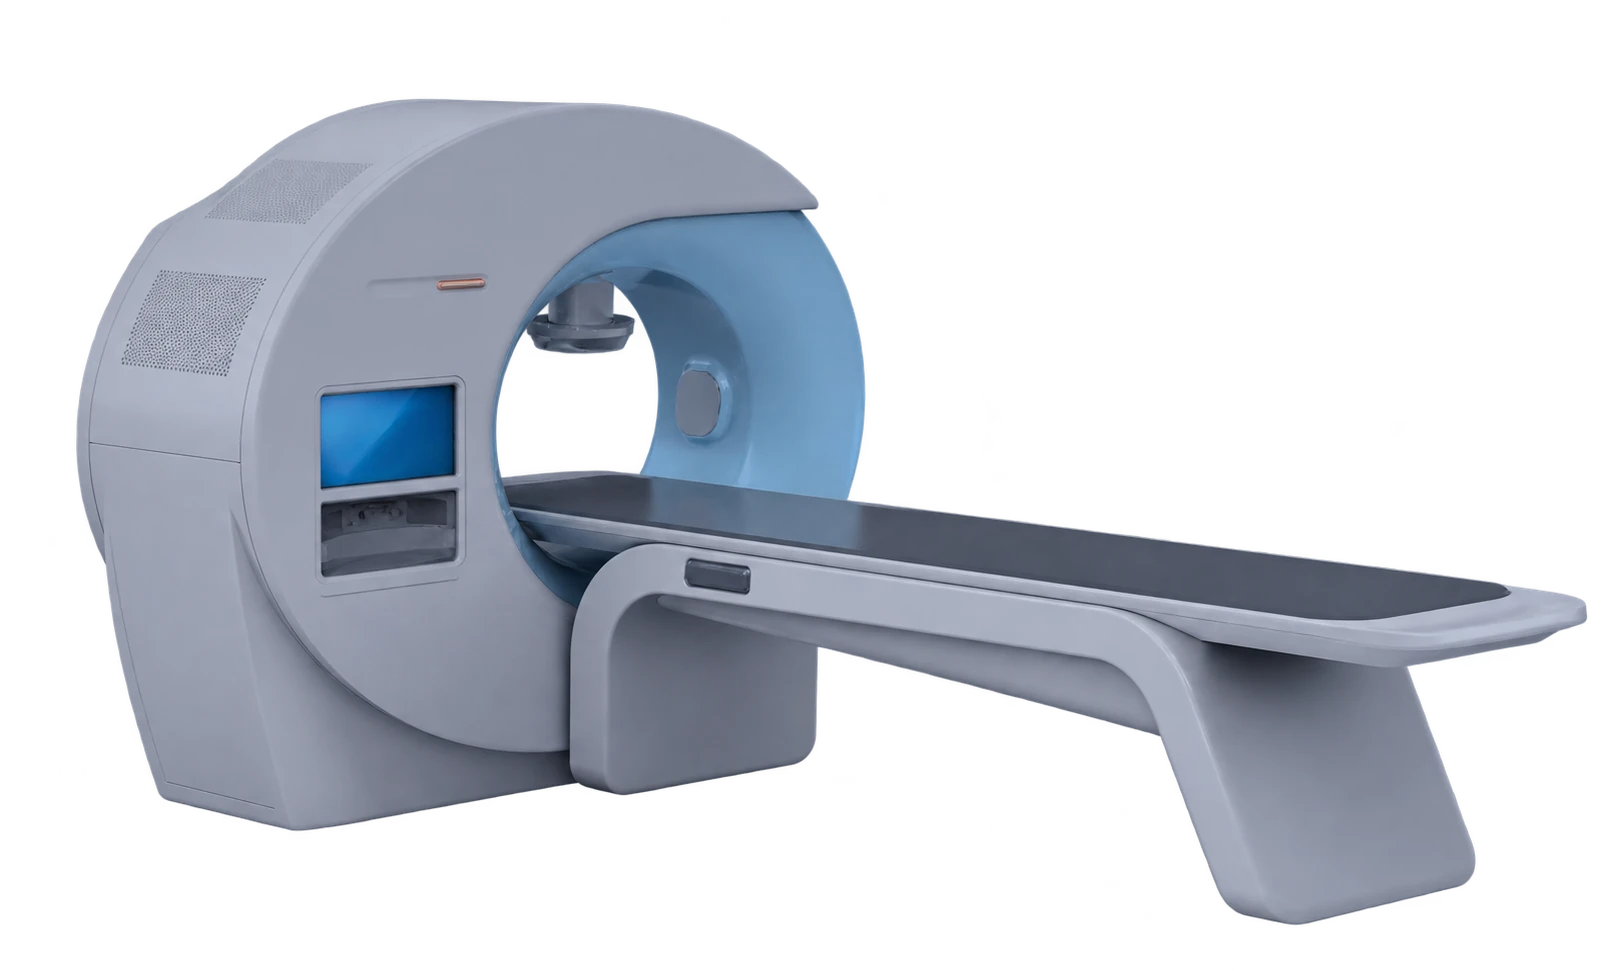
大型医疗设备外壳的照片可用于观察外壳形态;具体设备的材料、受力和安装要求仍按项目图纸确定。把功能界面和可视面分别标注,便于工程与采购围绕同一个供货件讨论。相关零件范围见设备外壳与设备机罩产品页。
承载、接地与屏蔽先安排在金属结构上
承载、接地与电磁屏蔽需要明确的结构和验证路径,通常可由金属骨架承担主要任务。先画出设备、支架、底座之间的受力关系,再确定外观罩承担自重、操作接触还是额外载荷。罩体上的螺钉应有稳定支撑和压紧面,避免把主要设备载荷集中到拉伸变薄的曲面。
金属件的导电性只是设计基础,接地连接、接缝、开口和装配连续性仍需验证。若吸塑外罩所在位置要求屏蔽,可由项目讨论独立金属内层或导电层等结构,再由承担该工序的一方提供方案与验证。方宇的询价范围应清楚列明外罩成型和加工,屏蔽性能交给整机要求与样件结果判断。
重量应按实际结构计算,材料和壁厚不同,不能给出通用减重比例。初算时用材料密度、完成壁厚和表面积估计各块的质量,再加骨架、翻边、支架与连接件。对拉伸后的罩体,按不同区域的完成壁厚分段计算,比直接用起始板厚乘整个面积更接近真实用料。
绝缘覆盖件也要结合使用环境选材。温度、清洁接触、冲击和安装应力会改变材料选择;涉及电气或防护要求时,应按整机要求明确试验条件。把外观、结构、电气与维护任务分配清楚,才能决定哪些区域需要金属、哪些区域适合用塑料覆盖。
金属骨架加吸塑罩,应共用安装基准并留维护路径
组合方案将金属骨架用于承力和接口,将吸塑外罩用于曲面与覆盖。设计应先冻结共用安装基准,再确定外罩分件线、开口和拆卸方向。后加工孔可与骨架接口对应,外观边缘和装配间隙则按各自的功能分配,避免每个尺寸都要求承担定位任务。
常见连接包括骨架螺母、铆螺母、独立支架、搭扣与铰链等后加五金。外罩提供通孔或安装面,骨架提供螺纹与主要支撑,连接件的压紧力由合适的接触面分散。详细结构可参考吸塑件连接与装配,再用实际组合验证工具进入、拆装和紧固状态。
公差分配应围绕装配基准展开。把影响孔位、分件间隙和设备接口的尺寸分别列出,并约定是在自由放置、治具支撑还是装配状态测量。大型吸塑件公差指南可帮助整理这些条件。骨架与罩体供应商使用同一接口图和修订记录,组合试装才容易定位偏差来源。
CNC修边与开孔需要支撑条件,方宇使用三轴、五轴CNC处理模具及成型件的修边、去毛刺、孔槽。报价资料应显示加工基准、保留边与装配孔,并附骨架模型或接口尺寸。结构设计上的拉伸、圆角与分件取舍,可同时对照厚片吸塑结构设计指南。
成本与改款要分开列初期投入和单件费用
与钣金比较成本时,应分别列一次性投入、单件费用和改款费用。吸塑路线写模具、治具、成型、CNC、检验与包装;钣金路线按实际切割、折弯、连接和后处理列项。组合方案则合并骨架、罩体和装配所需的项目,用相同采购数量、交付地点与验收范围比较。
方宇的厚片吸塑模具费低于相同零件范围的同类注塑模的1/10,这个比例只比较模具费。钣金与吸塑之间采用实际报价方法比较,另行记录工装与加工路线。完整的固定与变动费用算法见吸塑与注塑盈亏平衡计算,使用时将当前项目的费用项和数量代入。
改款前先判断变化属于外形、开口、安装接口还是外观要求。只改孔槽可能影响CNC程序和治具,改变主曲面可能需要修改模具;骨架接口改变则会牵动相配的罩体与验证。为稳定骨架保留接口、将常变的外观部分单独分件,有助于把每次变更的影响范围写清楚。
交期也要拆成工具、样件、批准与生产。厚片模具约1–3周是制模时间,项目计划还要包括改动、组合试装和运输。两路采购并行时,让骨架与罩体的接口冻结和样件到位时间相互对应;成本表中同时记录改版后的工具使用与库存处理安排。
平板承力箱体和高温要求应优先比较金属路线
以平板折弯为主、强承载、导电屏蔽或高温条件突出的箱体,可优先比较金属结构。数量极少且外观要求简明时,也应按实际加工路径比较钣金。选型应从功能、材料和可制造形状开始,再比较费用;已经确定的设备安全和性能要求,应成为方案筛选的前提。
针对充电设备的工艺取舍,可继续读充电桩外壳制造指南,其中把吸塑、注塑和钣金放在具体设备环境下比较。下一步向方宇提供外形与接口图、材料条件、数量计划和配合骨架资料。方宇4小时响应,2个工作日给出适用性评估与对比报价;金属配合件由项目另行安排。