吸塑模具的选择应从零件表面、试制与量产计划、修改方式开始。真空吸塑使用单面模具,让加热板材在压差作用下贴合,冷却后再脱模、修边。采购时把成型模具、修边治具和检具分开询问,才能比较材料、结构和周期,也便于在后续改版时判断究竟需要改哪一件工具。
单面低压结构让吸塑模具与注塑模不同
真空吸塑模具主要控制板材的一侧,真空压差约受一个大气压限制;注塑模则需要围成型腔并承受熔体注入时的压力。两条路线的结构、支撑与成型方式不同,因此模具材料和制作方法也不同。对外壳而言,先选贴模面,再决定如何获得外形和安装接口。
单面结构让木材、树脂、铝等材料都成为行业中的工具选项。选择时仍需考虑模体刚度、密封、表面、排气和温度,而非只看模具外形是否简单。外观面的纹理和局部细节需要与脱模方向配合,深腔和倒扣还会改变工具结构及取件顺序。
方宇(FUNYO)厚片吸塑模具约1–3周,同类注塑模约6–10周,比较的是模具周期。方宇厚片吸塑模具费低于同范围同类注塑模的1/10,只比较模具费。成型、CNC、检验和运输等项目应另列,完整采购支出仍须按同一交付范围比较。
收到报价后,先确认包含的是成型模体、底座、排气结构,还是还包括修边和测量用工具。把图纸版本、负责控制的表面和批准条件写清,周期才有明确起点。工艺取舍可继续阅读厚片吸塑与注塑比较及吸塑工艺基础。
模具材料按阶段、表面和温控需求选择
行业中的模具材料应按使用阶段与零件要求比较。木模便于快速建立外形,树脂模可复制或修整表面,铝模则便于结合加工与温控结构。下表是定性选型工具,具体材料、结构与使用条件写进项目报价;其中列举的材料是行业选项。
| 模具材料 | 适用阶段与数量 | 表面 | 尺寸稳定 | 温控 | 修改难度 | 相对成本 |
|---|---|---|---|---|---|---|
| 木模 | 外形验证、原型及少量试制 | 需封闭、修整表面 | 留意吸湿与磨损 | 常规木模以外部温度管理为主 | 易切削和局部修补 | 原型投入通常较低 |
| 树脂模 | 原型、试制及适配的生产批次 | 可复制或加工,按树脂体系处理 | 取决于树脂、支撑和温度 | 需专门设计并核对材料耐温 | 可局部修补,注意接合区 | 随材料与结构变化 |
| 铸铝模 | 外形稳定后的重复生产 | 铸造后加工所需表面 | 结合铸件质量与支撑判断 | 可设计温控通道 | 可加工,增补改动需评估 | 包含铸造与后加工投入 |
| 机加工铝模 | 重复生产、需加工定义的表面 | 由加工与表面工序共同形成 | 结合模体与温度条件判断 | 可设计温控通道 | 去料修改直接,增料需另定方案 | 随尺寸、材料及加工量变化 |
比较表中的“数量”用于描述阶段与重复使用需求。实际选择还要看表面要求、零件尺寸、工艺温度和维护方法。即使都叫铝模,模体、底座、温控和后加工范围也可能不同,报价应附对应结构说明,便于把材料投入与功能对应起来。
木模与树脂模可用于验证曲面、分型与装配空间,但转到生产工具时仍需检查变化后的表面和冷却状态。铝模也应按实际曲面和支撑布置加工。把首件批准条件放进工具选型阶段,有助于避免原型看起来合适、换型后却需要重新解释验收标准。
下载的模具材料对照表与网页共有列一致。询价时可在文件旁另附零件图、用量计划与外观要求,让供应方提出材料方案和理由,再比较具体项目。
阳模、阴模和多腔排布先决定控制哪一面
阳模直接控制外壳内侧,阴模直接控制外侧;选择取决于哪个表面承担外观或装配要求。板材另一侧的尺寸同时受到局部肉厚影响。图纸先标外观面、基准与重要截面,再确定型面,能够让模具制作与最终检查围绕同一组目标。
同一片板材布置多个型腔时,应一起检查型腔方向、间距、加热和拉伸,以及成型后如何定位修边。排得更紧会改变材料流动、工艺边和取件空间。采购时应问清共用模体与独立镶件的边界,改其中一个零件时会影响哪些工具和排布。
外壳的深度、开口和圆角要结合脱模方向检查。某一侧需要贴模细节,另一侧又要求紧配合时,可能需要调整基准、留出配合空间或拆分结构。相关设计起点及首件确认方法见厚片吸塑结构设计指南。
排气孔与表面处理共同影响细节和外观
排气孔把板材与模具之间的空气引向真空腔,使板材贴到需要细节的部位。孔口过大会增加表面留痕风险,孔位和通路也应兼顾抽气。图纸上需要细节、深角和外观控制的区域,应在工具设计时一并标出,方便检查排气与表面的相互影响。
方宇薄片托盘模具型腔采用特氟龙涂层,抽真空孔直径为0.5–1.0 mm。厚片模具的孔径和表面按项目确认。薄片托盘模具的数据用于说明对应工具结构,厚片外壳仍应根据材料、曲面和外观目标安排自己的排气与表面方案。
表面处理还会影响脱模和表面复制效果。询价应说明保留板材原有表面,还是需要模具侧定义的纹理,并指出观察面。修补区、拼接区和排气出口也应纳入首件检查,避免只在模具上确认平滑、却遗漏成型后的视觉结果。
温控与收缩补偿应在首件上一起确认
模具温度的分布会影响冷却与尺寸,因此温控结构和收缩补偿要一起考虑。单纯把所有尺寸放大,难以处理局部冷却差异或脱模后的弯曲。先确定控制表面和材料,再检查热量从板材到模体的路径,并在首件中观察轮廓与装配。
方宇厚片外壳模具收缩率的设计起点为ABS 0.5–0.7%、PC 0.7–1.0%、PVC 0.4–0.6%、PETG 0.3–0.6%、PP 1.5–2.0%,以首件测量后修正。这里的起点用于型面尺寸规划,最终补偿与项目所用牌号及成型状态对应。
检查模具时,可把温控回路、排气通路、支撑与维护空间分别标识。首件报告再记录测量时点、温度和支撑条件,让后续修改有一致依据。具体怎样区分收缩、翘曲及验收状态,见吸塑件收缩与翘曲指南。
倒扣应先检查释放方向,再选择活块或分件
行业中的倒扣处理包括活块、可拆镶件和分件结构,选择取决于能否按既定方向脱模,以及取件后怎样装回工具。先把释放动作画出来,再检查产品是否需要保留这个倒扣。增加活动工具也会增加装卸、定位与维护的工作内容。
方宇的薄片业务采用自主研发的倒扣模具,并配合激光打孔。厚片倒扣按项目确认。询价时用截面标出倒扣方向、深处空间及其装配用途,便于讨论改成开口、分件还是保留特殊工具结构,同时明确各个部件的供货范围。
活块和可拆镶件还应考虑操作空间与重复定位。若开口很深、周围又被其他结构遮挡,需要检查取件动作是否真实可行。用样件验证释放和装配,比只在外观模型上判断结构更可靠。维修用盖板也应在相同阶段检查工具接近与拆卸路径。
成型模、修边治具和检具分别报价
成型模建立主要轮廓,修边治具定位和支撑零件,检具则提供重复的检查条件。它们可以围绕同一套装配基准设计,但用途各异。采购时单列制作、修改、保管和使用条件,方便看清首次投入以及后续改版会触及哪些工具。
方宇用三轴、五轴CNC自制模具,并对成型件修边、去毛刺、开孔和开槽。厚片吸塑、薄片吸塑和CNC在厂内完成,从设计、模具到量产出货。实际项目的型面、加工基准、治具支持位置和交付范围仍应随图纸列清。
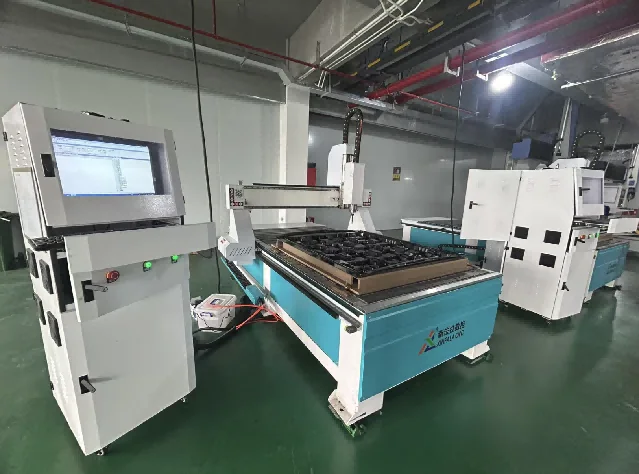
加工孔位前,应检查零件怎样放在治具上,夹紧后是否改变自由形状,松夹后与骨架是否仍能配合。检具也要说明对应自由状态还是安装状态。工具价格拆分与单件费用的关系见吸塑件价格与报价比较,厂内设备见模具与工艺工程页。
改曲面、改开孔和模具归属要分别约定
修改曲面通常需要调整型面,较大的变化可能重做模具;只改变成型后开孔时,常先调整CNC程序和定位治具。先把改动标在同一版图纸上,区分成型几何、修边线和加工特征,再由供应方说明涉及的工具及重新验证范围。
孔位变化若挤占安装区、穿过圆角或影响夹持,也可能连带改变结构。因而应同时检查新孔与骨架、板厚、工艺边的关系。设备迭代的改版讨论可参考机器人外壳从样机到量产中的改版FAQ,用变更前后图说明差异。
模具归属、保管地点、维护责任与转移条件应写进报价和协议。支付制作费用时,也要明确包含的工具、图纸和数据,以及转移后需要配套的底座或治具。把这些条件与图纸版本一并归档,后续更换供应或停产再启动时更容易执行。
细密结构和闭合复杂型腔应比较其他路线
当零件主要依靠细小立体特征、封闭复杂结构或大量成型连接细节实现功能时,应同时比较注塑、机加工或分件方案。先明确哪些面必须由模具直接形成,哪些接口可由后加工和设备骨架完成,再比较完整的工具、加工与装配路线。
下一步把材料、外观面、关键截面、计划用量和预期改版范围发出,并用RFQ清单列清模具与治具的归属和交付条件。方宇4小时响应,2个工作日提供适用性评估与对比报价。先确定所需工具及首件批准方式,再安排制作节点。