真空成形の型は、管理したい面、試作と量産の計画、後から変更する箇所を基準に選びます。加熱したシートを片面の型へ沿わせ、冷却後に取り出してトリムするため、成形型と加工治具、検査治具では役割が異なります。見積依頼で工具を分けて示すと、材質、構造、期間と所有条件を同じ範囲で比較できます。
片面で低圧の型は射出成形の金型と構造が異なります
真空成形ではシートの片側を型で管理し、真空の圧力差はおよそ一気圧が上限です。射出成形の金型は閉じたキャビティへ溶融樹脂を入れ、その圧力を受けます。成形の仕組みが違うため、工具の構造と材料の選択も変わります。外装では、先に型に接する面を決め、残りの取付形状をどう作るか整理します。
業界では木材、樹脂、アルミなどが型材料として使われます。選定には剛性、密閉、表面、排気、温度管理も関係します。形が単純に見えても、支え方や離型の経路には設計が必要です。深い部分、シボ、アンダーカットは、型面と取出し方法を結び付けて考えます。
方宇(FUNYO)の厚板真空成形の型は約1–3週間、同等の射出成形金型は約6–10週間で、これは型の製作期間です。方宇の厚板真空成形の型費は同じ部品範囲の同等射出成形金型の1/10未満であり、比較は型費に限ります。成形、CNC、検査、輸送は別項目として揃えます。
見積には、型本体、ベース、排気構造のどこまで含むかを記載します。トリム治具や測定用治具が別であれば、その範囲も明示します。図面の版、管理面、承認条件を先に決めると、日程の起点が明確になります。工法の選択は厚板真空成形と射出成形の比較と真空成形の基礎も参照してください。
型材は使用段階と表面と温度管理で比較します
型材料は、使う段階と部品の要求を組み合わせて選びます。木型は形状を作って直しやすく、樹脂型は転写や表面調整に選択肢があり、アルミ型は加工形状と温調構造を組み合わせられます。下表は業界での定性的な比較です。案件では、提案する材料と構造を見積に記載します。
| 型材料 | 使用段階と数量 | 表面 | 寸法安定性 | 温度管理 | 修正 | 相対費用 |
|---|---|---|---|---|---|---|
| 木型 | 形状確認、原型、少量試作 | 目止めと表面仕上げが必要 | 吸湿と摩耗に留意 | 通常は外側からの温度管理が中心 | 切削と局部補修がしやすい | 原型の初期費用を抑えやすい |
| 樹脂型 | 原型、試作、適合する生産ロット | 樹脂系に応じて転写・加工 | 樹脂、裏打ち、温度に依存 | 専用設計と耐熱条件の確認が必要 | 局部補修と接合部の確認 | 材料と構造で変わる |
| 鋳造アルミ型 | 形状承認後の繰返し生産 | 鋳造後に必要面を加工 | 鋳物品質と支持で判断 | 温調回路を設計可能 | 加工可能、肉盛り等は別途検討 | 鋳造と仕上げ加工を含む |
| 切削アルミ型 | 繰返し生産、加工面の定義が必要な部品 | 切削と表面工程で形成 | 型本体と温度条件で判断 | 温調回路を設計可能 | 除去修正は直接、追加は別案を検討 | 大きさ、素材、加工範囲で変わる |
ここでの数量は、試作段階や繰返し使用の需要を示します。型の寿命回数を定める表ではありません。表面要求、部品サイズ、温度条件、保守方法も判断に入れます。同じアルミ型でも、ベースや温調、仕上げの範囲は異なるため、構造の説明を添えて比較します。
原型の型で曲面、分割、組立空間を確かめてから、生産用の工具を選ぶ場合があります。その際は工具構造の変更による表面と冷却の違いを初品で見ます。試作が合格した条件と、生産型で何を承認するかを先に揃えることで、型の切替え後も判定の目的が保たれます。
型材比較CSVはウェブの共通列と一致します。部品図、需要計画、外観要求を添えて使い、供給者から材料と構造の提案理由を受け取ります。材質名だけでなく、必要な機能を満たす工具全体として比較してください。
雄型と雌型と多個取りは管理面から決めます
雄型は外装の内面、雌型は外面を直接管理します。外観や組付けの要求がどちらにあるかで選びます。反対側の面は局部肉厚の影響も受けるため、外観面、基準、重要断面を図面へ記載します。型製作と検査が同じ特性を見られるようにすることが目的です。
シート内に複数のキャビティを並べる場合は、向き、間隔、加熱、延伸、後加工の位置決めを一緒に見ます。密に配置すると、材料の流れ、工程余白、取出し空間も変わります。共通の型本体と独立した入れ子の範囲を見積で区別すると、一部の部品変更がどこへ影響するかを把握できます。
深さ、開口、Rは離型方向と合わせて確認します。片側には型面の細部が必要で、反対側には組立の厳しい寸法がある場合、基準や隙間、分割を調整する選択肢があります。厚板真空成形の構造設計ガイドで、設計の目安と初品確認の進め方を確認できます。
排気孔と表面仕上げは細部と外観に関係します
排気孔はシートと型の間の空気を真空室へ導き、必要な部分へシートを沿わせます。表面の孔口が大きいと痕が出やすくなり、位置と排気経路も影響します。細部、深い角、外観面を工具設計の段階で示し、表面と排気を組にして確認します。
方宇の薄板トレー用型はキャビティにテフロン被膜を用い、真空孔径は0.5–1.0 mmです。厚板用の孔径と表面は案件ごとに確認します。薄板トレー型の条件はその工具に適用し、厚板外装ではシート、曲面、外観目標に合う別の排気と表面の案を決めます。
表面仕上げは離型と転写にも影響します。元のシート表面を残すか、型側で定義したシボを付けるかを明示し、観察する面を指定します。補修部、継目、排気出口も初品の外観確認に含めます。型が滑らかであることと、成形後の見え方が適切であることを対応付けて見ます。
温調と収縮補正は初品で合わせて確認します
型の温度分布は冷却と寸法に関係するため、温調構造と収縮補正を一緒に考えます。全寸法を同じ割合で拡大しても、局部の冷却差や離型後の曲がりには別の対策が必要です。材料と管理面を決め、シートから型本体への熱の流れと、初品の輪郭や組付けを確認します。
方宇の厚板外装用の型収縮率の設計の目安はABS 0.5–0.7%、PC 0.7–1.0%、PVC 0.4–0.6%、PETG 0.3–0.6%、PP 1.5–2.0%とし、初品測定後に補正します。この目安は型面の寸法を計画する出発点で、最終補正は採用グレードと成形状態に対応させます。
工具案では、温調回路、排気通路、支持、保守空間を別々に表示します。初品記録には測定時点、温度、支持方法を残し、修正時の比較条件を揃えます。補正と形状変化、検査状態の区別は成形品の収縮と反りガイドで説明しています。
アンダーカットは解除動作と入れ子の取扱いを確認します
業界ではアンダーカットに、活型、取り外せる入れ子、部品分割などを使います。選定では離型方向と、工具を抜いて元へ戻す動作を確認します。まず動きを断面で示し、その形状が機能上必要かを判断します。可動部分を増やすと、取扱い、位置決め、保守も増えるため、見積範囲に含めます。
方宇の薄板事業では自社開発のアンダーカット型とレーザー穴加工を組み合わせます。厚板のアンダーカットは案件ごとに確認します。方向、奥の空間、組立での用途を断面で示すと、開口、分割、特殊な型構造のどれを選ぶかと、供給範囲を具体的に相談できます。
取り外し入れ子には、現実の作業空間と繰返し位置決めが必要です。深い開口や周囲の壁が、モデル上は可能に見える動作を妨げることがあります。代表サンプルで離型と組立を確かめます。保守カバーも、工具の接近と取外し経路を同じ段階で確認しておくと、納入後の作業までつながります。
成形型とトリム治具と検査治具は分けて見積ります
成形型は主輪郭を作り、トリム治具は部品を位置決めして支え、検査治具は繰返しの測定条件を作ります。共通の組立基準を使っても用途は異なります。製作、修正、保管、使用条件を分けることで、初期費用と変更後の費用を追いやすくなります。
方宇は三軸・五軸CNCで型を内製し、成形後のトリム、ばり取り、穴、溝を加工します。厚板真空成形、薄板真空成形、CNCを工場内で行い、設計、型、量産出荷につなげています。案件の型面、加工基準、支持位置、納入範囲は図面と対応させて示します。
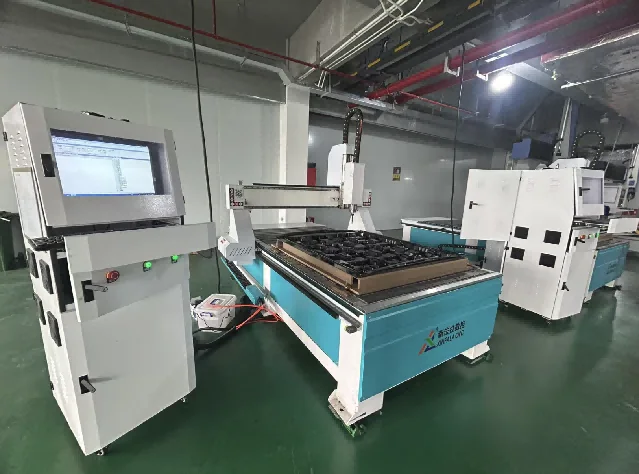
穴加工の前に、治具への置き方と、締付けによる自由形状の変化を確認します。解放後もフレームへ合うかを見ます。検査治具も自由状態と取付状態のどちらを表すかを明確にします。費用の分け方は成形品の価格と見積比較、設備は金型・工程技術ページで確認できます。
曲面と穴の変更と型の所有条件は分けて取り決めます
曲面を変える場合は型面の修正、変更が大きければ作り直しを伴います。成形後の穴だけを変える場合は、CNCプログラムと位置決め治具から検討することが多くなります。変更図で成形形状、トリム線、加工部を区別し、関係する工具と再検証の範囲を供給者に示してもらいます。
穴の移動でも、R、取付面、クランプ位置へ干渉すると構造に影響します。骨格、肉厚、工程余白との関係を同時に見ます。ロボット外装の試作から量産ガイドの改版FAQも、曲面と後加工の変更を分ける参考になります。変更前後を揃えて説明してください。
型の所有者、保管場所、保守責任、移管条件を見積と契約へ記載します。製作費を支払うときは、対象の実物と図面やデータ、移管に必要なベースや治具も特定します。承認図の版と一緒に残すと、供給先の変更や生産再開時に、合意した条件を実行しやすくなります。
細密な閉じた構造が中心なら別工法も比較します
細かな立体形状、複雑な閉構造、多数の成形接合部が機能の中心にある場合は、射出成形、切削、分割構造を比較します。型が直接作る必要のある面と、後加工や装置骨格で作れる接続部を整理します。その分担に対して、工具、加工、組立を含む経路全体を選びます。
次は材料、外観面、重要断面、需要計画、予想する改版内容を送ります。見積依頼チェックリストで型と治具の所有、納入条件を揃えてください。方宇は4時間以内に返信し、2営業日以内に適用性評価と比較見積を提示します。必要な工具と初品承認方法を決めてから、製作日程へ進みます。