真空成形は、加熱して軟らかくした樹脂シートの片面を型へ沿わせ、冷却してから外周や必要な開口を加工する工法です。初めて調達する場合は、外観の形だけでなく、型へ接する面、初期板厚、加工後の納入形状を分けて整理すると、図面の相談を始めやすくなります。
加熱・成形・冷却・トリムで完成形状へ進みます
シートの加熱、型への密着、冷却、トリムが、製品の完成形状をつくります。周囲を保持したシートを加熱し、延伸できる状態にして型へ近づけます。真空成形ではシートと型の間の空気を抜き、圧力の差で型へ沿わせます。材料がどの経路で動くかによって、場所ごとの延伸の程度が変わります。
冷却では形状が保持される一方、材料の温度が下がるにつれて寸法も変わります。取り出した成形品の周囲には、保持に使った余分な材料が残ります。その部分を除き、組立に必要な端部や開口を加工して、図面で求める納入状態へ仕上げます。成形直後の形と完成品の形を区別すると、見積の範囲が明確になります。
大きな曲面は成形でつくり、取付穴の位置は後加工で決めるなど、形状によって管理する工程が異なります。外観図に加えて組立断面を示し、周辺の部品とどう接続するかを伝えてください。型、治具、加工経路の役割を分けることで、完成品のどこを検査するかも整理できます。
真空・圧空・ツインシートは成形の働き方が異なります
真空成形は圧力の差でシートを型へ密着させる方法です。真空・圧空成形は、型側の真空に加えて反対側から空気圧を使います。ツインシート成形は、それぞれ成形した熱いシートを接合部で合わせ、内部に空間のある形状をつくります。これらはシートへ力を加える方法や組み合わせ方を表す名称です。
単面の輪郭を重視する形、中空の形、近接した細部を持つ形では、型の構成、材料の動き、取り出し方法に関する課題が変わります。購入仕様には工法名だけでなく、必要な機能と加工後の状態も記載します。候補の供給先へ図面を示し、使用する設備と型の組み合わせを確認すると、提案の内容を比較できます。
方宇(FUNYO)は2004年に設立され、広東省珠海市斗門区に所在します。薄板部門では2022年に高速の真空・圧空成形機を導入しています。この設備情報は薄板トレーの製造に関するものです。厚板外装、薄板の内トレー、ツインシート構造は、図面と納入範囲を分けた案件として相談すると、工法名だけによる取り違えを防げます。
厚板と薄板は初期板厚と用途から整理します
厚板・薄板の区分を調達へ使う際は、成形へ入るシートの厚さと製品の役割を確認します。薄いシートは包装トレーや位置決め用の内トレー、厚いシートは外装、カバー、大型トレーなどに使われます。材料の供給、クランプ、加熱、仕上げの方法も、それぞれの製造ルートに合わせて検討します。
方宇の厚板の適用範囲は初期板厚6–15 mm、外装でよく用いる板厚は8–10 mm、板厚の上限は15 mmです。購入するシートの厚さと、成形後に必要な局部肉厚を図面で区別します。深い部分、コーナー、取付部など、機能に関係する場所を測定位置として指定し、試作品の結果を支え方や組立条件と照合してください。
方宇では2013年から薄板真空成形トレーを製造しています。厚板事業は2023年に開始し、2025年に専任部門を設けて厚板成形と五軸設備を導入しました。薄板真空成形と厚板真空成形の用途比較を使い、製造ルート、材料、受入項目を対応させると、同じ言葉で別の部品を見積もる行き違いを減らせます。
雄型・雌型・型接触面から図面の管理面を決めます
雄型はシートが型の外側へ沿う構成で、雌型はシートが型のくぼみへ入る構成です。どちらの面が型へ接するかを先に決めると、型で直接つくる輪郭と、板厚や延伸によって位置が変わる反対側の面を区別できます。外観面、相手部品との接触面、検査で参照する面を断面へ描き分けてください。
抜き勾配とコーナーRは、離型や材料の回り込みに必要な空間をつくります。深さの変化、近接する突起、狭い移行部は延伸の経路に影響します。材料を配分しにくい場所では、形状の移行を広げる、成形方向を変える、部品を分けるといった案を比較します。取付位置を管理する部分は、成形面と後加工基準のつながりも示します。
図面の検討には厚板真空成形の設計:勾配・R・肉厚を参照できます。検収の条件は大型の厚板真空成形品、公差と図面の決め方で整理します。自由に置いた状態か、決めた位置で支えた状態かを明示すると、試作品と量産品を同じ条件で測定できます。
後加工の範囲を決めると組立可能な納入形状が明確になります
外周トリム、穴加工、バリ取りは、成形後の供給範囲として記載します。厚板品は治具で支持し、工具経路に沿って完成輪郭へ加工できます。薄板トレーでは抜き型とプレス装置による外形の裁切という方法もあります。どちらも完成端部、残す面、隣り合う部品との関係を決めてから、工程の内容を詰めていきます。
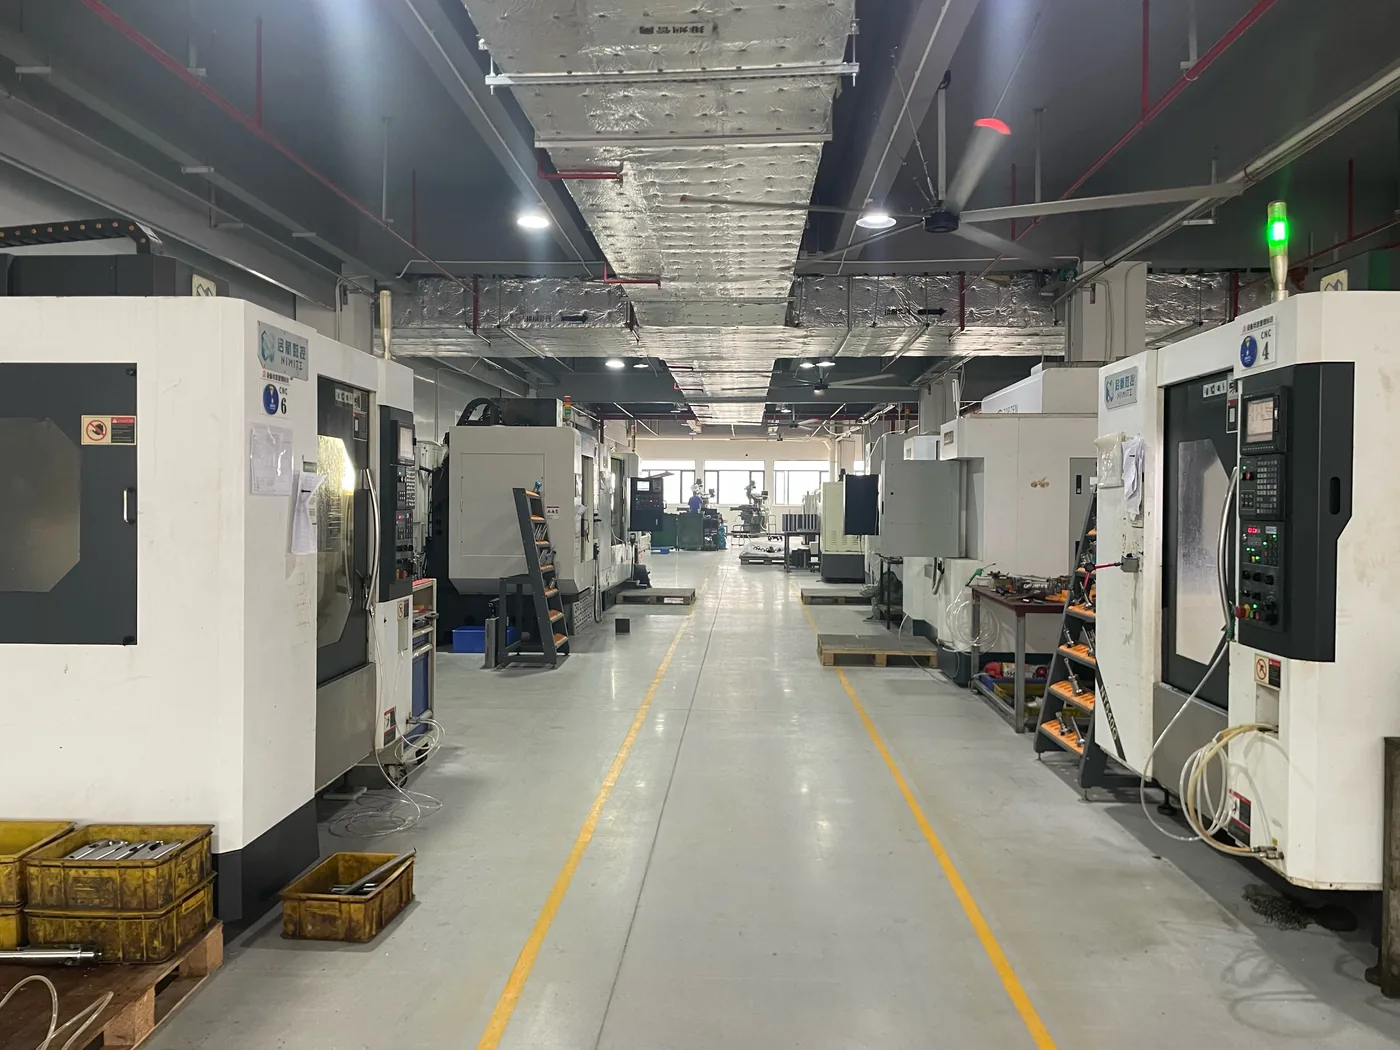
方宇は三軸・五軸CNCを用い、金型製作、成形品のトリムとバリ取り、穴と溝の加工、図面に基づく部品加工を行います。薄板成形の現場には抜き加工用のプレス機があります。画面の開口、取付穴、配線の通路、外周には、機能と検査方法を添えてください。工具の進入方向や加工中の支持位置も検討できます。
色やシボ、使用環境は、材料の要件と一緒に供給先へ伝えます。厚板真空成形の板材選定ガイドで材料選定の考え方を整理し、具体的なグレードや試作品の条件を見積依頼へつなげてください。成形、後加工、検査、梱包を同じ資料へまとめることで、見積に含む納入状態の差を説明しやすくなります。
どのような場合は射出成形や板金を先に比較しますか?
工法は必要な機能と納入範囲を揃えてから比較します。内部の取付構造を集約したい、成熟した設計を繰り返し生産したい、金属で接地や構造荷重を受けたいといった条件では、射出成形や板金の案も同時に検討します。外観形状だけでなく、接続部品、後加工、組立を含む同じ範囲で評価してください。
片面を管理する成形型は、キャビティー・コアを持つ射出成形型に比べて型の構成を簡素化でき、型製作や改訂に必要な作業も変わります。金型の比較に加え、完成までの後加工費と組立費も確認します。図面改訂、採用材料、予定数量が変わると、初期費用と納入単価の関係も動きます。供給先ごとに見積の前提と対象範囲を明らかにしてから、数量を変えた費用を計算します。 方宇の厚板真空成形型は約1–3週間、同等の射出成形型は約6–10週間です。同じ部品範囲で、厚板真空成形の金型費は同等の射出型の1/10未満です。比較するのは金型費だけです。
計算の進め方は厚板真空成形と射出成形の損益分岐点、工法全体は厚板真空成形と射出成形の比較で確認できます。設備外装を考える場合は、EV充電器の筐体:真空成形・射出成形・板金の選択も参考に、外観カバーと構造部分、完成装置の要求を分けて見積条件へ落とし込みます。
三言語の用語表で図面と見積依頼の意味を揃えます
用語表は、中国語、英語、日本語の工法名や形状名を対応させるためのものです。それぞれの定義で対象を確認し、関連記事で図面、検査、調達の内容を詳しく検討できます。日本語版CSVには三言語の用語、日本語の定義、中国語の同義語、記事の完全URLを収録しています。図面と一緒に使い、供給先と同じ箇所を指しているか確認できます。
| 中文 | English | 日本語 | 定義 | 関連記事 |
|---|---|---|---|---|
| 吸塑 | Thermoforming | 熱成形 | 加熱した樹脂シートを型に沿わせ、冷却とトリムで形状を仕上げる工法です。 | 薄板真空成形と厚板真空成形の用途比較 |
| 真空成型 | Vacuum forming | 真空成形 | シートと型の間の空気を抜き、シートを型へ密着させる成形方法です。 | — |
| 正负压成型 | Vacuum/pressure forming | 真空・圧空成形 | 型側の真空と反対側からの空気圧を使い、型への密着を促す方法です。 | — |
| 双片成型 | Twin-sheet forming | ツインシート成形 | 別々に成形した熱いシートを接合部で合わせ、中空形状をつくる方法です。 | — |
| 厚片吸塑 | Heavy-gauge thermoforming | 厚板真空成形 | 厚いシートから外装、カバー、大型トレーなどを成形する工法です。 | 薄板真空成形と厚板真空成形の用途比較 |
| 薄片吸塑 | Thin-gauge thermoforming | 薄板真空成形 | 薄いシートから包装トレーや位置決め用の内トレーなどを成形する工法です。 | 薄板真空成形と厚板真空成形の用途比較 |
| 片材 | Sheet stock | シート材 | 加熱と成形へ送る前に、材料と表面の仕様を決めた樹脂の板材です。 | 厚板真空成形の板材選定ガイド |
| 起始板厚 | Starting gauge | 初期板厚 | 加熱して引き伸ばす前のシート厚さで、成形後の局部肉厚とは区別します。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 阳模 | Male mold | 雄型 | シートが型の外側へ沿い、主に製品の内側輪郭を形成する型です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 阴模 | Female mold | 雌型 | シートが型のくぼみへ入り、主に製品の外側輪郭を形成する型です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 贴模面 | Tool-contact surface | 型接触面 | 成形中に型へ直接触れ、型表面の輪郭に沿ってつくられる面です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 拔模角 | Draft angle | 抜き勾配 | 離型方向に対して側壁へ設け、成形品を型から取り出しやすくする傾きです。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 圆角 | Radius | コーナーR | 隣り合う面を曲面でつなぐ部分で、内側か外側かを指定して表します。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 面积拉伸比 | Areal draw ratio | 面積延伸比 | 成形後の対象表面積を、延伸へ使われた元のシート面積で割った比です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 深度比 | Depth ratio | 深さ比 | 成形深さと指定した開口寸法を比べる値で、比較する方向も明示します。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 辅助柱塞 | Plug assist | プラグアシスト | 型へ密着する前にシートを機械的に伸ばし、材料の配分を助ける方法です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 夹持边 | Clamping margin | クランプ余白 | 成形や後加工で材料を保持し、位置を決めるために周囲へ残す部分です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 修边 | Trimming | トリミング | 成形後の余分な材料を除き、製品の端部を完成輪郭へ仕上げる加工です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 冲切 | Die cutting | 抜き加工 | 抜き型とプレス装置を使い、成形品を決めた外形で切り離す加工です。 | — |
| CNC修边 | CNC trimming | CNCトリム | 数値制御の工具経路で外周の余材を除き、開口などを加工する方法です。 | 真空成形の見積依頼:図面・数量・納入条件のチェック |
| 网纹 | Webbing | ウェビング | 近接する突起や深い部分の間へ余ったシートが折れ込む現象です。 | 真空成形品の外観不良:ウェビング・白化と受入基準 |
| 冷斑 | Chill marks | チルマーク | 成形の早い段階でシートが冷えた部分へ触れ、局所的な表面跡が残る現象です。 | 真空成形品の外観不良:ウェビング・白化と受入基準 |
| 白化 | Stress whitening | 白化 | 樹脂が局部的な延伸や応力を受け、外観が白く見えるようになる変化です。 | 真空成形品の外観不良:ウェビング・白化と受入基準 |
| 收缩率 | Shrinkage rate | 収縮率 | 材料の冷却や成形後の状態変化に伴う寸法の縮みを比率で表す値です。 | 厚板真空成形の設計:勾配・R・肉厚 |
| 首件 | First article | 初品 | 合意した工程でつくり、図面と検収条件を照合する最初のサンプルです。 | 真空成形の試作と初品承認:期間・確認項目・修正 |
| 测量基准 | Measurement datum | 測定基準 | 測定するときの位置、方向、寸法の起点を決める参照です。 | 大型の厚板真空成形品、公差と図面の決め方 |
| 定位治具 | Locating fixture | 位置決め治具 | 加工や測定で成形品を所定の位置と支持状態に置くための装置です。 | 真空成形の見積依頼:図面・数量・納入条件のチェック |
| 防叠结构 | Anti-nesting feature | 貼り付き防止形状 | トレーの入り込みを制限し、分離動作と空気の通り道を確保する形状です。 | 自動化用真空成形トレー:公差・分離・静電気対策 |
| 表面洁净度 | Surface cleanliness | 表面清浄度 | 合意した方法で、部品の接触面に残る汚れの状態を規定する要求です。 | 真空成形トレーの清浄度:洗浄と検収の決め方 |
| 询价资料 | RFQ package | 見積依頼資料 | 図面、数量、材料、納入範囲を明らかにして見積を依頼する資料一式です。 | 真空成形の見積依頼:図面・数量・納入条件のチェック |
三言語の真空成形用語表をダウンロードし、社内で使う呼称を案件図面の横へ追記すると、担当間の表現を揃えられます。トレーの分離は自動化用真空成形トレー:公差・分離・静電気対策、環境と接触面の要求は真空成形トレーの清浄度:洗浄と検収の決め方に分けて確認してください。
次は使用条件・図面・納入範囲を同じ資料へまとめます
次の行動は、供給先が成形ルートを検討できる見積依頼資料を用意することです。どこへ取り付け、何に接触し、どのように搬送するかを説明します。外形、重要な断面、初期板厚、数量計画を示し、取付形状、測定時の支持、外観見本、梱包条件を別項目で記載すると、図面と供給範囲を一緒に検討できます。
方宇の厚板真空成形品は単品最大2600 × 1600 × 600 mmです。4時間以内に返信し、2営業日以内に適用性評価と比較見積を提示します。真空成形の見積依頼:図面・数量・納入条件のチェックで入力を整え、真空成形 技術コラムから設計、材料、品質の各記事へ進めます。