吸塑是把加热软化的塑料片材贴到单面模具上,待形状冷却稳定后,再切除边料并加工需要的开口。第一次评估这种工艺,可以先看零件是否由连续曲面和开口外形构成,再把起始板厚、贴模面与成型后加工分开讨论。
吸塑的四步怎样把板材变成零件?
加热、成型、冷却和修边共同决定交付形状。加热使片材能够拉伸;抽走片材与模具间的空气后,片材沿模具表面展开。模具接触位置、拉伸路径和局部散热都会影响材料怎样分配,因此成型图应同时表达外观轮廓和需要保留的功能区域。
冷却阶段让形状逐渐稳定,也会产生尺寸变化。取出后还要去掉周边夹持材料,并按成品图加工边缘和开口。采购时把成型毛坯与修边后的零件区分,供应商才能说明报价包含哪种状态,工程师也能决定在哪道工序检验关键尺寸。
同一零件的外形、安装孔与装配边可以分别受模具、支撑和刀具路径影响。把它们全部标成同一种尺寸要求,会掩盖制造环节的区别。第一次询价时附上剖面和安装关系,比只发一张产品照片更便于选择成型方向与加工方式。
真空、正负压和双片成型分别怎样工作?
真空成型利用片材两侧的压差贴模;正负压成型再利用另一侧的气压辅助成型。双片成型则分别处理热片材,在相接区域结合,形成带内部空间的结构。这些名称说明施力和组合方式,采购文件还要补充零件功能、可接近的表面及成型后的加工状态。
行业里讨论某种工艺时,应继续问清设备、模具与材料的实际组合。需要单面轮廓、空心结构或局部细节的零件,对工装和工序的要求各有侧重。把几种方式的名称写在同一张清单里,便于供应商指出适用的路线和需要进一步评估的部位。
方宇(FUNYO)成立于2004年,位于广东珠海斗门区。其薄片吸塑设备在2022年引进高速正负压成型机;这一设备信息用于薄片托盘路线。厚片外壳、薄片托盘和双片结构,应按各自图纸与供货范围分别提出需求,避免仅凭工艺名称选择供应商。
厚片与薄片先看起始板厚和零件用途
厚片与薄片的讨论从起始板材开始,再看零件承担的功能。较薄片材常用于定位内托和包装托盘,较厚板材常用于外壳、罩体与大型托盘。设备的送料、夹持、加热和修边方式也应随路线评估,而成品最薄处还会受到拉伸影响。
方宇厚片适用起始板厚为6–15 mm,外壳常用8–10 mm,板厚最大15 mm。图纸需要分别写明采购板厚和成型后需要检查的局部壁厚。深区、转角及安装部位可列为样件测厚位置,测量结果再与实际支撑和装配要求一起判断。
方宇自2013年生产薄片吸塑托盘,2023年开展厚片吸塑业务,2025年成立厚片吸塑事业部并引入厚片成型与五轴设备。比较两类零件时,可先读薄片吸塑与厚片吸塑的用途比较,将生产路线、材料和验收项目写在对应的栏位。
阳模、阴模与贴模面决定怎样标注外形
阳模让片材包覆模具外表面,阴模让片材进入型腔。先确定哪一面贴模,才能讨论哪一侧轮廓由模具直接约束,以及另一侧怎样受到板厚和拉伸分布影响。外观面、装配接触面和测量面可以在剖面中分别标明。
圆角和拔模角为材料展开与零件取出创造空间。深度变化、相邻突起和局部狭窄区域会改变拉伸路径;当局部材料分配困难时,可以比较放大过渡、改变成型方向或拆分结构。需要安装精度的部位,还要把成型轮廓与后加工基准联系起来。
详细图纸可以结合厚片吸塑结构设计:拔模、圆角与壁厚阅读。验收时另参考大型厚片吸塑件的公差:如何标注和验收?,说明零件是自由放置,还是按指定位置支撑后测量。
成型后加工把毛坯变成可安装的零件
成型后的修边、开孔和去毛刺应作为独立的供货范围写清。厚片件可在支撑治具上按刀具路径加工;薄片托盘则可通过裁切模与压力设备沿外形裁切。两种路线都需要先确定成品边缘、保留面以及与相邻零件的装配关系。
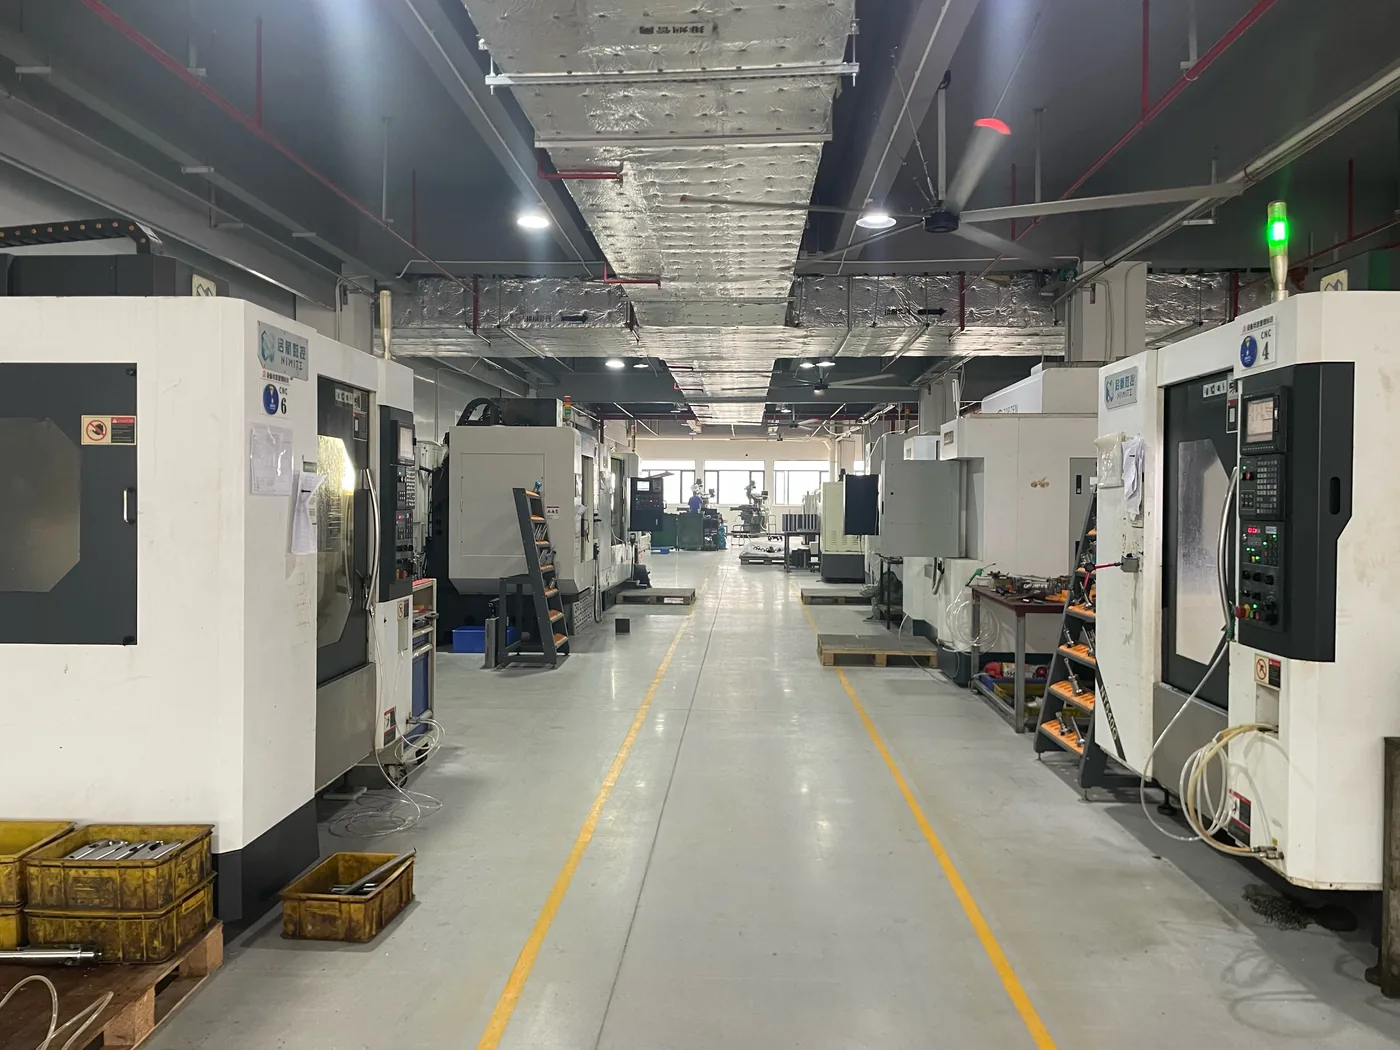
方宇使用三轴、五轴CNC制作模具,并进行成型件修边去毛刺、开孔开槽和按图零件加工。其薄片吸塑车间配备冲压裁切机。图纸中的屏幕开口、安装孔、线缆通道与周边轮廓,应注明所在部位和检验方式,让供应商同时考虑刀具进出和支撑位置。
表面颜色、纹理与使用环境要连同材料要求交给供应商。选材可先参照厚片吸塑板材选型指南,再把具体牌号和样件要求列入询价。成型、修边、检验与包装范围写在同一份资料里,有助于识别报价之间的交付差异。
什么时候应先比较注塑或钣金?
工艺选择先比较功能和交付范围,再计算数量对项目成本的影响。若零件需要集中的内部连接结构、成熟的重复生产方案,或由金属承担导电、接地和结构载荷,可以把注塑或钣金方案放在同一条件下评估。外观轮廓、装配件和后加工也应一起计算。
单面成型工具主要约束零件的一面,与注塑型腔、型芯的结构不同。方宇厚片吸塑模具约1–3周,同类注塑模约6–10周;同一零件范围下,厚片吸塑模具费低于同类注塑模的1/10,仅比较模具费。工装和后加工费用需要分别比较。一次性费用与每件费用的比例会随图纸、材料和数量改变。判断方法见厚片吸塑还是注塑?用一张表算出你的盈亏平衡数量,也可对照厚片吸塑与注塑的成本和工艺比较。
若项目涉及充电设备外观覆盖件,可以进一步阅读充电桩外壳:吸塑、注塑与钣金怎么选。先把外观覆盖、承载结构与整机要求分开,随后让各路线对同一套功能和验收条件报价。
用三语术语表把图纸与询价说法对应起来
术语表用于对齐中、英、日文资料中的工艺名称和尺寸含义。定义说明术语的对象,相关文章提供图纸、验收或询价的进一步内容。可以将当前语言的CSV交给采购、工程与供应商,在具体图纸旁记录各方采用的名称。
| 中文 | English | 日本語 | 一句定义(中文) | 相关文章 |
|---|---|---|---|---|
| 吸塑 | Thermoforming | 熱成形 | 把加热软化的塑料片材贴模成型,再冷却和修边的工艺。 | 薄片吸塑与厚片吸塑的用途比较 |
| 真空成型 | Vacuum forming | 真空成形 | 通过抽走片材与模具之间的空气,使片材贴到模具上。 | — |
| 正负压成型 | Vacuum/pressure forming | 真空・圧空成形 | 同时利用抽真空和片材另一侧的气压帮助贴模。 | — |
| 双片成型 | Twin-sheet forming | ツインシート成形 | 分别成型的两张热片材在相接区域结合,形成空心结构。 | — |
| 厚片吸塑 | Heavy-gauge thermoforming | 厚板真空成形 | 用较厚的起始板材成型外壳、罩体或大型托盘。 | 薄片吸塑与厚片吸塑的用途比较 |
| 薄片吸塑 | Thin-gauge thermoforming | 薄板真空成形 | 用较薄片材成型包装托盘和定位内托等零件。 | 薄片吸塑与厚片吸塑的用途比较 |
| 片材 | Sheet stock | シート材 | 进入加热和成型工序前,具有规定材料与表面的塑料板片。 | 厚片吸塑板材选型指南 |
| 起始板厚 | Starting gauge | 初期板厚 | 加热拉伸前的片材厚度,用来区分成型后的局部壁厚。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 阳模 | Male mold | 雄型 | 片材包覆其外侧表面,主要以模具外形形成内侧轮廓。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 阴模 | Female mold | 雌型 | 片材进入型腔,主要以型腔表面形成外侧轮廓。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 贴模面 | Tool-contact surface | 型接触面 | 成型时直接接触模具、由模具表面约束轮廓的一面。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 拔模角 | Draft angle | 抜き勾配 | 沿脱模方向留在侧壁上的倾角,用来帮助零件取出。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 圆角 | Radius | コーナーR | 连接相邻面的曲面过渡,用来表达内侧或外侧的转角。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 面积拉伸比 | Areal draw ratio | 面積延伸比 | 成型后相关表面积与原先参与拉伸面积的比值。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 深度比 | Depth ratio | 深さ比 | 成型深度与所定义开口尺寸的比值,需写清比较方向。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 辅助柱塞 | Plug assist | プラグアシスト | 在贴模前辅助分配片材的机械预拉伸方法。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 夹持边 | Clamping margin | クランプ余白 | 成型或后加工时供夹持和定位使用的周边材料。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 修边 | Trimming | トリミング | 把成型后的余料去掉,使零件边缘达到成品轮廓。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 冲切 | Die cutting | 抜き加工 | 用裁切模和压力设备沿规定轮廓切下成型件。 | — |
| CNC修边 | CNC trimming | CNCトリム | 由数控刀具按加工路径切除外周余料或加工开口。 | 吸塑询价清单:准备可比较的RFQ资料 |
| 网纹 | Webbing | ウェビング | 相邻突起或深区之间出现多余折料的成型现象。 | 吸塑件外观缺陷与验收:网纹、冷斑与白化 |
| 冷斑 | Chill marks | チルマーク | 片材过早接触较冷部位后,在局部留下表面痕迹。 | 吸塑件外观缺陷与验收:网纹、冷斑与白化 |
| 白化 | Stress whitening | 白化 | 塑料局部受拉伸或应力作用后,外观呈现发白的变化。 | 吸塑件外观缺陷与验收:网纹、冷斑与白化 |
| 收缩率 | Shrinkage rate | 収縮率 | 材料冷却与后续状态变化时,用来描述尺寸缩小的比率。 | 厚片吸塑结构设计:拔模、圆角与壁厚 |
| 首件 | First article | 初品 | 按约定工艺做出并用于核对图纸和验收条件的初次样件。 | 吸塑打样与首件确认:周期、检查和改版 |
| 测量基准 | Measurement datum | 測定基準 | 测量时用来确定位置、方向和尺寸起点的参照。 | 大型厚片吸塑件的公差:如何标注和验收? |
| 定位治具 | Locating fixture | 位置決め治具 | 使零件在加工或测量中按规定支撑和位置放置的装置。 | 吸塑询价清单:准备可比较的RFQ资料 |
| 防叠结构 | Anti-nesting feature | 貼り付き防止形状 | 限制托盘嵌套深度,并为分离动作和进气留下空间的形状。 | 自动化吸塑托盘:公差、防叠与防静电规格 |
| 表面洁净度 | Surface cleanliness | 表面清浄度 | 用约定方法描述零件接触表面残留物状态的要求。 | 电子吸塑托盘洁净度:怎样写清洗与验收要求 |
| 询价资料 | RFQ package | 見積依頼資料 | 用于说明图纸、数量、材料和交付范围的一组报价输入。 | 吸塑询价清单:准备可比较的RFQ资料 |
下载三语吸塑术语表后,可把企业内部常用叫法另行备注。讨论防叠结构时参看自动化吸塑托盘:公差、防叠与防静电规格;讨论空气与零件表面的验收时参看电子吸塑托盘洁净度:怎样写清洗与验收要求。
下一步把使用条件、图纸和交付范围交给供应商
下一步是用同一份需求资料判断吸塑路线是否适合。先说明零件怎样安装、接触什么、怎样搬运,再提供三维外形、关键剖面、起始板厚和数量计划。对安装孔、测量支撑、外观样本与包装条件分别提出要求,便于供应商安排后续讨论。
方宇厚片吸塑单件最大2600 × 1600 × 600 mm,4小时响应,2个工作日给出适用性评估与对比报价。可用吸塑询价清单:准备可比较的RFQ资料整理输入,并从吸塑知识库继续选择对应的设计、材料和质量文章。